1. Резка материала FPC
За исключением некоторых материалов, большая часть материалов, используемых в гибких печатных платах (FPC ), поставляется в рулонах. Поскольку не все процессы требуют использования рулонных технологий, некоторые процессы, такие как сверление металлизированных отверстий в двухсторонних гибких печатных платах, должны выполняться с использованием листовых материалов. Первым этапом для двухсторонних гибких печатных плат является нарезка материала на листы.
Гибкие ламинаты с медным покрытием имеют очень низкую устойчивость к механическим нагрузкам и могут быть легко повреждены. Любое повреждение в процессе резки может существенно повлиять на выход последующих процессов. Поэтому, хотя резка может показаться простой, необходимо проявлять большую осторожность, чтобы обеспечить качество материала. Для небольших партий можно использовать ручные режущие машины или вращающиеся резаки. Для крупномасштабного производства предпочтительны автоматические режущие машины.
Будь то односторонние или двусторонние медные ламинаты или защитные пленки, точность резки может достигать ±0.33 мм. Процесс резки отличается высокой надежностью, а вырезанный материал автоматически аккуратно укладывается в стопки, без необходимости ручной обработки на выходе. Процесс минимизирует повреждение материала, и материал остается практически без складок и царапин. Более того, современное оборудование может автоматически резать гибкие печатные платы, вытравленные в рулонном формате, используя оптические датчики, которые определяют вытравленные шаблоны выравнивания, достигая точности резки 0.3 мм. Однако срезанные кромки не следует использовать для выравнивания в последующих процессах.
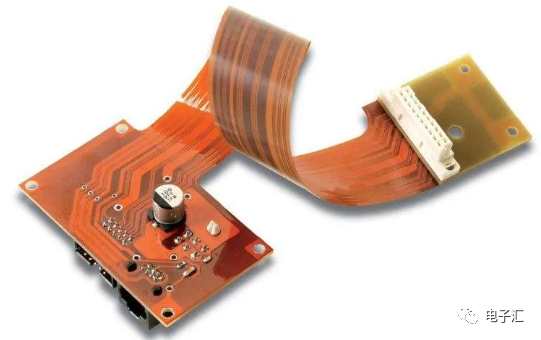
2. Бурение отверстий FPC
Как и в случае с жесткими печатными платами (PCB), сквозные отверстия в гибких печатных платах можно сверлить с помощью станков с ЧПУ. Однако сверление с ЧПУ не подходит для рулонных двухсторонних печатных плат с металлизированными сквозными отверстиями. По мере увеличения плотности печатных плат и уменьшения диаметров сквозных отверстий ограничения сверления с ЧПУ привели к внедрению других методов сверления отверстий, таких как плазменное травление, лазерное сверление, микропробивка и химическое травление. Эти новые методы лучше соответствуют требованиям рулонного процесса.
Сверление с ЧПУ
Большинство сквозных отверстий в двухсторонних гибких печатных платах по-прежнему сверлятся на станках с ЧПУ . Эти станки с ЧПУ, по сути, аналогичны тем, которые используются для жестких печатных плат, хотя некоторые условия отличаются. Поскольку гибкие печатные платы тонкие, для сверления можно складывать несколько листов. При благоприятных условиях можно одновременно сверлить от 10 до 15 листов. В качестве подложки и защитного слоя можно использовать фенольные ламинаты на бумажной основе или стекловолоконные эпоксидные ламинаты, а также алюминиевые пластины толщиной от 0.2 до 0.4 мм. Сверла, используемые для гибких печатных плат, доступны на рынке, и сверла, используемые для сверления жестких печатных плат, также можно использовать для гибких.
Условия сверления, фрезерования защитной пленки и придания формы армирующей плате в целом схожи. Однако из-за мягкости клея, используемого в материалах для гибких печатных плат, он может легко прилипать к сверлу, что требует частой проверки состояния сверла и соответствующего увеличения скорости его вращения. Особую осторожность следует проявлять при сверлении многослойных гибких печатных плат или жестко-гибких печатных плат.
перфорация
Микропробивка не является новой технологией и использовалась для массового производства. Поскольку процессы на основе рулонов подразумевают непрерывное производство, существует много случаев, когда сквозные отверстия пробиваются в формате рулона. Однако массовая пробивание ограничена диаметром отверстий 0.6–0.8 мм, и по сравнению со сверлением с ЧПУ, пробивание занимает больше времени и требует ручного управления. Первоначальный процесс часто включает большие размеры, что делает штампы для пробивки соответственно больше и дороже. Хотя массовое производство может снизить затраты, амортизация оборудования значительна, и для мелкосерийного производства сверление с ЧПУ обеспечивает большую гибкость и экономическую эффективность.
Однако в последние годы были достигнуты значительные успехи как в точности штамповочных штампов, так и в сверлении с ЧПУ. Теперь штамповка стала более осуществимой для гибких печатных плат. Новейшие технологии штампов позволяют создавать отверстия размером до 75 мкм в бесклеевых медных ламинатах с толщиной подложки 25 мкм. При подходящих условиях можно также пробивать отверстия размером до 50 мкм. Штамповочные станки также были автоматизированы, и теперь доступны штампы меньшего размера, что делает штамповку жизнеспособным вариантом для гибких печатных плат. Однако ни сверление с ЧПУ, ни штамповка не подходят для обработки глухих отверстий.
Лазерное сверление

Лазерная технология позволяет сверлить мельчайшие сквозные отверстия. Для гибких печатных плат используются несколько типов лазерных сверлильных станков, включая эксимерные лазеры, CO₂-лазеры, YAG-лазеры (иттрий-алюминиевый гранат) и аргоновые лазеры.
Лазеры CO₂ могут сверлить только изоляционные слои, тогда как лазеры YAG могут сверлить как изоляционный слой, так и медную фольгу. Сверление изоляционного слоя происходит значительно быстрее, чем сверление медной фольги, поэтому использование одного лазера для всех процессов сверления неэффективно. Обычно сначала протравливается медная фольга для формирования рисунка отверстий, а затем удаляется изоляционный слой для формирования сквозного отверстия. Этот метод позволяет сверлить лазерами отверстия чрезвычайно малого диаметра. Однако точность позиционирования между верхним и нижним отверстиями может ограничивать диаметр отверстия. Для глухих переходных отверстий проблема вертикального выравнивания не возникает, поскольку протравливается только медная фольга с одной стороны.
Эксимерные лазеры способны сверлить самые тонкие отверстия. Эксимерные лазеры используют ультрафиолетовый свет, который напрямую разрушает молекулярную структуру смолы субстрата, генерируя минимальное тепло и ограничивая повреждение области вокруг отверстия. Это приводит к гладким вертикальным стенкам отверстия. Если лазерный луч можно еще больше уменьшить в размере, можно сверлить отверстия диаметром 10–20 мкм. Однако по мере увеличения соотношения сторон мокрое меднение становится все более затруднительным.
Ключевой проблемой сверления эксимерным лазером является то, что разложение смолы приводит к образованию остатков сажи на стенках отверстий, которые необходимо очищать перед нанесением покрытия. Кроме того, однородность лазера может привести к образованию остатков, похожих на бамбук, при обработке глухих отверстий. Самая большая проблема сверления эксимерным лазером — это его низкая скорость и высокая стоимость, что ограничивает его применение приложениями, требующими высокой точности и надежности для очень маленьких отверстий.
Сверла CO₂-лазера, напротив, намного быстрее и дешевле, но качество отверстий хуже, диаметры обычно составляют от 70 до 100 мкм. Однако скорость обработки значительно выше, чем у эксимерных лазеров, что делает сверление CO₂-лазером более экономически эффективным, особенно для массивов отверстий высокой плотности.
При использовании CO₂-лазеров для сверления глухих отверстий важно, чтобы лазер достигал только поверхности меди. Удаление органического материала с поверхности необязательно, но может потребоваться последующая обработка с помощью химического или плазменного травления для очистки поверхности меди.
3. Металлизация отверстий
Процесс металлизации отверстий на гибких печатных платах аналогичен процессу, используемому для жестких печатных плат . В последнее время химический метод металлизации был заменен прямым осаждением с использованием проводящих слоев на основе углерода. Эта технология также была внедрена в производство гибких печатных плат.
Поскольку гибкие печатные платы мягкие, для фиксации плат во время металлизации требуются специальные приспособления. Эти приспособления не только удерживают печатную плату на месте, но и обеспечивают устойчивость в гальванической ванне. В противном случае неравномерная толщина медного покрытия может привести к таким проблемам, как короткие замыкания и образование мостиков во время травления. Для достижения равномерного медного покрытия гибкая печатная плата должна быть плотно натянута внутри приспособления, и особое внимание следует уделять расположению электродов.
4. Очистка поверхности медной фольги
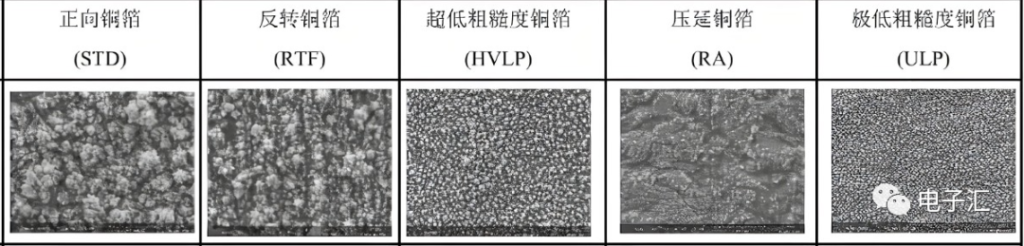
Для улучшения адгезии резистивной маски поверхность медной фольги должна быть очищена перед нанесением резиста. Хотя это кажется простым процессом, необходимо соблюдать особую осторожность для гибких печатных плат.
Обычно очистка включает в себя как химические, так и механические методы. Для точных рисунков оба метода часто комбинируются. Механическая очистка может быть сложной; если щетка слишком жесткая, она может повредить медную фольгу, но если она слишком мягкая, очистка может быть недостаточной. Обычно используются нейлоновые щетки, а длина и жесткость щеток должны быть тщательно подобраны. Два щеточных валика размещаются над лентой конвейера, вращаясь в противоположном направлении движения ленты. Однако чрезмерное давление со стороны щеточных валиков может удлинить подложку, что приведет к изменению размеров.
Если медная поверхность не будет должным образом очищена, адгезия резистивной маски будет плохой, что снизит выход годной продукции в процессе травления. Благодаря улучшению качества медных фольговых ламинатов в последние годы, очистку поверхности можно пропустить для односторонних схем. Однако для прецизионных рисунков размером менее 100 мкм очистка поверхности остается необходимой.