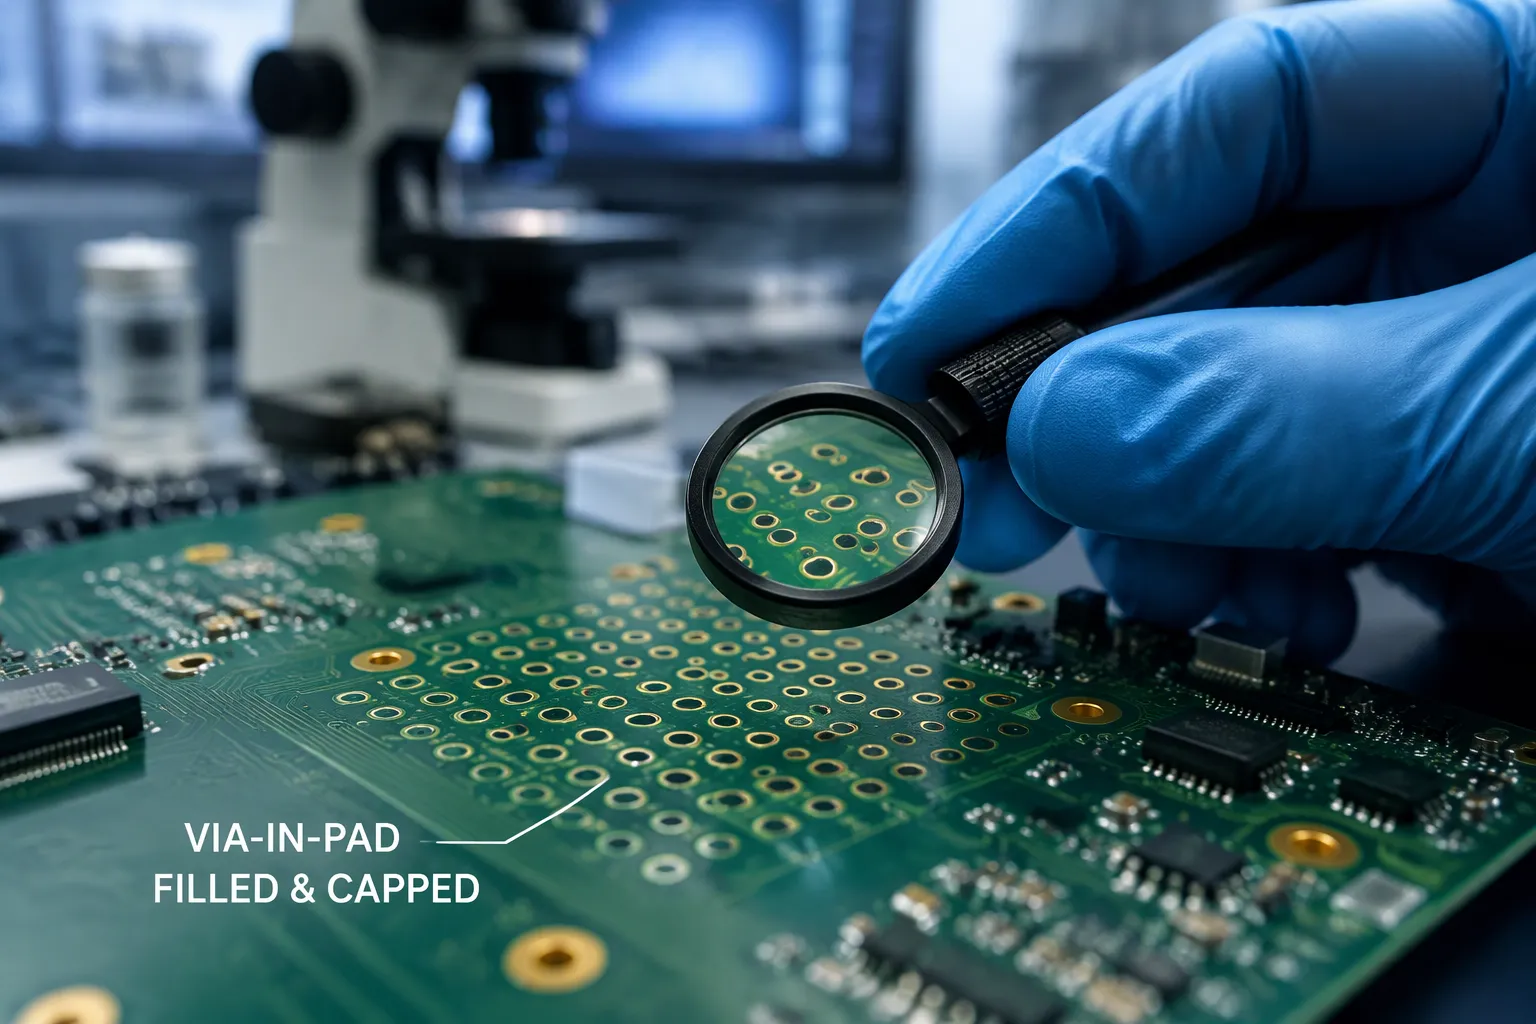
تُنشئ الوصلة الرأسية في لوحة التوصيل ثقبًا مطليًا داخل أو مباشرةً على سطح توصيل المكون، لتوجيه الإشارات أو الحرارة بعيدًا عن المكونات ذات المسافات الدقيقة بين الأطراف. في الوصلة الرأسية المملوءة والمغطاة، يحتوي الجزء الأسطواني على راتنج أو مادة موصلة، ويُغلق الجزء العلوي بطبقة من النحاس المطلي. ينتج عن ذلك سطح توصيل مسطح وقابل للحام.
يُعدّ استواء السطح أمرًا بالغ الأهمية. فالفتحات الأسطوانية تُسهّل امتصاص اللحام، وتحبس الهواء، وتُسبب فراغات أو عيوبًا في اللحام أثناء عملية إعادة التدفق. ويمنع التصميم الجيد للوصلات داخل الوسادة في لوحات الدوائر المطبوعة هذه الأعطال. تُقدّم لك هذه المقالة إطارًا عمليًا لاتخاذ قرارات تصميم الوصلات داخل الوسادة: متى تكون الوصلات المملوءة والمغطاة هي الخيار الأمثل، ومتى تكفي الهياكل الأبسط، وما هي عوامل التكلفة التي تُؤثر في هذا الاختيار. استخدم هذه المقالة لحسم أسئلتك المتعلقة بتصميم الوصلات داخل الوسادة قبل البدء في عملية التخطيط.
الوجبات السريعة الرئيسية
استخدم الفتحات المملوءة والمغطاة تحت BGA و CSP والوسادات الحرارية ذات المسافة الدقيقة للحصول على وصلات لحام موثوقة.
قم بتجاوز التوصيل عبر الوسادة عندما تكون الوسادة تحتوي على مساحة للتوجيه القياسي أو عندما تكون أجزاء الرقائق الصغيرة موجودة في مكان قريب.
حدد النوع السابع من IPC-4761 في ملاحظات التصنيع لضمان التعبئة والتغطية المناسبة.
حافظ على ملء أسطوانة التوصيل بالكامل وغطاء النحاس مسطحًا لمنع فراغات اللحام.
تجنب استخدام الفتحات المفتوحة أو المظللة في وسادات اللحام لأنها تحبس الهواء وتسبب عيوبًا.
استفسر من الشركة المصنعة عن مواد الحشو، وسماكة الغطاء، وطرق الفحص في وقت مبكر.
قم بتطبيق الثقوب المعبأة والمغطاة فقط عند نقطة التقاء معجون اللحام بالثقب للتحكم في التكاليف.
افحص جودة التوصيلات داخل الوسادات باستخدام الأشعة السينية والمقاطع العرضية لاكتشاف العيوب الخفية.
ماذا يعني استخدام تقنية Via-in-Pad في عملية التجميع؟
التعريف والغرض
الفتحة الموجودة في لوحة التوصيل هي ثقب مطلي يوضع داخل أو مباشرة على سطح توصيل المكون. يُستخدم هذا الهيكل عندما يتعذر الوصول إلى لوحة التوصيل التقليدية عبر مسارات التوصيل المتفرعة. يتطلب التوصيل القياسي على شكل عظمة الكلب مساحة بجانب لوحة التوصيل لمسار قصير وفتحة توصيل. أما المكونات ذات المسافة الدقيقة بين الأطراف فتُزيل هذه المساحة. تحل الفتحة الموجودة في لوحة التوصيل النحاسية مشكلة التوصيل عن طريق نقل نقطة التوصيل أسفل المكون نفسه.
الهدف بسيط. ينقل هذا الموصل الإشارة أو الحرارة بعيدًا عن المكون دون التأثير على مساحة التوصيل المحيطة به. هذا التغيير البسيط يوفر مساحة على اللوحات ذات الكثافة العالية ويقصر المسار الكهربائي. يعتمد التجميع بعد ذلك على شرط واحد: يجب أن يظل سطح الوسادة مستويًا وقابلًا للحام.
مشكلة التجميع التي يحلها
يُسبب وجود فتحة مفتوحة في الأنبوب ثلاث مشاكل في عملية التجميع. أولاً، يتسرب اللحام إلى داخل الفتحة أثناء عملية إعادة التدفق، مما يؤدي إلى تدفق المعجون بعيدًا عن الوصلة، وبالتالي عدم وصول اللحام بشكل كافٍ. ثانيًا، يتمدد الهواء المحبوس داخل الأنبوب ويدفع اللحام المنصهر، مما ينتج عنه فراغ داخل الوصلة. ثالثًا، قد يتسبب الهواء المتسرب في قذف اللحام وتكوين كرات لحام على سطح اللوحة.
يصعب رؤية هذه العيوب، ويصعب إصلاحها. يُضعف الفراغ الوصلة. قد يجتاز عيب "الرأس داخل الوسادة" الفحص الأولي، ولكنه قد يفشل في التطبيق العملي. يضمن ملء الفتحات وإغلاقها بشكل صحيح إغلاق البرميل قبل بدء التجميع. يوفر الغطاء سطحًا صلبًا للمعجون ليلتصق به، مما يسمح بتشكيل الوصلة في المكان المصمم لها.
أين يظهر على اللوحات الحديثة
ستجد الثقوب الموصلة في نقاط التوصيل غالبًا أسفل حزم BGA وCSP ذات المسافة الدقيقة بين الأطراف. لا تترك الصفوف الداخلية في هذه المكونات مجالًا لتوزيع التوصيلات على شكل حرف "عظمة الكلب". وتُظهر نقاط التوصيل في LGA نفس القيد. تُعد نقاط التوصيل الحرارية المكشوفة موقعًا شائعًا آخر. تحتاج نقطة التوصيل الحرارية إلى سطح مستوٍ قابل للحام، وستؤدي الثقوب الموصلة المكشوفة أسفلها إلى تسرب المعجون الحراري.
النمط ثابت. يظهر تصميم الوصلات داخل الوسادة حيثما تتجاوز كثافة الوسادات مساحة التوجيه. يشمل ذلك اللوحات عالية الكثافة، والمسارات عالية السرعة التي تتطلب انخفاضًا رأسيًا قصيرًا إلى مستوى، والوصلات الحرارية. قائمة المكونات أقل أهمية من القيد. إذا لم يكن هناك مساحة كافية للوصلات القياسية على الوسادة، تنتقل الوصلة داخلها.
الثقوب المغطاة، والمسددة، والمملوءة، والمغطاة
تظهر أربعة هياكل توصيل في ملاحظات التصنيع، وتختلف هذه الهياكل في مقدار إغلاقها للأسطوانة. يجب مطابقة الهيكل مع موضع التوصيل، وليس مع ما هو معتاد. تفصل الأقسام الفرعية الثلاثة أدناه بين عمليات الإغلاق البسيطة وتلك القابلة للحام.
الوصلات المغطاة والمسددة
تُغطي الخيمة فتحة التوصيل بقناع اللحام، بينما يبقى الجزء السفلي مفتوحًا. أما السد، فيدفع المادة جزئيًا داخل الفتحة، عادةً من جانب واحد، ويتوقف الإغلاق قبل ملئها بالكامل. كلا الخيارين أقل تكلفة من المعالجة الكاملة، وكلاهما مناسب لفتحات التوصيل الواقعة خارج نقاط اللحام.
تُعدّ الثقوب المغطاة والمسددة مثاليةً للثقوب العادية، ونقاط الاختبار، وأي ثقب لا يلامس المعجون. وتفشل هذه الثقوب عند وضعها في قاعدة اللحام. فالثقب المغطى من الجانبين دون ملئه يحبس جيوبًا هوائية، ويتمدد هذا الهواء أثناء عملية إعادة اللحام. وينطبق الخطر نفسه على الثقب المملوء ولكن غير المغلق بإحكام، حيث يبقى المعجون أسفل سطح قاعدة اللحام، ويبقى الهواء، مما يؤدي إلى ظهور العيوب.
ممتلئ مقابل مغلق
تُمرر عملية التعبئة عبر الأنبوب حتى يمتلئ الثقب. أما التغطية فتضيف طبقة من النحاس المطلي فوق الأنبوب المعبأ وتُسوّي سطحه. تترك عملية التعبئة وحدها انخفاضًا أو سطحًا راتنجيًا ناعمًا. يُعيد غطاء النحاس سطحًا مستويًا قابلًا للحام.
يُحدد هذا التمييز مواصفاتك. توفر الثقوب المملوءة بالراتنج والمغطاة بالنحاس سطحًا يتبلل فيه معجون اللحام بالتساوي. كما أن الثقب المغطى في الوسادة يتحمل عملية التسوية دون تقوس، وهو أمر مهم في المكونات ذات المسافات الدقيقة. استخدم الهياكل المملوءة فقط عندما يحتاج الثقب إلى إحكام الإغلاق دون الحاجة إلى اللحام. احتفظ بالتركيبة الكاملة المغطاة والمملوءة للوسادات التي تحمل معجون اللحام.
IPC-4761 النوع السابع و VIPPO
يُحدد معيار IPC-4761 أنواع حماية الثقوب الموصلة، ويصف النوع السابع ثقبًا موصلًا مملوءًا ومغطى بغطاء مطلي. ويُطلق على هذا النوع في الصناعة أيضًا اسم "ثقب موصل داخل وسادة مطلي" أو VIPPO. ستجد مصطلحي "بنية pofv" أو "بنية vippo" مكتوبين في ملاحظات التصنيع كاختصار لنفس المتطلب.
حدد نوع الفتحات بالاسم في وثائقك. فعبارة "ملء الفتحات" تترك مجالًا للتأويل، وقد يؤدي ملء فتحات لوحة الدوائر المطبوعة دون اشتراط غطاء إلى ظهور سطح غير منتظم. حدد النوع السابع من معيار IPC-4761، وسمِّ أزواج الطبقات، وتأكد من سُمك غطاء النحاس مع الشركة المصنعة. هذا الوضوح يحمي كلاً من الغرض من تصميم الفتحات داخل السطح، ويحافظ على إنتاجية التجميع.
كيفية عمل عملية التعبئة والتغطية
مواد الحشو: الراتنج مقابل الموصل
تحدد مادة الحشو كيفية تصرف الأسطوانة بعد التصلب. يملأ راتنج غير موصل الفتحة ويغلقها بإحكام ضد الهواء والمواد الكيميائية. بينما تضيف عجينة موصلة التوصيل الكهربائي عبر الأسطوانة. كلا الطريقتين تعتمدان على الحشو، وكلاهما يتطلب حشوًا كاملًا لكي تعمل.
قارن بين معجون النحاس والنحاس المطلي كهربائياً عند الموازنة بين الموصلية الكهربائية وتعقيد العملية. المعجون أسرع في التعبئة ويناسب الثقوب الصغيرة. أما النحاس المطلي كهربائياً فيُشكّل سدادة معدنية صلبة ويتوافق تمدده الحراري مع تمدد الأسطوانة. يُعدّ ملء الفتحة بمادة إيبوكسية موصلة خياراً آخر لمسارات الحرارة ووصلات التأريض. ناقش هذا الخيار مع مُصنِّعك مُبكراً، لأن المادة المستخدمة تُحدّد تركيبة طلاء غطاء النحاس لاحقاً.
يُقلل التعبئة الكاملة من خطر الفراغات ويُحسّن من اتساق الطلاء. يجب أن تصل المادة إلى قاع الأسطوانة دون وجود فراغات. أما التعبئة الجزئية فتترك جيوبًا هوائية تتمدد أثناء إعادة التدفق وتندفع عبر الغطاء.
التغطية والتسوية
بعد ملء الفتحات، تنتقل اللوحة إلى مرحلة التسوية. يقوم المصنّع بصقل أو طحن المادة الزائدة لتصبح مستوية مع سطح الوسادة. يتيح السطح المستوي تغطية الفتحة دون أي تجويف أو انخفاض.
يلي ذلك عملية التغطية بالنحاس. تُبنى طبقة من النحاس المطلي فوق البرميل المملوء، وتُعيد هذه الطبقة النحاسية تكوين وصلة متصلة. يوفر لك الثقب المملوء بالراتنج والمغطى بالنحاس سطحًا يتبلل فيه معجون اللحام بالتساوي. تحكم في سمك وقطر غطاء النحاس، حيث يؤثر كلاهما على تكوين الوصلة تحت الأجزاء ذات المسافة الدقيقة بين الأطراف.
ضوابط العمليات التي تؤثر على الإنتاجية
يعتمد المردود على الانضباط في كل خطوة. تتفاعل جودة الحفر، وضغط التعبئة، وطريقة المعالجة، وطلاء غطاء النحاس. تظهر التعبئة الضعيفة لاحقًا على شكل فراغ تحت الأشعة السينية. ويظهر التسطيح غير السليم على شكل تجويف يحبس التدفق.
لا تحتاج كل فتحة إلى طبقة لحام كاملة. غالبًا ما تُملأ الفتحات المحفورة التي يبلغ قطرها 0.3 مم أو أقل وتُغلق بقناع لحام عندما لا تكون هناك حاجة إلى غطاء لحام كامل. يوفر هذا الخيار تكلفة الفتحات التي لا تتعرض لمعجون اللحام. استخدم ملء الفتحات داخل الوسادة فقط عندما تحمل الفتحة لحامًا. سيُدرج دليل ملء الفتحات الجيد للوحات الدوائر المطبوعة من مُصنِّعك مواد الملء، وتفاوتات الغطاء، وحدود الفحص. اتبع هذا الدليل أثناء تصميم الفتحات داخل الوسادة، وتأكد من ملاحظات ملء الفتحات في ملف التصنيع قبل إصداره.
متى يتم استخدام Via في لوحة اللمس؟
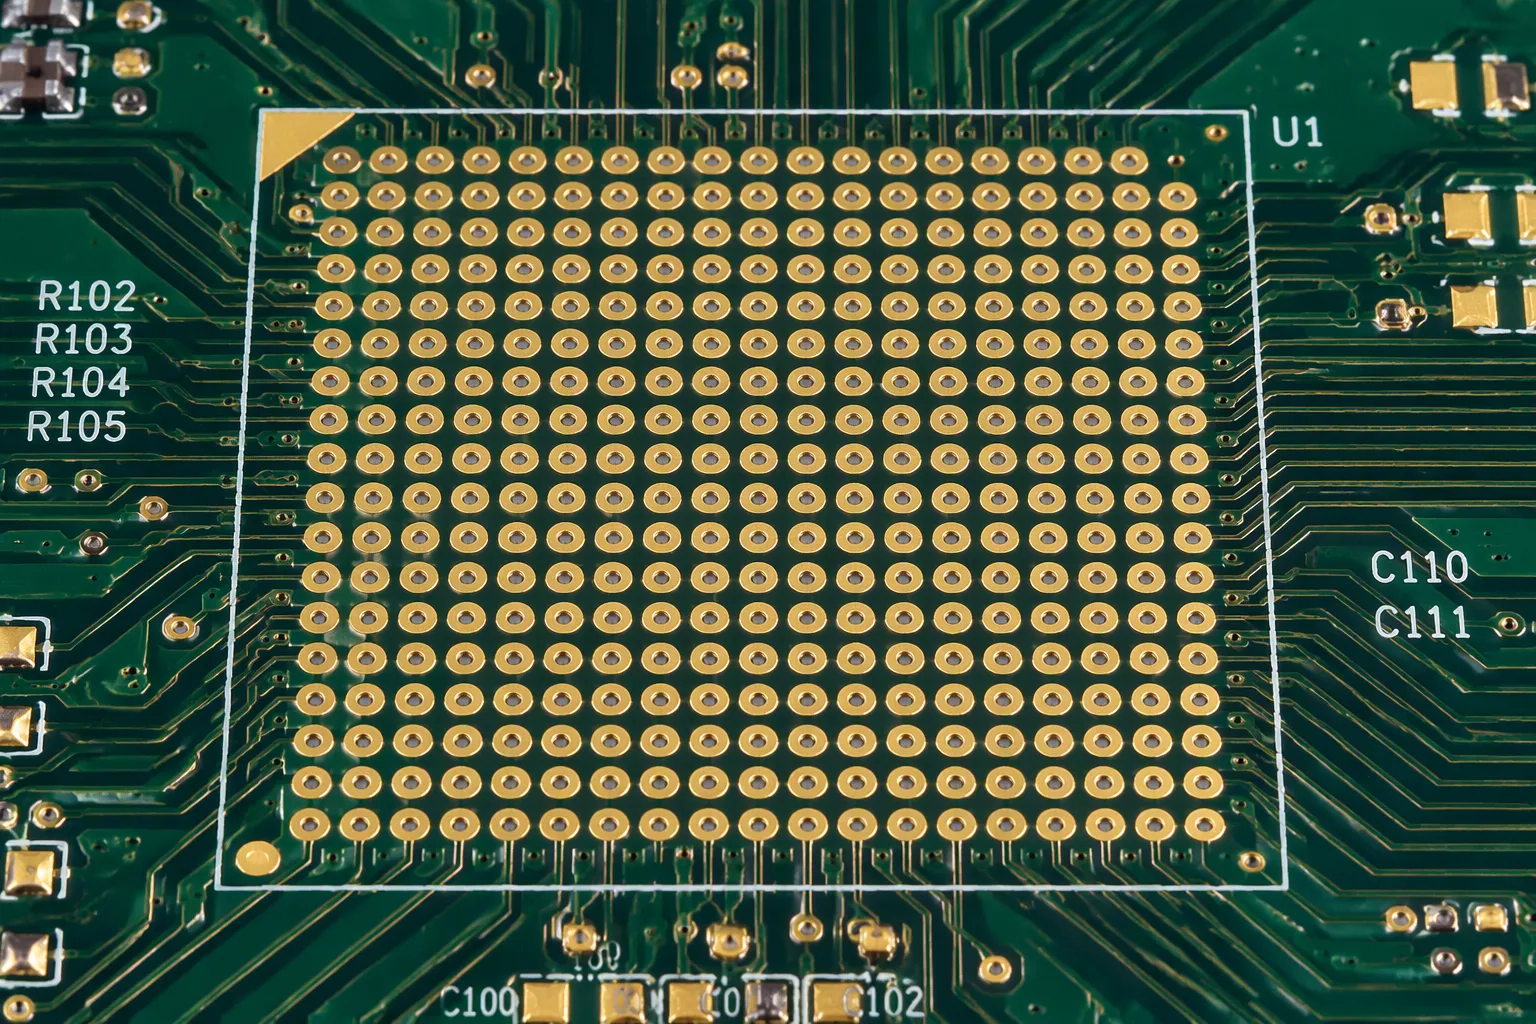
هناك ثلاثة شروط تبرر نقل وصلة التوصيل إلى موضع التوصيل. كل شرط منها يُزيل المساحة أو السطح الذي يحتاجه التوجيه القياسي. راجع تصميمك في ضوء هذه الحالات قبل اعتماد الهيكل.
BGA و CSP و LGA ذات المسافة الدقيقة
تُنتج المسافة الضيقة بين دبابيس التوصيل غلافًا أكثر وضوحًا. أما في تقنية BGA ذات المسافة الدقيقة، فتترك قناة ضيقة بين وسادات التوصيل الكروية. تقع الصفوف الداخلية خلف الصفوف الخارجية، ويتطلب تصميم التوصيل على شكل عظمة الكلب مسارًا بالإضافة إلى وصلة ثنائية بجانب كل وسادة. هذا التصميم الهندسي غير مناسب. يجب أن تتحرك الوصلة الثنائية أسفل الوسادة، وبمجرد استقرارها هناك، تحتاج الوسادة إلى سطح مستوٍ ومحكم الإغلاق للتجميع.
تتبع مواقع CSP وLGA نفس المنطق. فتباعد الدبابيس أو ترتيب الوسادات يُزيل مسار الهروب. أمامك خياران: إما تقليل عرض الخط، أو إضافة طبقات، أو وضع الوصلة في الوسادة. غالبًا ما يكون الخيار الأخير أقل تكلفة من الخيارين الأولين. هنا تتركز تطبيقات BGA والوصلات داخل الوسادة، وهنا يكون خطر التجميع في أعلى مستوياته. يصعب فحص الفراغ الموجود أسفل كرة ذات تباعد دقيق، كما أن إعادة العمل عليه مكلفة.
تحقق أولاً من نمط التوصيل في ورقة البيانات. تفترض العديد من أدلة التغليف وجود فتحة توصيل في الصفوف الداخلية. اتبع هذه الإرشادات، وتأكد من متطلبات التعبئة والتغطية مع الشركة المصنعة قبل الإصدار.
تصاميم عالية الكثافة وعالية السرعة
تُعدّ الكثافة العامل الحاسم في الحالة الثانية. فوضع الثقوب الموصلة أسفل نقاط التوصيل يُوفّر مساحة التوجيه، مما يُتيح تقليل عدد الطبقات أو تصغير حجم اللوحة. كلا التغييرين يُخفّضان التكلفة الإجمالية للمنتج، وليس فقط تكلفة عملية الثقوب الموصلة. في الواقع، تُجبر اللوحة ذات الكثافة العالية التي لا تحتوي على مساحة كافية على اتخاذ هذا القرار. أما اللوحة التي تحتوي على مساحة كافية، فتستفيد أيضاً عندما يُتيح الثقب الموصل أسفل نقطة التوصيل قناةً لشبكة أخرى.
تُضيف المسارات عالية السرعة سببًا آخر. يوفر الثقب الموجود في لوحة التوصيل هبوطًا رأسيًا مباشرًا إلى أرضية داخلية أو مستوى طاقة. يُقلل هذا المسار القصير من محاثة الحلقة ويُحسّن سلامة الإشارة. ينطبق المنطق نفسه على مكثف التجاوز الموضوع بالقرب من الطرف. يُفضّل التوصيل الرأسي بالمستوى على مسار جانبي قصير.
تُحقق هذه التصاميم التي تعتمد على تقنية التوصيل الداخلي فوائد مزدوجة، إذ توفر مساحة أكبر للتوصيلات الكهربائية، وتعزز الأداء الكهربائي. قارن هذه الفوائد بخطوات التصنيع الإضافية. يضمن الاستخدام الانتقائي الحفاظ على الميزة دون زيادة التكلفة على اللوحة بأكملها.
وسادات حرارية حساسة للحام
تحتاج الوسادة الحرارية المكشوفة إلى سطح مستوٍ قابل للحام. تتسبب الفتحات الموجودة أسفل هذه الوسادة في تسرب المعجون الحراري أثناء عملية إعادة التدفق، مما يؤدي إلى نقص التلامس الحراري وتدهور المسار الحراري. أما الفتحة المملوءة والمغطاة فتمنع تسرب معجون اللحام إليها، وتحافظ عليه في موضع تكوّن الوصلة.
تُساهم الثقوب الحرارية أيضًا في نقل الحرارة. يُوصل الحشو الصلب الحرارة بشكل أفضل من الحشو الأنبوبي المفتوح، كما يُوزع غطاء النحاس الحرارة على كامل سطح التوصيل. يتطلب هذا الأمر عناية فائقة عند قراءة بيانات الدائرة المتكاملة. تُحدد العديد من الأدلة عدد الثقوب وحجم الثقوب وموقعها أسفل وسادة التوصيل الحراري. اتبع هذه الأرقام، وقارنها بقدرة مُصنِّع الدوائر المتكاملة لديك على ملء الثقوب.
يختلف غلاف العزل الحراري عن أغلفة التوصيل. هنا، يُستخدم الثقب الموصل لتبريد الدائرة، وليس لتسريب الإشارة. مع ذلك، لا تزال بحاجة إلى نفس الغطاء المسطح. يؤدي وجود ثقب موصل مُنخّر أو مفتوح أسفل وسادة العزل الحراري إلى تكوين فراغات وإضعاف التوصيل الحراري. تعامل مع وسادة العزل الحراري كسطح بالغ الأهمية للحام، وحدد نوع الحشوة الكاملة ومجموعة الأغطية.
تشترك هذه الحالات الثلاث في خيط واحد. إما أن الوسادة لا تترك مجالاً لتركيب وصلة قياسية، أو يجب أن تبقى الوسادة مسطحة لضمان وصلة موثوقة. عندما يتحقق أي من الشرطين، فإن تركيب الوصلات في الوسادات يبرر تكلفته. أما عندما لا يتحقق أي منهما، فعادةً ما يكون التصميم الأبسط أكثر فائدة.
متى يجب تجنب تصميم Via-in-Pad
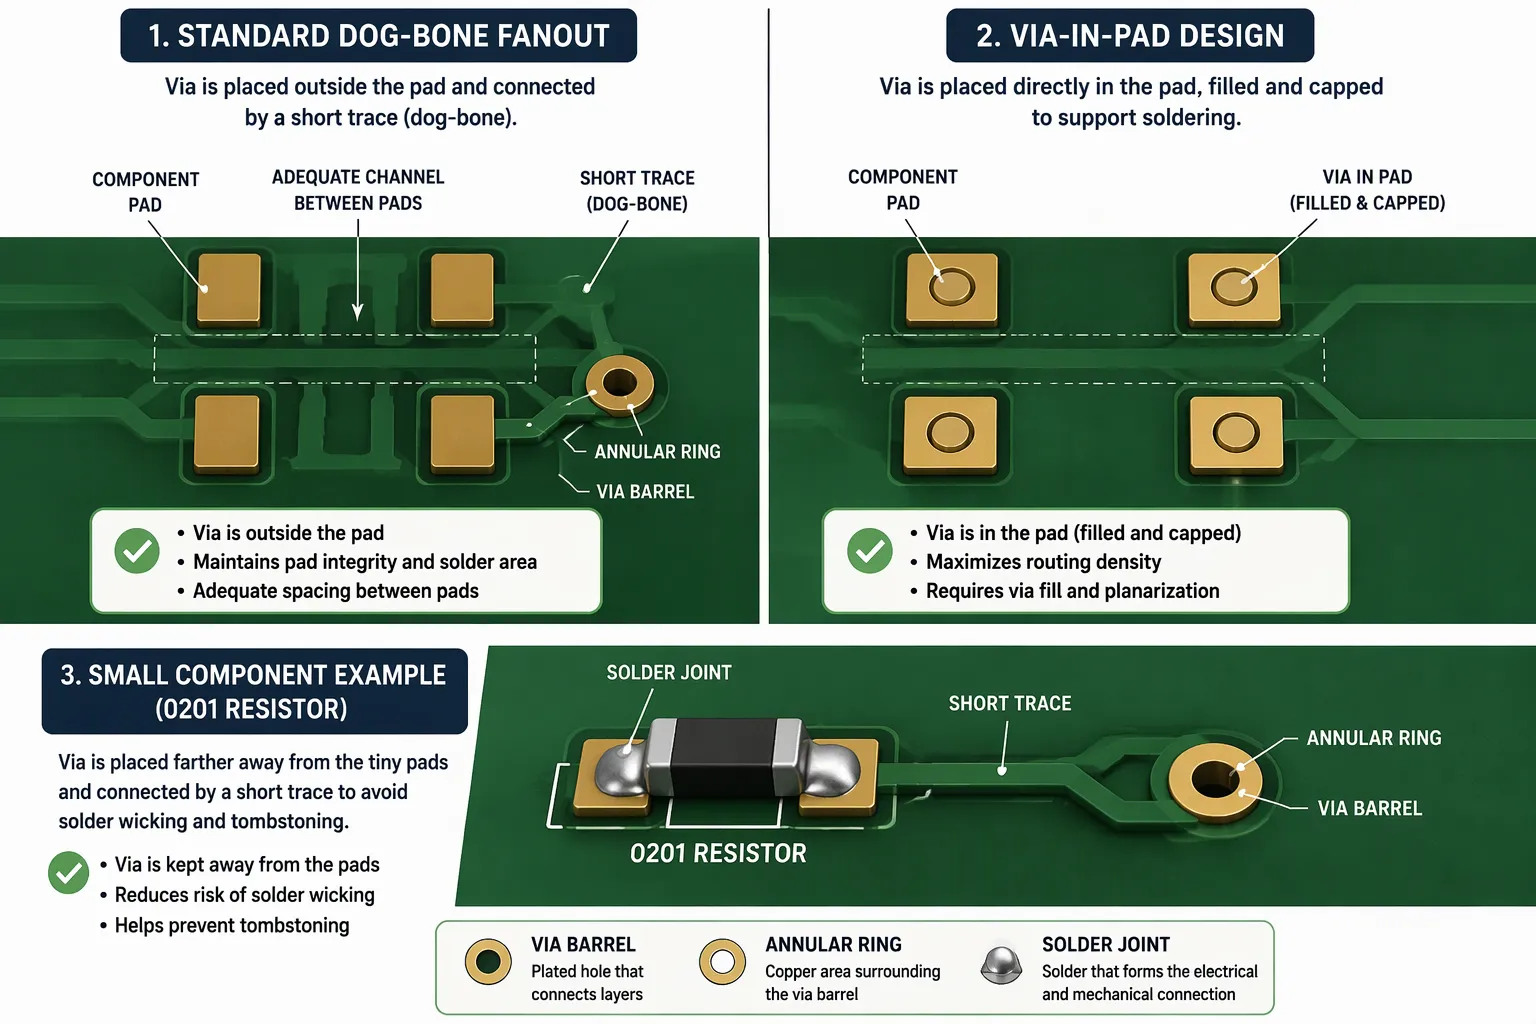
توضح الحالات السابقة مكان وجود الوصلة داخل لوحة التوصيل. ويستحق السؤال المعاكس نفس القدر من الاهتمام. فكل وصلة يتم نقلها إلى لوحة التوصيل تضيف خطوات تصنيع، وبعض التصاميم لا تستفيد شيئًا من هذا النقل. هناك ثلاث حالات تستدعي بنية أبسط.
مساحة استراحة كافية
يُعدّ تصميم التوصيل القياسي على شكل عظمة الكلب الخيار الأرخص والأسرع عندما تتوفر مساحة كافية بجانب لوحة التوصيل. ينطلق مسار قصير من لوحة التوصيل، وينتهي عند وصلة، ثم تمتد هذه الوصلة إلى الطبقة المستهدفة. يقوم المصنّع بحفر هذه الوصلة وتركيبها وتغطية سطحها دون الحاجة إلى ملء أو تسوية. هذا يوفر عليك التكاليف والوقت اللازم لكل ثقب.
تحقق من هندسة لوحة التوصيل قبل اعتماد تقنية التوصيل داخلها. قِس المسافة بين لوحتي التوصيل المتجاورتين. تأكد من أن مسار التوصيل مع التوصيل داخل هذه المسافة يتناسب مع عرض الخط والحلقة الدائرية المُختارين. إذا كانت الإجابة بنعم، فاجعل التوصيل خارج لوحة التوصيل. لا يُبرر تصميم التوصيل داخل لوحة التوصيل تكلفته إلا عند اختفاء مسار التوصيل.
يحمي هذا الفحص عملية التجميع أيضًا. لا يمكن للثقب الموجود خارج قاعدة التوصيل أن يسحب اللحام من الوصلة. تتشكل الوصلة على سطح صلب بدون أي تجويف أسفله. ستحصل على نتيجة إعادة تدفق متوقعة دون الحاجة إلى فحص التعبئة أو القلق بشأن استواء الغطاء.
مكونات الرقائق الصغيرة
تُلحق المكونات الإلكترونية الصغيرة ضررًا بالغًا بالثقوب الموصلة الموجودة على أو بجوار نقاط التلامس الخاصة بها. لنأخذ مثالًا على ذلك مقاومة 0201 أو 0402. نقطة التلامس صغيرة جدًا، ويستقر المكون على منطقتين صغيرتين. يؤدي وجود ثقب موصل بالقرب من إحدى نقاط التلامس إلى تغيير كيفية تشبع اللحام على ذلك الجانب. يتسرب المعجون إلى داخل الأنبوب، مما يؤدي إلى نقص اللحام في الوصلة، وميل المكون أثناء عملية إعادة التدفق. وينتج عن ذلك ظاهرة "التموج".
يزداد الخطر لأن هذه الأجزاء ذات كتلة ضئيلة. أي خلل بسيط في قوة التبلل يرفع أحد طرفيها. يقف الجزء على حافته، ويفشل التجميع في الفحص. إعادة العمل على جزء من النوع 0201 عملية بطيئة ومحفوفة بالمخاطر.
أبقِ الثقوب الموصلة داخل نقاط التوصيل بعيدةً عن مناطق مكونات الرقاقة الصغيرة. وجّه الوصلة إلى ثقب موصل موضوع في مكان أبعد، حتى لو استلزم ذلك مساحة توجيه إضافية. احتفظ ببنية الثقوب الموصلة داخل نقاط التوصيل للحزم التي تحتاجها فعلاً، مثل رقاقات BGA ذات المسافة الدقيقة ونقاط التوصيل الحرارية. نادراً ما يبرر المكون المنفصل هذه العملية الإضافية.
الثقوب غير الملحومة أو المغطاة
لا تصل معجونة اللحام إلى العديد من الثقوب الموصلة. فهي تقع خارج نقاط التوصيل، وتنقل الإشارات بين الطبقات، وتُغطى بقناع لحام أو قابس بسيط. هذه الثقوب تحتاج إلى عزلها عن البيئة، وليس إلى سطح قابل للحام.
إنّ معالجة الثقوب بتقنية VIPPO الكاملة تُهدر المال. يقوم المصنّع بإضافة عمليات ملء الثقوب، وتسوية السطح، وطلاء غطاء النحاس إلى ثقب لا تصل إليه أي مادة لاصقة. أنت تدفع مقابل خطوات لا تُقدّم أي فائدة في التجميع. ويزداد وقت التسليم لنفس السبب.
اختر نوع الإغلاق المناسب للوظيفة. يُناسب الفتحة المخروطية فتحة الإشارة العادية، بينما يُناسب الفتحة المسدودة الفتحة التي تحتاج إلى إغلاق جزئي. احتفظ بطبقة التعبئة الكاملة والغطاء للوسادات التي تحمل المعجون. يُحافظ هذا النهج الانتقائي على تكاليف تعبئة فتحات لوحة الدوائر المطبوعة في أماكنها الصحيحة.
ينطبق المنطق نفسه على جميع التصاميم. راجع كل موقع لوصلة التوصيل واسأل نفسك سؤالاً واحداً: هل تقع هذه الوصلة أسفل وصلة لحام؟ إذا لم تكن كذلك، فقم بتخفيض مستوى التصميم. غالباً ما تؤدي المراجعة الدقيقة لتصاميم وصلات التوصيل إلى إزالة نصف الملاحظات الخاصة قبل الإصدار.
تشترك هذه الحالات الثلاث في إشارة واحدة: إما أن يكون هناك مساحة كافية في قاعدة التوصيل، أو أن القطعة صغيرة جدًا، أو أن الثقب لا يصل إلى المعجون. أي من هذه الحالات يشير إلى بنية وصلة أبسط. طبّق الاختبار أثناء التخطيط، وسيظل تصميم الوصلة داخل قاعدة التوصيل بسيطًا وفعالًا من حيث التكلفة.
إرشادات تصميم لوحات الدوائر المطبوعة (PCB) باستخدام تقنية التوصيل عبر الوسادات
عبر الحجم والحلقة الحلقية
ابدأ بتحديد حجم المثقاب والحلقة الدائرية. يترك المثقاب الصغير كمية أكبر من النحاس حول الفتحة، وهذا النحاس يدعم غطاءً نحاسيًا متينًا. اطلب من المصنّع أصغر مثقاب يمكنه ملؤه بدقة. يجب أن تصل مادة الحشو إلى قاع الأسطوانة، والفتحة الضيقة تجعل هذه المهمة أصعب.
حافظ على عرض الحلقة الدائرية كافيًا لتثبيت الغطاء. فالحلقة الرقيقة لا توفر مساحة كافية لالتصاق طبقة النحاس بالغطاء، وقد ينفصل الغطاء أثناء دورات التسخين والتبريد. اطلب من المصنّع الحد الأدنى لعرض الحلقة للوحة التوصيل المغطاة. طبّق هذه القاعدة فقط على اللوحات التي تتطلب ذلك.
قناع اللحام وغطاء الحماية
يجب ألا تتداخل طبقة قناع اللحام مع غطاء النحاس. فوجود حافة للقناع فوق الغطاء يرفع الاستنسل ويؤدي إلى عدم اكتمال اللحام. حدد فتحة القناع أكبر قليلاً من فتحة الغطاء، وتأكد من ذلك مع الشركة المصنعة.
يُؤثر تغطية الغطاء النحاسي بشكل كبير على جودة الوصلة. يجب أن يغطي الغطاء النحاسي كامل الأنبوب ويتكامل مع قاعدة التوصيل. عند تصميم الوصلات البينية داخل قاعدة التوصيل، يجب التعامل مع الغطاء كجزء أساسي من تصميم قاعدة التوصيل، وليس كإضافة لاحقة. تأكد من مطابقة كل موقع للوصلات البينية داخل قاعدة التوصيل مع هذه القاعدة قبل طرح المنتج في السوق.
استدعاءات ملفات Fab والانتقائية
تُعدّ الانتقائية العامل الرئيسي في خفض التكاليف. حدد استخدام الثقوب المعبأة والمغطاة (IPC-4761 النوع السابع) فقط على نقاط التوصيل التي تحمل المعجون. معالجة اللوحة بالكامل تزيد التكلفة ووقت التسليم دون أي فائدة.
يجب أن تتضمن ملاحظات التصنيع الخاصة بك اسم كل فتحة تحتاج إلى ملء، وتسوية، وتغطية نحاسية. اذكر أزواج الطبقات بدقة، بالإضافة إلى ملاحظات الحفر والتراكم. ملاحظة غامضة مثل "ملء الفتحات" قد تؤدي إلى سطح غير مستوٍ. تضمن التسميات الواضحة جودة ملء الفتحات داخل السطح، وتحافظ على إنتاجيتك.
يعني تصميم الثقوب الموصلة داخل لوحة الدوائر المطبوعة (PCB) الجيد مطابقة البنية مع موضع التوصيل. قم بإجراء مراجعة لتصميم الثقوب الموصلة داخل لوحة الدوائر المطبوعة للتأكد من كل تفصيل. تساعد مراجعة التصميم الدقيقة على اكتشاف الأخطاء مبكرًا. استخدم مادة حشو الثقوب الموصلة فقط عند نقطة التقاء اللحام بالثقب. هذه العادة في تصميم الثقوب الموصلة داخل لوحة الدوائر المطبوعة تُبقي تكاليف الحشو تحت السيطرة. دوّن سمك وقطر غطاء النحاس في نفس الملاحظة. هذه الخطوة تجعل هدفك من استخدام الثقوب الموصلة داخل لوحة الدوائر المطبوعة واضحًا لا لبس فيه.
العيوب الشائعة والفحص
الفراغات، والتجويفات، والتقعر
تُظهر بيانات الصناعة من IPC HDPUG وSMTA أن هياكل التوصيلات البينية تُشكل تحديات حقيقية في الموثوقية. تتركز العيوب حول الحشوة والغطاء، وليس حول المثقاب نفسه. ويمكن إرجاع معظم حالات الفشل الميدانية إلى عدم اكتمال الأنبوب أو عدم استواء السطح.
تتشكل جيوب هوائية عندما لا يصل المعدن إلى قاع الأسطوانة. يتمدد هذا الهواء المحبوس أثناء إعادة التدفق ويدفع نفسه عبر الوصلة. ويحدث تكوّن كرات اللحام بنفس الطريقة. فالثقب المملوء دون تغطيته بشكل صحيح، أو المغطى جزئيًا من الجانبين دون ملئه، يوفر مكانًا لاختباء هذا الهواء. أما التجاويف والانخفاضات فتخلق مشكلة أخرى، حيث يحجز التجويف في قاعدة اللحام مادة اللحام ويحرم الوصلة من المعجون. كلا العيبين لا يظهران بوضوح عند الفحص البصري، ولكنهما يظهران لاحقًا على شكل وصلات ضعيفة.
فتيل اللحام ووسادة الرأس
يبدأ تسرب اللحام من فتحة الأسطوانة. يتدفق المعجون إلى ثقب مفتوح، تاركًا الوصلة ناقصة اللحام. تبدو الوصلة مكتملة عند الفحص، إلا أنها تحتوي على كمية لحام أقل من المطلوب. غطاء نحاسي مسطح يمنع هذا التسرب ويحافظ على المعجون في مكانه.
يُعدّ عيب "الرأس في الوسادة" من أصعب أنواع الأعطال. تستقر كرة اللحام فوق المعجون دون اندماج كامل، ويبدو الوصل متصلاً عند الفحص العادي. ينفصل الوصل عند حدوث دورات حرارية أو صدمات ميكانيكية. يظهر هذا العيب غالبًا عندما يكون ثقب التوصيل أسفل كرة BGA وسطح الغطاء غير مستوٍ. يؤدي ملء ثقب التوصيل وتسوية السطح بشكل صحيح إلى إزالة الفجوة المسببة لهذا العيب.
طرق التفتيش
يكشف فحص الأشعة السينية عن وجود فراغات داخل الأسطوانة وتحت الوصلة. يمكنك رؤية اكتمال التعبئة دون الحاجة إلى قطع اللوحة. يوفر المقطع العرضي الإجابة النهائية. يُظهر القطع عبر الفتحة مادة التعبئة، وسُمك غطاء النحاس، وأي فجوة بينهما. احتفظ بالمقاطع العرضية لاختبارات التحقق من صحة العينة الأولى وتحليل الأعطال، لأن القطع يُتلف العينة.
تكشف الفحوصات البصرية عن استواء الغطاء وحالة سطحه. ابحث عن أي انبعاجات أو راتنج مكشوف أو تداخل للقناع على الغطاء. قارن هذا الفحص ببيانات فحص المصنّع. اطلب نتائج اكتمال التعبئة أثناء مراجعة تصميم الثقوب داخل الوسادة ، وتأكد من سجلات تعبئة الثقوب في لوحة الدوائر المطبوعة قبل الموافقة على الدفعة. تحمي خطة فحص دقيقة تصميم الثقوب داخل الوسادة من العيوب التي لا تظهر إلا بعد التجميع.
المفاضلات المتعلقة بالتكلفة في تصميم Via in-Pad
ما الذي يؤدي إلى التكلفة الإضافية؟
كل فتحة مملوءة ومغطاة تضيف خطوات معالجة لا تتطلبها الفتحة العادية المغطاة. يقوم المصنّع بالحفر، وملء التجويف، ومعالجة المادة، وتسوية السطح، وطلاء غطاء النحاس. تتطلب كل خطوة إعدادًا خاصًا بها، وفحصًا خاصًا بها، ووقت انتظار خاصًا بها. هذا الكم من الخطوات يفسر معظم فرق السعر.
يُعدّ التحديد الدقيق للمواصفات العامل الرئيسي في خفض التكاليف. فمعالجة اللوحة الكاملة بتقنية VIPPO تزيد التكلفة ووقت التسليم في كل فتحة على اللوحة. بينما يحدّ التحديد الدقيق للمواصفات من التكلفة الإضافية لتقتصر على نقاط التوصيل التي تحمل المعجون الحراري. راجع تصميمات التوصيلات داخل نقاط التوصيل وفقًا لهذا النهج، وستبقى التكلفة الإضافية ضئيلة مقارنةً بمزايا التوجيه أو التبريد التي تحصل عليها.
الموازنة بين الكثافة والميزانية
تتعارض الكثافة والميزانية، ولا يفوز أي منهما تلقائيًا. فاللوحة ذات الكثافة العالية التي لا تحتوي على مساحة كافية للتوصيلات الخارجية تُجبرك على اتخاذ القرار. أما اللوحة التي تحتوي على مساحة توصيلات إضافية فتمنحك خيارات، وعادةً ما يكون التصميم الأرخص هو الأنسب في هذه الحالة.
قيّم المفاضلة بموضوعية. يُعدّ تصميم الثقوب الموصلة البسيط الأنسب عندما يكون هناك مساحة كافية بجانب الوسادة، أو عندما يكون المكون عبارة عن شريحة صغيرة، أو عندما لا يلامس الثقب اللحام مطلقًا. احتفظ بتركيبة التعبئة الكاملة والغطاء للحزم ذات المسافة الدقيقة والوسادات الحرارية. يحافظ هذا التوازن على تصميم الثقوب الموصلة داخل الوسادة في لوحات الدوائر المطبوعة بتكلفة معقولة دون التضحية بالوصلات التي تحتاج إلى حماية.
أسئلة لمصنّعك
استفسر مبكراً، قبل تثبيت التصميم. تختلف مواد الحشو، وطلاء الغطاء، وإمكانيات الفحص بين ورش العمل، وكل إجابة تُؤثر على قواعد التصميم. السؤال المتأخر يُجبر على إعادة التصميم، وإعادة التصميم تُكلف أكثر من أي معالجة لاحقة.
اطرح هذه الأسئلة في أول مراجعة لعملية التصنيع:
ما هي مادة الحشو التي تنصح بها لأحجام المثاقب التي أستخدمها، وكيف تتأكد من اكتمال الحشو؟
ما هو سمك طبقة الطلاء النحاسية ومدى التفاوت المسموح به في استواء سطح التوصيل المغطى؟
ما هي أساليب التفتيش التي تتبعونها من خلال تعبئة النماذج، وهل يمكنكم مشاركة السجلات؟
ما هو تأثير التغطية النحاسية الانتقائية مقابل التغطية النحاسية الكاملة على وقت التسليم؟
تتيح لك الإجابات الواضحة إتمام تصميم التوصيلات عبر لوحة التوصيل بثقة. كما أنها توفر لك أساسًا موثقًا للتكلفة التي تقبلها.
قم بمطابقة بنية الثقوب الموصلة مع الوسادة، والمسافة بين الثقوب، والحمل الحراري، والميزانية. لا تلجأ إلى الخيار الأكثر تعقيدًا بشكل افتراضي. تُعدّ الثقوب الموصلة المعبأة والمغطاة ضرورية في عبوات BGA وCSP ذات المسافة الدقيقة، والوسادات الحرارية المكشوفة، ومسارات HDI الكثيفة. تجنّبها عند وجود مساحة كافية للتفرع، أو عند وجود مكونات رقائق صغيرة قريبة، أو عندما لا تلامس الثقوب الموصلة اللحام. ينجح تصميم الثقوب الموصلة داخل الوسادة في لوحة الدوائر المطبوعة من خلال الانضباط، وليس من خلال قواعد عامة. تأكد من نوع IPC-4761 في ملاحظات التصنيع، وحدد VIPPO فقط عند نقطة التقاء المعجون بالوسادة، وتحقق من جودة التعبئة والتغطية بالفحص. تضمن قائمة التحقق هذه أن يكون كل قرار يتعلق بالثقوب الموصلة داخل الوسادة قابلاً للدفاع عنه، كما تضمن أن يكون تصميم الثقوب الموصلة داخل الوسادة في متناول الجميع. طبّق الاختبار نفسه على كل نقطة اتصال في تصميم الثقوب الموصلة داخل الوسادة، وستصمد نتائج تصميم الثقوب الموصلة داخل الوسادة أثناء التجميع.
الأسئلة الشائعة
هل تحتاج كل فتحة تحت لوحة التوصيل إلى التعبئة والتغطية؟
لا. خصص المساحة الكاملة للوسادات التي تحمل معجون اللحام. يمكن ترك الفتحة الموجودة خارج نمط التوصيل والتي تحتاج فقط إلى إحكام الإغلاق مغطاة أو مسدودة. المعالجة الشاملة تزيد التكلفة ووقت التسليم دون أي فائدة من التجميع. راجع كل موقع واسأل عما إذا كان المعجون يصل إلى الفتحة.
هل يمكنني ملء فتحة توصيل دون تغطيتها؟
يمكنك فعل ذلك، ولكن توقع المخاطرة. فالملء وحده يترك انخفاضًا أو سطحًا راتنجيًا لينًا، وقد يتمدد الهواء المحبوس أثناء عملية إعادة اللحام. غطاء نحاسي يُعيد سطحًا مستويًا قابلًا للحام. استخدم الهياكل المملوءة فقط عندما تحتاج الفتحة إلى سدها ولكنها لا تلامس اللحام أبدًا.
كيف يمكنني تحديد هذا بشكل صحيح في ملاحظاتي الرائعة؟
حدد نوع IPC-4761 السابع، واذكر أزواج الطبقات بدقة، وحدد سمك وقطر غطاء النحاس. إن عبارة "ملء الفتحات" المبهمة قد تؤدي إلى سطح غير مستوٍ. لذا، من المهم تحديد التفاصيل بوضوح لضمان جودة ملء الفتحات وزيادة الإنتاجية. تأكد من المتطلبات مع الشركة المصنعة قبل الموافقة على المنتج.
ما هو حجم المثقاب الأنسب لتركيب فتحة مغطاة في قاعدة التوصيل؟
اطلب من المصنّع أصغر مثقاب يمكنه ملء الفتحة بدقة. فالأنبوب الضيق يُصعّب عملية الملء الكامل، والحلقة الرقيقة لا توفر مساحة كافية لالتصاق الغطاء. اختر المثقاب والحلقة المناسبين لحدود التصميم للتصنيع، وطبّق هذه القاعدة عند الحاجة فقط.
هل تحتاج الوسادات الحرارية إلى نفس المعاملة التي تحتاجها وسادات BGA؟
نعم، للسبب نفسه. تحتاج الوسادة الحرارية المكشوفة إلى سطح مستوٍ قابل للحام، وتعمل الفتحات المفتوحة على تصريف المعجون الحراري أثناء عملية إعادة اللحام. كما أن الحشوة الصلبة توصل الحرارة بشكل أفضل من الأسطوانة المكشوفة. راجع بيانات الدائرة المتكاملة لمعرفة عدد الفتحات وحجم الثقوب وموضعها.
كيف يمكنني التحقق من جودة التعبئة والغطاء؟
ابدأ بفحص بالأشعة السينية للتأكد من اكتمال التعبئة وخلوها من الفراغات دون قطع اللوحة. استخدم المقطع العرضي لتأهيل العينة الأولى وتحليل الأعطال، لأن القطع يُتلف العينة. أضف فحصًا بصريًا للتأكد من عدم وجود انبعاجات أو راتنج مكشوف أو تداخل القناع مع الغطاء.
أين تكون تكلفة تصميم التوصيلات عبر الوسادات أعلى؟
تُساهم الخطوات الإضافية في رفع السعر: التعبئة، والمعالجة، والتسوية، وطلاء غطاء النحاس، وكل منها يتطلب وقتًا للإعداد والفحص. يُعدّ التحديد الدقيق للمواصفات عاملًا أساسيًا. يُقلّل التحديد المُوجّه للمواصفات التكلفة على الوسادات التي تحمل المعجون، ويُحافظ هذا النهج على تصميم الثقوب داخل الوسادات بأسعار معقولة.
متى يجب عليّ الاستغناء تماماً عن بنية الوسادة الداخلية؟
تجنّب هذه الخطوة عندما يكون سطح التوصيل واسعًا بما يكفي لتوزيع المعجون الحراري القياسي، أو عندما يكون هناك مكون صغير قريب، أو عندما لا يلامس الثقب اللحام أبدًا. تميل المكونات الصغيرة مثل 0201 و0402 بسهولة عندما يمتص سطح التوصيل المعجون الحراري. في هذه الحالات، يكون التصميم الأبسط أنسب.