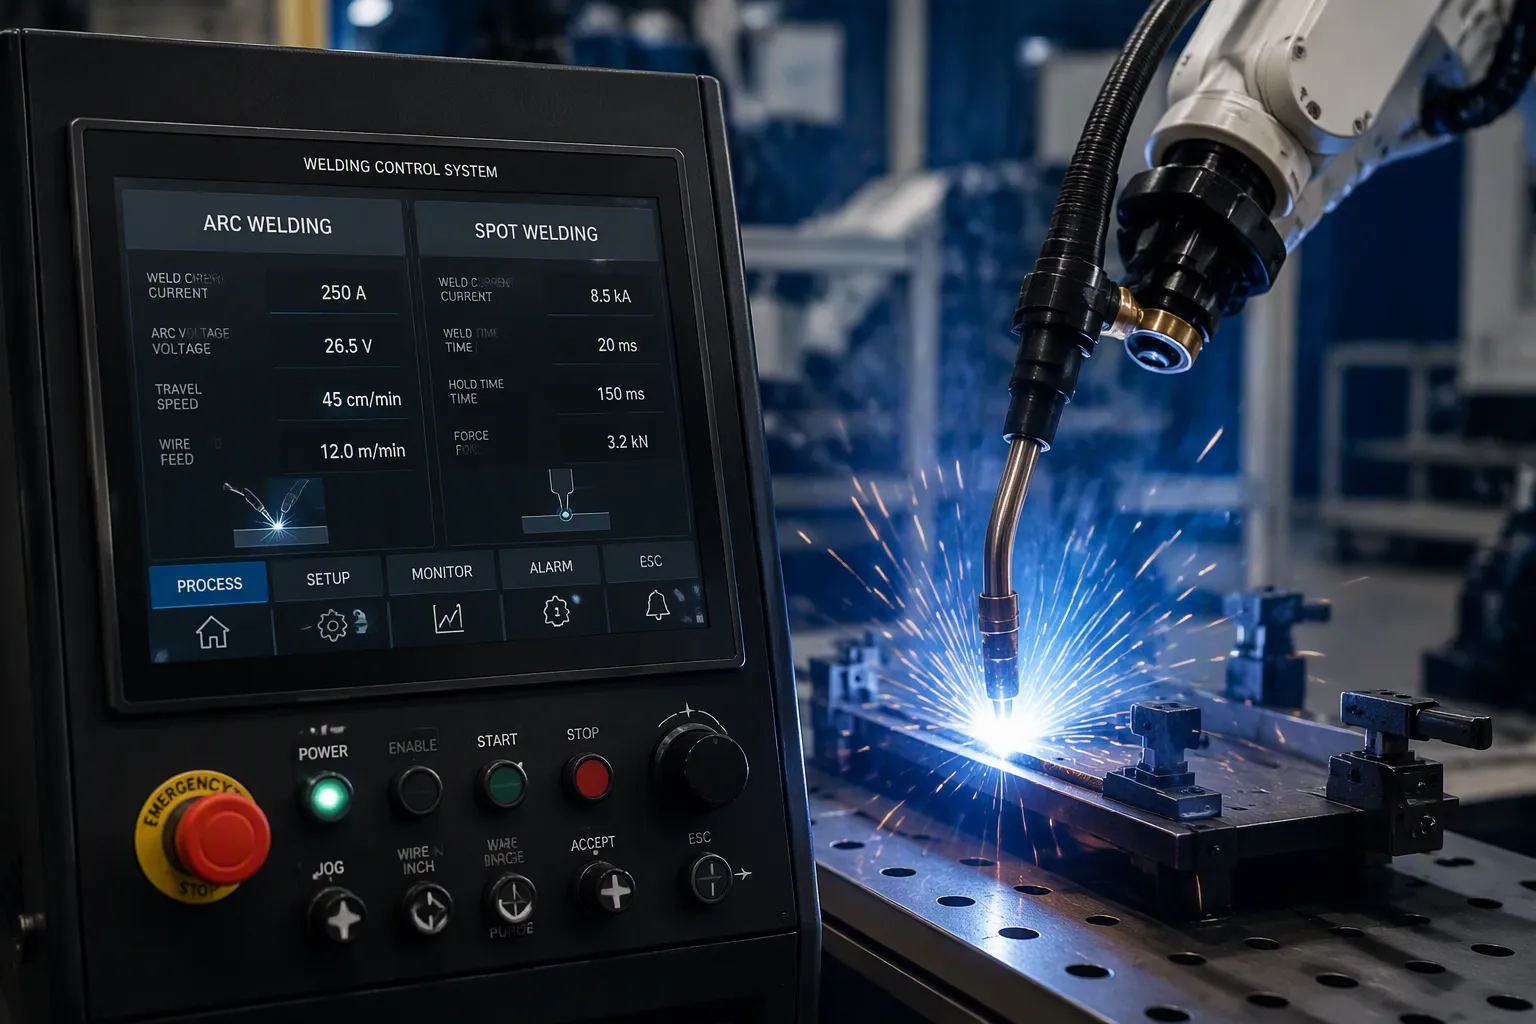
نظام التحكم في لحام القوس الكهربائي ولحام البقعة هو مجموعة من الإلكترونيات والبرمجيات التي تتحكم في إعدادات اللحام. يضمن هذا النظام اتساق كل لحام وسلامته وقابليته للتكرار. تعمل العمليتان وفق مبادئ فيزيائية مختلفة، لذا فإن أنظمة التحكم الخاصة بهما تُدير متغيرات مختلفة. يتحكم نظام التحكم في لحام القوس الكهربائي في استقرار القوس والتيار والجهد. بينما يتحكم نظام التحكم في لحام البقعة في التيار والوقت وضغط القطب. يواجه مهندسو الأجهزة وفرق منتجات الإلكترونيات خيارات حقيقية على مستوى اللوحة. فاختيار مرحلة الطاقة، ومحرك البوابة المعزول، وقياس التيار، والمسافة بين الأقطاب ذات الجهد العالي، كلها عوامل تُؤثر في التصميم النهائي. وتأتي المفاضلات التصنيعية مباشرةً بعد ذلك. يجب على المصممين مراعاة التغيرات الحرارية، والزحف، والخلوص، وحدود التصميم للتصنيع قبل أن يصل نظام التحكم إلى مرحلة الإنتاج.
الوجبات السريعة الرئيسية
تتولى أنظمة التحكم في اللحام بالقوس الكهربائي مسؤولية استقرار القوس والتيار والجهد للحفاظ على اتساق اللحامات.
تتحكم أنظمة التحكم في اللحام النقطي في التيار والوقت وضغط القطب الكهربائي لعمل لحامات قوية ومتكررة.
تعمل التغذية الراجعة ذات الحلقة المغلقة على تحسين اللحامات من خلال ضبط تآكل القطب الكهربائي والتغيرات التي تطرأ على السطح.
تؤثر خيارات التصميم على مستوى اللوحة ، مثل التحكم في الحرارة والتباعد بين الفولتية العالية، على مدى موثوقية نظام اللحام.
إن معرفة كيفية عمل اللحام تساعد المهندسين على اختيار نظام التحكم المناسب لكل مهمة.
أساسيات نظام التحكم في اللحام بالقوس الكهربائي
يتألف نظام التحكم في لحام القوس الكهربائي من الغلاف الخارجي ولوحات الدوائر الإلكترونية الموجودة بداخله. تتحكم هذه الأجزاء في تيار اللحام، والجهد، وتغذية السلك، ومسافة القوس، وسرعة اللحام. تحافظ محطات لحام القوس الكهربائي المُتحكَّم بها حاسوبيًا على تزامن هذه الوظائف. على سبيل المثال، تستخدم عائلة AWS-210-400-800 وحدات تزويد طاقة قابلة للبرمجة تعتمد على معالج دقيق. توفر هذه الوحدات تحكمًا مؤازرًا مغلق الحلقة في تيار اللحام، وسرعة اللحام، ومسافة القوس، وتغذية السلك. يبقى التيار والجهد ومسافة اللحام وتغذية السلك متزامنة داخل النظام.
المكونات والوظائف الرئيسية
ينقسم التصميم إلى مناطق وظيفية. يلخص الجدول أدناه تقسيم العمل.
مكون التحكم | الوظائف المخصصة |
|---|---|
نطاق التحكم | يتعامل مع الأجزاء والوظائف المرتبطة ارتباطًا وثيقًا بعملية اللحام نفسها |
مجال الإشراف | يتولى مهامًا أكثر عمومية (إشراف على مستوى أعلى) |
وحدة تحكم متعددة المتغيرات | يحل محل التقدير الأول لمعلمات اللحام غير المباشر بمجرد بدء اللحام (t > 0) |
مدخلات المشغل | يحدد فقط معلمات اللحام المباشر مثل عرض اللحام وعمق الاختراق |
وبالتالي، يفصل جهاز التحكم في ماكينة اللحام بين التحكم على مستوى العملية والإشراف على المستوى الأعلى. يقوم المشغل بضبط معايير اللحام المباشرة، بينما يعمل جهاز التحكم متعدد المتغيرات على تحسين تقدير المعايير غير المباشرة بعد بدء القوس الكهربائي.
عملية خطوة بخطوة
تمر دورة اللحام النموذجية بعدة مراحل. يُدخل المشغل المعايير المباشرة عبر واجهة التحكم. تُمرر وحدة الإشراف هذه المعايير إلى وحدة التحكم على مستوى العملية. ثم تُشغل مرحلة الطاقة القوس الكهربائي. تُحدّث وحدة التحكم متعددة المتغيرات تقديراتها للمعايير غير المباشرة بمجرد بدء اللحام. تحافظ التغذية الراجعة ذات الحلقة المغلقة على التيار والجهد والمسافة وتغذية السلك ضمن النطاق المستهدف. يُطفئ النظام القوس الكهربائي في نهاية عملية اللحام.
اعتبارات التصميم
تؤثر خيارات لوحة الدوائر على الأداء . بالنسبة لمرحلة الطاقة، يجب الموازنة بين خيارات IGBT وMOSFET وSCR من حيث تردد التبديل وفقدان التوصيل. يمنع تشغيل البوابة المعزول مع وقت توقف كافٍ حدوث قصر الدائرة. تعمل دوائر التخميد، وثنائيات TVS، والمقاومات المتغيرة على تثبيت عابر التبديل وارتفاعات التيار في الخط. يعتمد قياس التيار على مقاومة تحويل، أو مستشعر هول، أو محول تيار. كل طريقة توازن بين الدقة والعزل والتكلفة. يفصل العزل الضوئي مرحلة الطاقة عن منطق التحكم. يجب أن يتوافق الزحف والمسافة مع قواعد التباعد للجهد العالي. تحمل قضبان التوصيل النحاسية السميكة مسار التيار العالي جدًا. يحد التبريد والتغيرات الحرارية من عمر الجهاز. تحدد قيود التصميم للتصنيع عدد الطبقات، ووزن النحاس، وتدفق التجميع. تحدد هذه المفاضلات التصميم الذي يصل إلى مرحلة الإنتاج.
أنظمة اللحام النقطي واللحام النقطي المقاوم
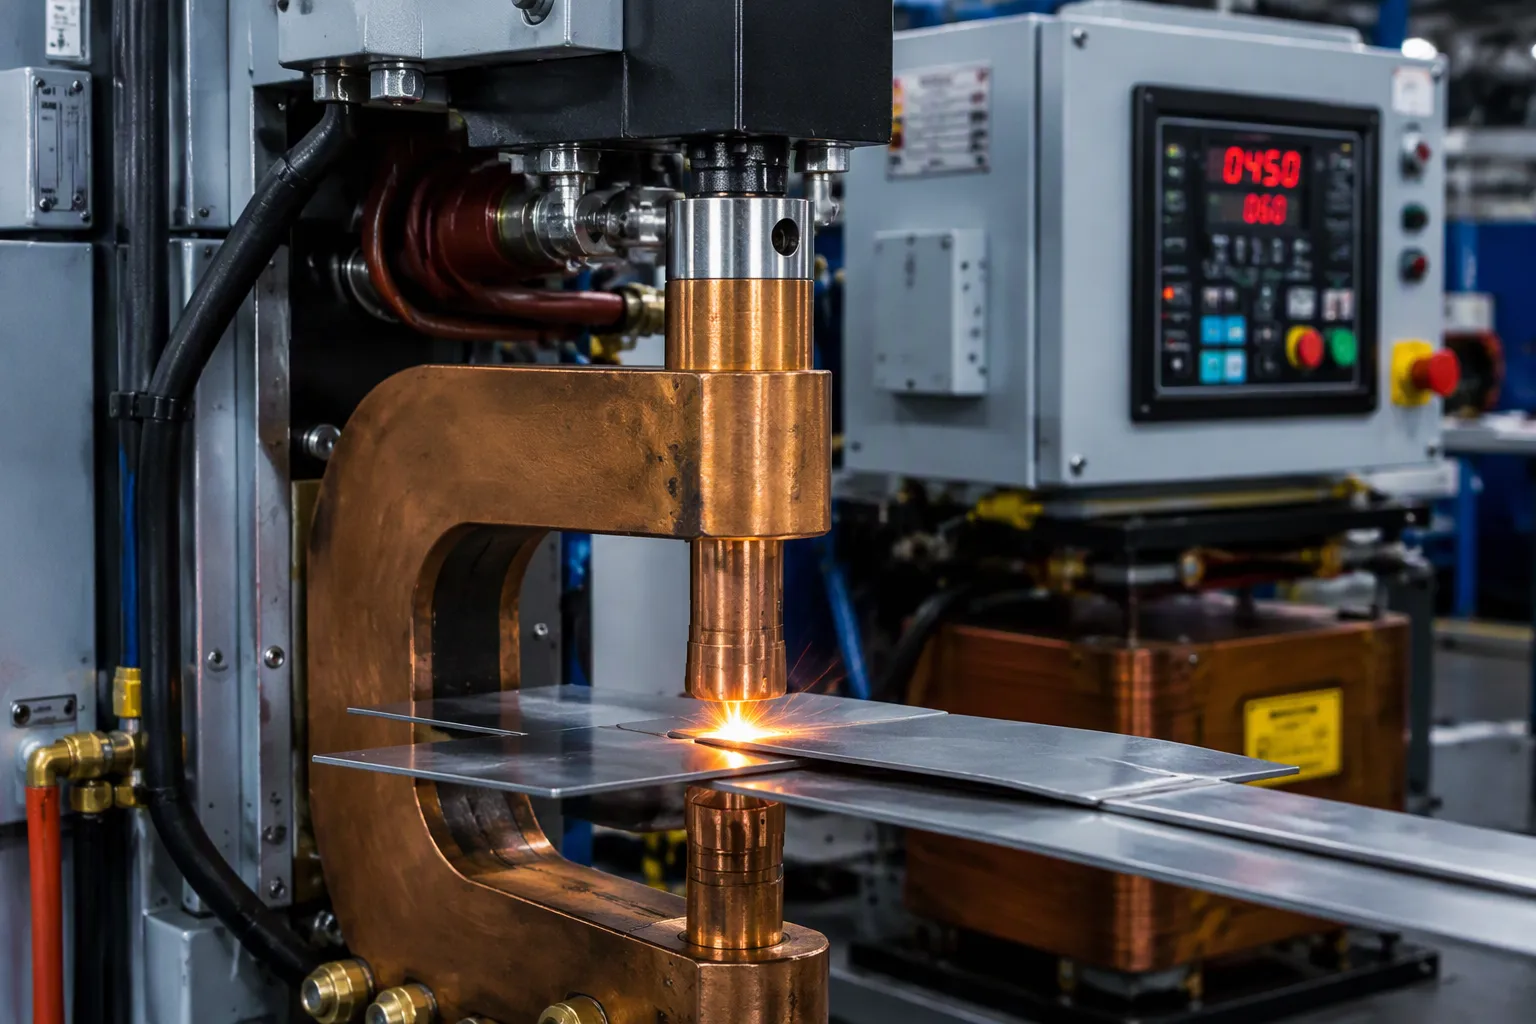
يربط نظام اللحام النقطي الصفائح المعدنية عند نقطة واحدة. يستخدم هذا النظام الضغط ويمرر تيارًا كهربائيًا عبر الصفائح. تعمل الحرارة الناتجة عن المقاومة الكهربائية على صهر المعدن الأساسي عند سطح التلامس. يُطلق المهندسون على هذه العملية اسم اللحام النقطي المقاوم، وهو أحد أنواع اللحام المقاوم. غالبًا ما تستخدم خطوط الإنتاج معدات MFDC-RSW (التيار المستمر متوسط التردد) أو PLCالأتمتة المُتحكَّم بها. في الخلايا الشبكية، تتصل لوحة تحكم اللحام الآلي (AW) بلوحة مؤقت التحكم في اللحام المتكاملة 785 عبر وصلة تسلسلية. تتولى لوحة المؤقت جدولة إطلاق النار، بينما تتولى لوحة اللحام الآلي (AW) عملية التسلسل والتنسيق.
مكونات نظام اللحام النقطي
تنقسم أجزاء نظام اللحام النقطي إلى مجموعات ميكانيكية وكهربائية وتحكم. يوضح الجدول أدناه كل مكون ووظيفته.
مكون | الوظيفة |
|---|---|
حاملي الأدوات | أمسك الأقطاب الكهربائية بإحكام وادعم خراطيم المياه الاختيارية التي تبردها. |
الأقطاب الكهربائية | سبيكة نحاسية منخفضة المقاومة، يتم تشكيلها حسب التطبيق؛ تشكل جزءًا من الدائرة الثانوية للمحول |
مزود الطاقة | يزود جهاز اللحام بالطاقة الكهربائية |
وحدة تخزين الطاقة | توفر مجموعة المكثفات طاقة فورية عالية؛ ولا حاجة إليها عندما يكون الطلب منخفضًا. |
مفاتيح | يفرغ الطاقة المخزنة في محول اللحام |
محول اللحام | يخفض الجهد ويرفع التيار، مما يقلل المستوى الذي يجب أن يتحمله المفتاح |
مربع التحكم | يدير المفتاح وقد يراقب جهد أو تيار القطب الكهربائي |
مسدس من النوع C | صلابة عالية ومرونة في الأدوات مع حركة خطية؛ مناسبة للعمل بقوة عالية على المواد السميكة |
مسدس من النوع X | مساحة عمل أكبر ولكن صلابة أقل؛ تناسب الألواح المسطحة الرقيقة وتحتاج إلى رؤوس على شكل قبة |
كيفية اللحام النقطي: تسلسل التحكم
يتبع المشغلون تسلسلاً ثابتاً. ويقوم صندوق التحكم بتوقيت كل مرحلة.
وقت الضغط - تغلق الأقطاب الكهربائية وتبني قوة قبل تدفق التيار، مما يؤدي إلى تثبيت الصفائح وتثبيت الاتصال.
وقت اللحام - يمر التيار عبر المكدس، ويؤدي التسخين الناتج عن المقاومة الكهربائية إلى نمو اللحام.
مدة الانتظار - يتوقف التيار لكن القوة تستمر؛ تتصلب الكتلة تحت الضغط.
وقت التوقف - تتراجع الأقطاب الكهربائية وتتقدم قطعة العمل، مما يحدد معدل الدورة.
يبدأ وقت اللحام تلقائيًا بعد وقت الضغط. ويأتي وقت التثبيت بعد وقت التسخين، بينما يُغلق وقت الإيقاف الحلقة. تُحدد معايير اللحام النقطي هذه - الضغط، واللحام، والتثبيت، والإيقاف - معايير اللحام النقطي لوصلة معينة. يقيس نظام التغذية الراجعة ذو الحلقة المغلقة تيار اللحام باستخدام مقاومة تحويل أو مستشعر هول. يتفوق هذا النظام على أنظمة التوقيت ذات الحلقة المفتوحة فقط لأنه يُعوض عن تآكل القطب الكهربائي وأكسدة أطراف التوصيل. يوفر محول التيار خيارًا معزولًا آخر. يقوم نظام التحكم بضبط إطلاق النار للحفاظ على الهدف.
موجهات التصميم
يتطلب التعامل مع تيار البدء العالي والارتفاع المفاجئ للتيار الكهربائي عناية مبكرة. يحمي المقاوم المتغير ومشبك TVS الطرف الأمامي. يجب أن يغطي المشتت الحراري كلاً من أجهزة الطاقة والأقطاب الكهربائية، لأن التغيرات الحرارية تؤدي إلى تآكل رؤوس اللحام ووصلات اللحام على حد سواء. تتفاعل إعدادات ضغط اللحام النقطي مع التيار ووقت اللحام، لذا تحقق من الثلاثة معًا. تحدد قيود التصميم للتصنيع (DFM) تخطيط قضبان التوصيل ووزن النحاس. حافظ على مسافة زحف وخلوص كافية على جانب الجهد العالي. تجمع تقنية اللحام المقاوم الجيدة بين وقت لحام قصير وقوة كافية. كل آلة لحام نقطي تُكافئ التصميم الدقيق للوحة. تظل عملية اللحام النقطي قابلة للتكرار عندما تحافظ الإلكترونيات على أهدافها.
مقارنة أنظمة التحكم والمفاضلات التصميمية
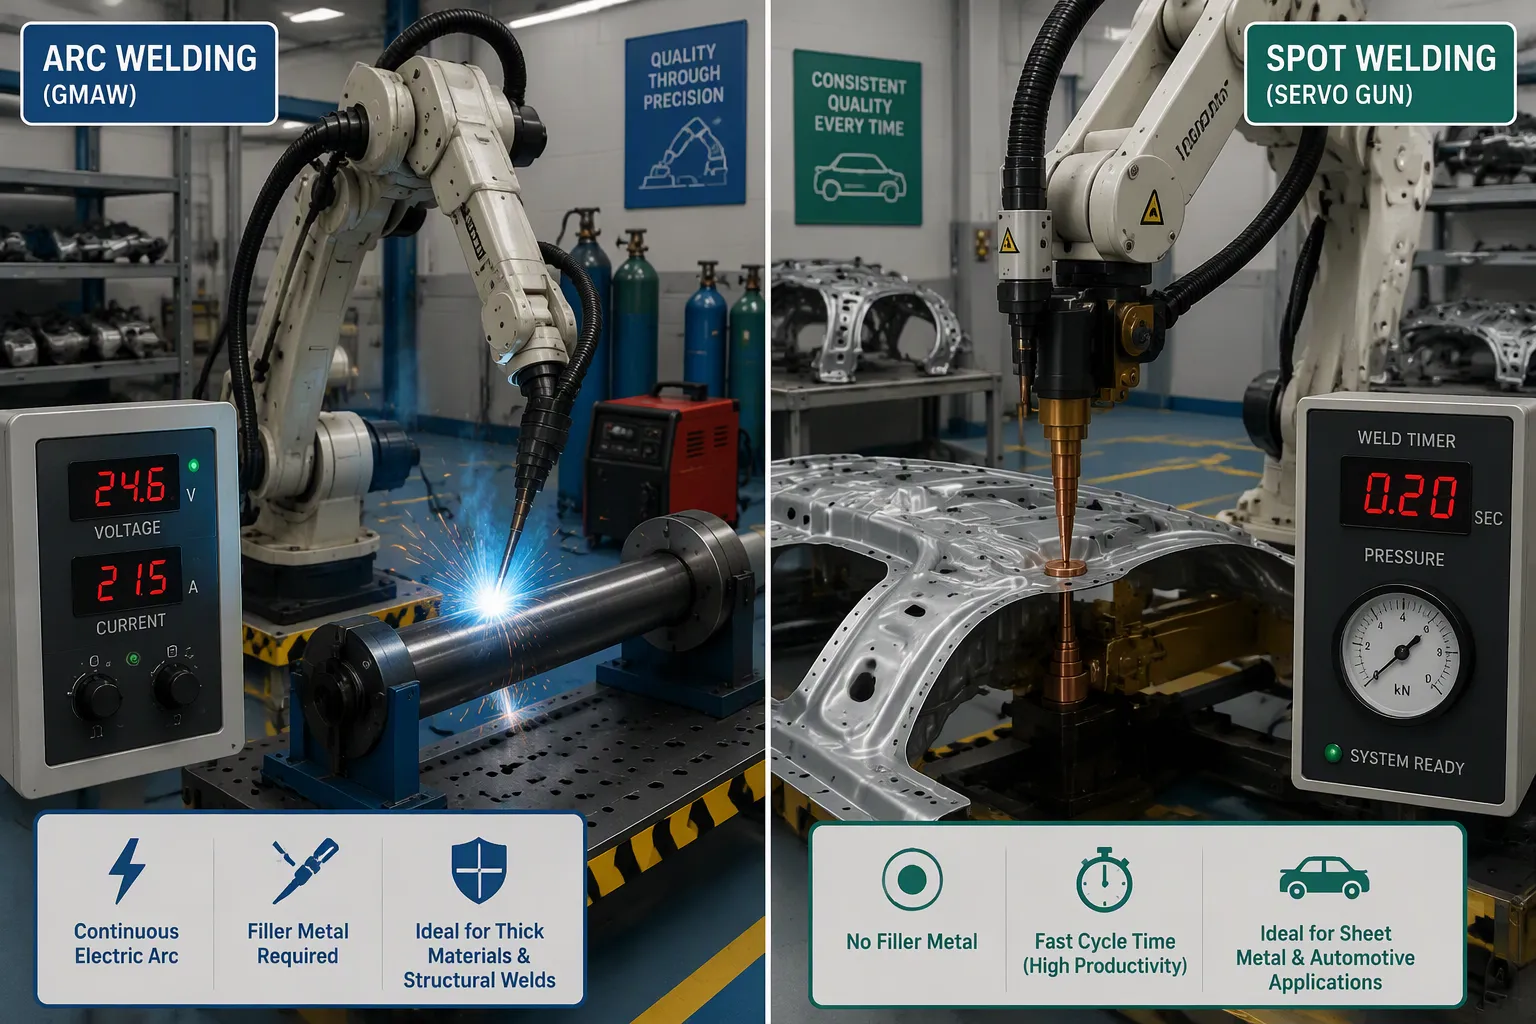
مقارنة بين القوس والنقطة: الاختلافات الرئيسية
يتحكم نظام التحكم في لحام القوس الكهربائي في استقرار القوس والتيار والجهد. بينما يتحكم جهاز التحكم في لحام البقعة في التيار والزمن وضغط القطب. تتطلب عملية لحام القوس الكهربائي عمود بلازما ثابتًا، لذا يقوم جهاز التحكم بتثبيت الجهد والتيار عدة مرات في الثانية. أما عملية لحام البقعة فتعتمد على الحرارة الناتجة عن المقاومة الكهربائية عند سطح التلامس. وهنا، يقوم جهاز التحكم بتوقيت نبضات التيار الكهربائي والحفاظ على ثبات ضغط لحام البقعة.
لا يوجد ما يُقابل معايير اللحام النقطي - الضغط، واللحام، والتثبيت، والإيقاف - في اللحام القوسي. بدلاً من ذلك، تتحكم أنظمة اللحام القوسي في تغذية السلك، وسرعة الحركة، ومسافة القوس. تُطلق آلة اللحام النقطي نبضة واحدة لكل نقطة، بينما يعمل نظام اللحام القوسي دون توقف على طول خط اللحام. تُؤثر هذه الاختلافات على تصميم اللوحات الإلكترونية. تحتاج لوحات اللحام القوسي إلى حلقات تيار سريعة، بينما تحتاج لوحات اللحام النقطي إلى عدادات دقيقة لوقت اللحام، ويجب أن يتطابق وقت اللحام مع التيار.
التطبيقات والمفاضلات التصنيعية
تستخدم صناعة السيارات كلا العمليتين بكميات كبيرة. كما تمزج خطوط إنتاج السيارات بين أنواع مختلفة من لحام المقاومة. يوضح الجدول أدناه الاستخدامات الشائعة للحام النقطي ولحام القوس الكهربائي في المركبات.
عملية اللحام | التطبيقات النموذجية في مجال السيارات | التفاصيل الرئيسية |
|---|---|---|
تقنية اللحام بالقوس الكهربائي الروبوتية | أنابيب رقيقة الجدران، لحامات نهائية ظاهرة | يتعامل مع سماكة جدار تتراوح من 0.5 مم إلى 3 مم؛ مقترن بروبوتات ABB IRB 1660ID ومصادر طاقة Miller Dynasty للتحكم الدقيق في القوس |
لحام البقعة المقاومة | هياكل السيارات غير المطلية ومجموعات الصفائح المعدنية | روبوتات FANUC R-2000iC مزودة بمسدسات مؤازرة؛ 1,200-1,800 نقطة/ساعة؛ معدلات نجاح اختبار سحب النواة أعلى من 99.7%؛ قوة القطب الكهربائي 300-800 رطل |
MIG/MAG (GMAW) | مكونات من الفولاذ والألومنيوم، بما في ذلك دعامات مشعب العادم | عملية أساسية للفولاذ بسماكة 1.2 مم إلى 12 مم؛ تقنية اللحام بالقوس المعدني المحمي بالغاز النبضي تقلل من تناثر المعدن؛ تقنية اللحام بالقوس المعدني المحمي بالغاز لإنتاج ألومنيوم خالٍ من تناثر المعدن؛ خلية تصنيع دعامات مشعب العادم من المستوى الأول: 340 قطعة/وردية، دورة 22 ثانية، انخفاض نسبة الرفض من 4.2% إلى 0.3% |
يحتوي هيكل السيارة النموذجي على عدة آلاف من نقاط اللحام. هذا الحجم مناسب لأن اللحام النقطي سريع وسهل للغاية بالنسبة للأذرع الروبوتية على خط التجميع.
تُستخدم لحام المقاومة النقطية ولحام القوس الكهربائي بشكل متكرر في وظائف الإنتاج العالي مثل صناعة السيارات، حيث يقوم اللحام النقطي بربط إطارات الصفائح المعدنية الرقيقة معًا.
تكمن مزايا وعيوب اللحام النقطي في سرعته. فهو سريع وسهل الاستخدام مع الروبوتات، ولكنه يقتصر على وصل الصفائح الرقيقة. كما أن تآكل القطب الكهربائي يؤدي إلى تغير تيار اللحام بمرور الوقت. أما اللحام القوسي فيتعامل مع المقاطع السميكة والدرزات الطويلة. وتشمل المفاضلات التصنيعية التكلفة، والتغيرات الحرارية، والزحف، والمسافة الفاصلة، وقيود التصميم للتصنيع. وتتعرض لوحات اللحام المقاوم لتغيرات حرارية شديدة . ويتطلب كل من اللحام المقاوم واللحام القوسي تصميمًا دقيقًا لقضبان التوصيل والنحاس.
نظام التحكم في اللحام هو النظام الإلكتروني والبرمجي الذي يدير عملية اللحام. يحافظ نظام التحكم في لحام القوس الكهربائي على استقرار القوس والتيار والجهد ضمن النطاق المطلوب. أما نظام التحكم في لحام البقعة، فيتحكم في تيار اللحام ومدة اللحام وضغط الإلكترود. يوفر كلا التصميمين لحامات متسقة وقابلة للتكرار وآمنة. تعتمد عملية لحام البقعة على التوقيت الدقيق، بينما يعتمد لحام القوس الكهربائي على دورات تيار سريعة. تحدد خيارات لوحة الدوائر الإلكترونية والمفاضلات التصنيعية نظام التحكم الأنسب لكل منتج. ينبغي على المهندسين مراعاة التغيرات الحرارية، والزحف، والمسافة الفاصلة، وحدود التصميم للتصنيع قبل الموافقة على المنتج. تضمن معايير اللحام الدقيقة ومسارات التيار الكهربائي السليمة قابلية تكرار كل لحام.
الأسئلة الشائعة
ما الذي ينظمه نظام التحكم في اللحام فعلياً؟
يتحكم نظام اللحام بالطاقة التي تصل إلى الوصلة. ويحافظ نظام القوس الكهربائي على استقرار القوس والتيار والجهد ضمن النطاق المطلوب. أما آلة اللحام النقطي، فتضبط توقيت النبضة وتحافظ على قوة القطب. كل وحدة تحكم مصممة خصيصًا لتناسب خصائص عملية اللحام الخاصة بها.
لماذا تحتاج عملية اللحام النقطي إلى تغذية راجعة للتيار في حلقة مغلقة؟
يؤدي تآكل القطب الكهربائي وتأكسد السطح إلى تغيير مسار المقاومة بمرور الوقت. لا يستطيع نظام التوقيت ذو الحلقة المفتوحة رصد هذا الانحراف. يقوم جهاز التحكم ذو الحلقة المغلقة بقياس تيار اللحام وتصحيح زاوية الإطلاق. وبذلك، تظل عملية اللحام النقطي قابلة للتكرار عبر آلاف الدورات.
كيف يختار المهندسون بين أنظمة القوس الكهربائي وأنظمة البقعة الكهربائية لمنتج ما؟
يُحدد شكل الوصلة أولاً. تُناسب طبقات الصفائح الرقيقة اللحام النقطي، بينما تُناسب اللحامات الطويلة في المقاطع السميكة اللحام القوسي. كما أن حجم الإنتاج مهم أيضاً. فالخلية الروبوتية التي تُنتج ما بين 1,200 و1,800 نقطة لحام في الساعة تُفضل اللحام المقاوم، بينما يُفضل التصنيع بكميات قليلة معدات اللحام القوسي.
ما هي المشكلات على مستوى اللوحة التي تتسبب في معظم حالات الفشل الميداني؟
تُعدّ دورات التسخين والتبريد من أهمّ المشاكل. تتآكل أجهزة الطاقة وأطراف الأقطاب الكهربائية نتيجةً لنبضات الحرارة المتكررة. كما يُؤدّي ضعف التسرب الكهربائي وعدم وجود مسافة أمان كافية على جانب الجهد العالي إلى حدوث أعطال. لذا، ينبغي على المصممين تثبيت تيار بدء التشغيل الرئيسي مبكرًا. ويُساهم التصميم الدقيق لمسار التيار الكهربائي في منع تكوّن النقاط الساخنة.