பிரதான PCBA-க்கள், நுட்பமான கேபிள் ஹார்னஸ்கள், பாதுகாப்பு உறைகள், ஆரம்ப ஃபார்ம்வேர் ஃபிளாஷிங் மற்றும் தானியங்கு செயல்பாட்டுச் சோதனை ஆகியவற்றை வெற்றிகரமாக இணைப்பதன் மூலம் நீங்கள் செட்-டாப் பாக்ஸ் அமைப்பு ஒருங்கிணைப்பை நிறைவு செய்கிறீர்கள். அதிக எண்ணிக்கையிலான தொழிற்சாலை உற்பத்தியின் போது, ஒரு திறமையான பாக்ஸ் பில்ட் அசெம்பிளி செயல்முறையின் மதிப்பை மின்னணுவியல் உற்பத்தியாளர்கள் அறிவார்கள். இந்த பாக்ஸ் பில்ட் அசெம்பிளியைக் கற்றுக்கொள்வது, வெப்பத் தடைகளை அகற்றவும், ஒட்டுமொத்த உற்பத்தி நேரத்தைக் குறைக்கவும், மற்றும் முக்கிய உற்பத்தி அபாயங்களைக் குறைக்கவும் உங்களுக்கு உதவுகிறது. வன்பொருள் அடர்த்தி அதிகரிக்கும்போது, சிக்கலான பாகங்களின் அமைப்புகளை வேகமான, மீண்டும் மீண்டும் செய்யக்கூடிய தர உறுதி நடைமுறைகளுடன் நீங்கள் சமநிலைப்படுத்த வேண்டும். ஒவ்வொரு பௌதீக அசெம்பிளி விவரத்தையும் சரியாக நிர்வகிப்பது உங்கள் இறுதித் தயாரிப்பின் தரத்தைப் பாதுகாக்கிறது, மொத்த செயல்பாட்டுச் செலவுகளைக் குறைக்கிறது, மற்றும் உங்கள் இலக்கு இறுதி வாடிக்கையாளர்கள் அனைவருக்கும் முழுமையான திருப்தியை உறுதி செய்கிறது.
முக்கிய எடுத்துக்காட்டுகள்
வெப்பப் பரிமாற்றத்தை அதிகரிக்கவும், பிளாஸ்டிக் வடிவமைப்புப் பிழைகளைத் தடுக்கவும், சமமான சுவர் தடிமன் கொண்ட அலுமினிய உறைப் பொருட்களைத் தேர்ந்தெடுக்கவும்.
பழுதடைந்த பாகங்கள் உற்பத்தி வரிசையைச் சென்றடைவதைத் தடுக்க, மின்சுற்றுப் பலகைகளையும் வயர் இணைப்புகளையும் தானியங்கி கருவிகளைக் கொண்டு முன்கூட்டியே சரிபார்க்கவும்.
குறுக்கீட்டைத் தடுக்கவும், நுட்பமான பற்றவைப்புப் புள்ளிகளைப் பாதுகாக்கவும், மின் கம்பிகளைத் தரவுக் கம்பிகளிலிருந்து விலக்கி வைத்து, அவற்றின் குழுக்களை ஒன்றாகக் கட்டுங்கள்.
இறுதித் தயாரிப்பை அனுப்புவதற்கு முன், பழுதடைந்த பாகங்களைக் கண்டறிய ஒவ்வொரு சாதனத்திலும் உள்ள தானியங்கி அம்சம் மற்றும் வெப்பச் சோதனைகளைப் பயன்படுத்தவும்.
அனுப்பப்படும்போது சேதமடைவதிலிருந்து பாதுகாக்க, பூர்த்தி செய்யப்பட்ட பெட்டிகளை மென்மையான நுரை கொண்ட பிரத்யேக நிலைமின்-பாதுகாப்பான பைகளில் வைக்கவும்.
செட்-டாப் பாக்ஸ் பெட்டி உருவாக்கம் மற்றும் அசெம்பிளிக்கான திட்டமிடல்
உறை தேர்வு மற்றும் DFM கோட்பாடுகள்
உங்கள் பெட்டி உறையைத் தேர்ந்தெடுக்கும்போது, உற்பத்திக்கான வடிவமைப்பின் ஆரம்பகால விதிகளைப் பயன்படுத்தவும். உள்ளக வெப்பம் பிரதான அலகிலிருந்து சீராக வெளியேறும் வகையில், உறையின் மூலப்பொருட்களை விவேகமாகத் தேர்ந்தெடுக்கவும். துருப்பிடிக்காத எஃகை விட அலுமினியம் சுமார் 3.5 மடங்கு வேகமாக வெப்பத்தை வெளியேற்றுகிறது . ஒரு அடர் நிற எஃகுப் பெட்டி சூரிய ஒளியில் இருக்கும்போது ஒளி ஆற்றலை மிக விரைவாக உறிந்துகொள்கிறது. அவ்வாறு சிக்கிய வெப்பம், உள்ளகப் பாகங்கள் இயங்குவதற்கு முன்பே, பெட்டியின் உள் வெப்பநிலையை 15–20°C வரை உயர்த்துகிறது. பளபளப்பான வெளிப்புறப் பூச்சுகள் சூரியக் கதிர்களைப் பிரதிபலித்து , உடையக்கூடிய உள்ளக வன்பொருட்களைப் பாதுகாக்கின்றன.
உங்கள் பெட்டி வடிவங்களை வார்க்கும்போது பிளாஸ்டிக் உறையின் சுவர்களைச் சமமாக உருவாக்குங்கள். ஏபிஎஸ் பிளாஸ்டிக் பொருட்களுடன் பணிபுரியும்போது, சுவரின் தடிமனை 2.0–3.5 மிமீ- க்கு இடையில் சீராகப் பராமரிக்கவும் . சமமான சுவர் தடிமன், அசிங்கமான அமிழ்வுப் புள்ளிகள், உட்புறக் காற்று இடைவெளிகள் மற்றும் வளைந்த வடிவங்களைத் தடுக்கிறது. மறைக்கப்பட்ட சுவர்களுக்கு 1° மற்றும் வெளிப்புறத் தோற்றப் பரப்புகளுக்கு 1.5–2° பக்கவாட்டுச் சரிவுக் கோணங்களைச் சேர்க்கவும். சொரசொரப்பான சுவர்களுக்கு 3° கோணங்களைப் பயன்படுத்தவும். நல்ல சரிவுக் கோணங்கள், பாகங்கள் மென்மையாக வெளியே வருவதை உறுதிசெய்து, உருவாக்க வெற்றியை அதிகரித்து, தரத்தைப் பாதுகாத்து, தொழிற்சாலைக் கருவிகளின் ஆயுளை நீட்டிக்கின்றன.
வன்பொருள் மற்றும் வயர் ஹார்னஸ் தயாரிப்பு
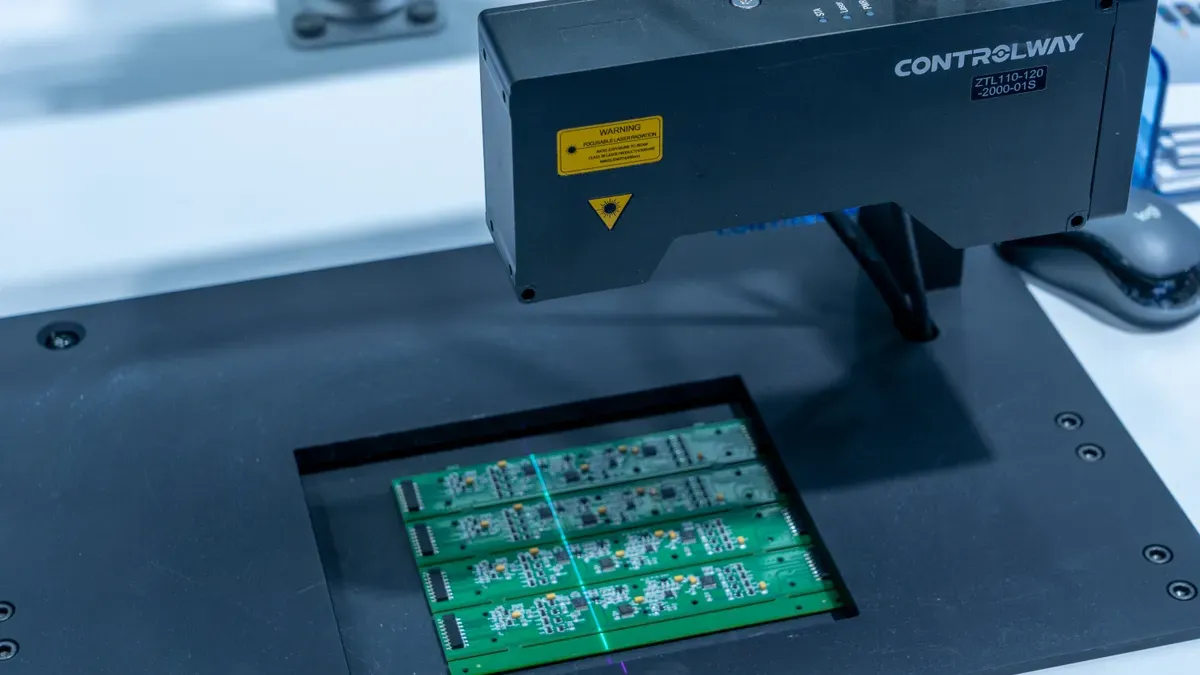
முழுமையான பெட்டி அசெம்பிளிப் பணிகளைத் தொடங்குவதற்கு முன், உங்கள் தொழிற்சாலை இருப்பைக் கவனமாக ஒழுங்கமைக்கவும். பௌதீக நிறுவல் பணிகளைத் தொடங்குவதற்கு முன், ஒவ்வொரு சர்க்யூட் போர்டையும் முழுமையாகச் சரிபார்க்கவும். தானியங்கி ஒளியியல் பரிசோதனையானது, போர்டு பாகங்களில் உள்ள 98–99% மேற்பரப்புப் பிழைகளைக் கண்டறிகிறது. மனிதக் கண்களால் அதே தவறுகளில் சுமார் 80% மட்டுமே கண்டறிய முடியும். போர்டு பிழைகளை விரைவாகக் கண்டறிவது, உங்கள் தயாரிப்பின் உயர் தரத் தரநிலைகளைப் பாதுகாக்கிறது. இதன் மூலம், உங்கள் முடிக்கப்பட்ட உலோகப் பெட்டிச் சட்டகத்திற்குள் தரமற்ற சர்க்யூட் போர்டுகளைப் பொருத்துவதை நீங்கள் தவிர்க்கிறீர்கள்.
இறுதிப் பெட்டி பொருத்தும் பணியைத் தொடங்குவதற்கு முன், கேபிள் ஹார்னஸ்கள் மற்றும் உலோகப் பாகங்களைச் சரிபார்க்கவும். சேதமடைந்த உலோக இழைகளைக் கண்டறிய, உருப்பெருக்கிகளின் கீழ் உரிக்கப்பட்ட கம்பிகளை உன்னிப்பாக ஆராயுங்கள். கேபிள் ஹார்னஸ் தயாரிக்கும் படிநிலைகளின் போது, தளர்வான கம்பி முனைகளைத் தடுக்க கிரிம்ப் ஃபோர்ஸ் செக்கர்களைப் பயன்படுத்தவும். கனெக்டர் லாக்குகள் மற்றும் பின் புல் செக்குகள், பிளாஸ்டிக் வயர் பிளாக்குகளுக்குள் தளர்வான கம்பிகள் இருப்பதைத் தடுக்கின்றன. தவறான கம்பிப் பாதைகளைச் சரிசெய்ய 100% மின்சாரப் பாய்வு சோதனைகளை மேற்கொள்ளவும் . இந்த ஆரம்பகட்ட ஆயத்தப் பணிகள், தாமதமான பழுதுபார்க்கும் பணிகளைக் குறைப்பதன் மூலம் உற்பத்தி வரிசைகளை வேகப்படுத்துகின்றன.
செட்-டாப் பாக்ஸ் கட்டமைப்பு மற்றும் அசெம்பிளி செயல்முறை
PCBA மற்றும் மின்வழங்கல் ஒருங்கிணைப்பு
பிரதான பலகையை கீழ் சேசிஸில் பொருத்துவதன் மூலம் நீங்கள் உற்பத்தியைத் தொடங்குகிறீர்கள். பலகையில் அழுத்தம் ஏற்படுவதைத் தவிர்க்க, அசெம்பிளி பணியாளர்கள் உலோகத் தாங்கிகளின் மீது பொருத்தும் துளைகளை நேராக சீரமைக்கின்றனர். பலகையைப் பாதுகாப்பாகப் பொருத்த, நிர்ணயிக்கப்பட்ட முறுக்குவிசைக் கருவிகளைப் பயன்படுத்தி சிறிய திருகுகளை இறுக்குகிறீர்கள். இந்த நடவடிக்கை பலகையில் விரிசல் ஏற்படுவதைத் தடுக்கிறது, பலவீனமான பற்றவைப்பு இணைப்புகளைப் பாதுகாக்கிறது, மேலும் செயல்பாட்டின் போது நீண்ட கால நிலைத்தன்மையை உறுதி செய்கிறது.
அடுத்து, அதன் சேசிஸ் பே-க்குள் உள் மின்வழங்கல் அலகை நிறுவ வேண்டும். நல்ல மின்வழங்கல் அலகுகளுக்கு, பலவீனமான பெட்டிப் பாகங்களைப் பாதுகாக்க முக்கிய அம்சங்கள் தேவை:
மின்சார இரைச்சலைக் குறைவாக வைத்திருக்கும் தூய்மையான மின் வெளியீடு
எதிர்பாராத உள்ளக வெப்பநிலை உயர்வுகளைத் தடுக்கும் வெப்பப் பாதுகாப்பு
நீண்ட நேர அமைப்பு இயக்கத்தின் போது அதிக ஆற்றல் சேமிப்பு
பல்வேறு உலகளாவிய மின் கட்டமைப்புகளுக்கான நெகிழ்வான மின்சார ஆதரவு
பவர் யூனிட்களை மெயின் போர்டுகளுடன் இணைக்கும்போது, அசெம்பிளியின் போது நல்ல இரைச்சல் கட்டுப்பாடு தேவைப்படுகிறது. அனைத்து கிரவுண்ட் வயர்களையும் ஒரே இடத்திற்குக் கொண்டு செல்வதன் மூலம் ஸ்டார் கிரவுண்டிங்கைப் பயன்படுத்தவும் . இந்த அமைப்பு மோசமான கிரவுண்ட் லூப்களைத் தடுக்கிறது. போர்டின் முக்கியப் பகுதிகளில் உள்ள வேகமான மின்னழுத்த இரைச்சலைச் சுத்தப்படுத்த, பவர் பின்களுக்கு அருகில் சிறிய 100nF மின்தேக்கிகளை வைக்கவும். மின்னழுத்த மாற்றங்களைத் தடுக்க, உயர்-மின்னழுத்த கிரவுண்டுகளைக் குறைந்த-மின்னழுத்த கிரவுண்டுகளிலிருந்து பிரித்து வைக்கவும். ட்ரேஸ் மின்தடையைக் குறைக்க, ட்ரேஸ் நீளங்களை 5mm-க்குக் குறைவாக வைத்திருக்கவும். வலுவான கிரவுண்ட் தளங்கள் சர்க்யூட் மின்தடையைக் குறைத்து, சிக்னல்களைத் தூய்மையாக வைத்திருப்பதோடு, சாதனத்தின் ஒட்டுமொத்த நம்பகத்தன்மையையும் மேம்படுத்துகின்றன.
கேபிள் வழித்தடம் மற்றும் உறை ஒருங்கிணைப்பு
சட்டகத்திற்குள் பிரதான மின்சுற்றுப் பலகைகளைப் பொருத்திய பிறகு, நீங்கள் கம்பிக் கட்டுகளைச் செருகுகிறீர்கள். சிறிய பெட்டிகளில், பெட்டி உருவாக்கும் செயல்முறைக்குக் கச்சிதமான கம்பி வழித்தடம் தேவைப்படுகிறது. நேர்த்தியான கம்பி அமைப்பானது வெப்பக் குளிர்விப்பிற்கு நேரடியாக உதவுகிறது , இரைச்சலைத் தடுக்கிறது, மற்றும் பழுதுபார்ப்பதை எளிதாக்குகிறது. நல்ல வழித்தடமானது, அருகிலுள்ள கம்பிகளுக்கு இடையூறு செய்யாமல் பணியாளர்கள் பாகங்களை எளிதாகச் சரிபார்க்க அனுமதிக்கிறது, இது தொழிற்சாலை பழுதுபார்ப்புகளை விரைவுபடுத்துகிறது.
திறமையான கேபிள் அமைப்பு விதிகளைப் பயன்படுத்துவதன் மூலம் நீங்கள் தயாரிப்புகளை மேலும் நம்பகமானதாக ஆக்குகிறீர்கள்:
இரைச்சலைக் குறைக்க, மின் கம்பிகளை அதிவேக தரவுக் கம்பிகளிலிருந்து தள்ளி வைக்கவும்.
கூர்மையான உலோக விளிம்புகளில் கம்பிகள் உராய்வதைத் தடுக்க, பிளாஸ்டிக் கிளிப்புகளைப் பயன்படுத்தி கேபிள் கட்டுகளைப் பிணைக்கவும்.
வெப்பத் தணிப்பான்கள் அமைப்பை முறையாகக் குளிர்விக்க, காற்றுப் பாதைகளைத் தெளிவாக வைத்திருக்கவும்.
வெளிப்புறப் பெட்டியை இறுதியாக மூடுவதற்குத் தயார் செய்வதன் மூலம், பொருத்தும் பணியை அடுத்த கட்டத்திற்கு எடுத்துச் செல்லுங்கள். வெளிப்புறப் பகுதியை மூடுவதற்கு முன், ஒவ்வொரு கம்பி செல்லும் பாதையையும் கவனமாகச் சரிபார்க்கவும். பிளாஸ்டிக் உறையின் சுவர்களுக்கு இடையில் கம்பிகள் நசுக்கப்படுவதால், தாமிர இழைகள் உடைந்து மின்சுற்று குறுக்கீடுகள் (ஷார்ட் சர்க்யூட்) ஏற்படும். பிளக்குகளுக்கு அருகில் கம்பிகளில் கூடுதல் தளர்வை விடுங்கள், அப்போதுதான் குலுக்கும்போது பலவீனமான பற்றவைப்பு இணைப்புகள் உடையாது.
திருகுகள் அல்லது இணைப்பு முனைகளைப் பயன்படுத்தி, மேல் உறையை கீழ் சட்டகத்துடன் இணைக்கிறீர்கள். சரியான முறையில் காற்றுப்புகாமல் மூடுவது, வெளிப்புறத் தூசி மற்றும் நீர் உள்ளே வராமல் தடுப்பதோடு, உள்ளகப் பாகங்களை உறுதியாகப் பிடித்துக் கொள்கிறது. ஒவ்வொரு படியையும் கவனமாகச் செய்வது, பயன்பாட்டின் போது உள்ளகப் பாகங்கள் சீக்கிரம் பழுதடைவதிலிருந்து அவற்றைப் பாதுகாக்கிறது. இதன் மூலம் நீங்கள் உயர்தரமான கட்டமைப்பைப் பெறுவதோடு, தொழிற்சாலை முழுவதும் ஒரு சீரான உற்பத்திப் பணி ஓட்டத்தையும் உருவாக்குகிறீர்கள்.
வெற்றிகரமான பெட்டி கட்டமைப்பு அசெம்பிளிக்கான சோதனை நெறிமுறைகள்
ஃபார்ம்வேர் ஃபிளாஷிங் மற்றும் செயல்பாட்டு சோதனை
அன்றாடப் பயன்பாட்டிற்காக உள்ளக வன்பொருள் பாகங்களைத் தயார் செய்ய, ஒவ்வொரு கட்டமைப்பிலும் தொடக்க மென்பொருளை நிறுவுகிறீர்கள். பெட்டி கட்டமைப்பு அசெம்பிளி படிநிலைகளின் போது, உற்பத்திப் பணியாளர்கள் ஒரு எளிய மென்பொருள் அமைவுச் செயல்முறையை இயக்குகிறார்கள்:
சரியான சிஸ்டம் ஃபார்ம்வேர் கோப்பைப் பெறுங்கள் (
.imageபிரதான தளத்திலிருந்து அதை எடுத்து ஒரு FAT32 USB டிரைவில் நகலெடுக்கவும்.செட்-டாப் பாக்ஸ் போர்ட்டில் USB டிரைவைச் செருகி, பவரை ஆன் செய்து, விருப்பங்களுக்கான மெனு கீயை அழுத்தவும்.
மீட்பு மெனு திரையில் ஸ்க்ரோல் செய்து, மென்பொருள் புதுப்பிப்புப் பகுதியைத் திறந்து, சிஸ்டம் கோப்பு ஃபிளாஷ் செயல்முறையைத் தொடங்கவும்.
இந்த அமைப்பு 5 முதல் 10 நிமிடங்கள் வரை இயங்கட்டும் . இந்த இயங்கும் நேரத்தில் யாரும் மின் இணைப்பைத் துண்டிக்கவில்லை என்பதை உறுதிப்படுத்திக் கொள்ளுங்கள்.
எச்சரிக்கை: மென்பொருளைப் புதுப்பிக்கும்போது போர்டல் பிளாக்குகள் மீண்டும் இயங்கத் தொடங்கிவிடும், எனவே அனைத்து தொழிற்சாலை உற்பத்திகளையும் புதுப்பிக்கும் முன் ஒரு யூனிட்டில் சோதித்துப் பார்க்கவும்.
இந்த மென்பொருள் அமைப்பைத் தொழிற்சாலை உற்பத்தி வரிசைகள் முழுவதும் ஒரு தரநிலையாக மாற்றுவது, பயனர் அமைவுத் தவறுகளைத் தடுக்கிறது, மென்பொருள் பிழைகளைக் குறைக்கிறது, மற்றும் யூனிட் தயாரிப்புப் பணிகளை வேகப்படுத்துகிறது. தானியங்கு சோதனையானது, தினசரி தொழிற்சாலைப் பணிகளின் வேகத்தைக் குறைக்காமல், பௌதீக பிளக் போர்ட்களையும் இயங்கும் மென்பொருளையும் சரிபார்க்கிறது. புதிய சோதனை அமைப்புகள், நேரடி யூனிட் சிக்னல்களைப் பழைய சோதனை முடிவுகளுடன் ஒப்பிடுகின்றன . இந்தத் தொடர்ச்சியான தரவு ஆய்வு, பொதுவாகப் பழுதடையும் பாகங்களை விரைவாகக் கண்டறிந்து, தொழிற்சாலைப் பணியாளர்கள் மறைக்கப்பட்ட இணைப்புச் சிக்கல்களைக் கண்டறிய உதவுகிறது. ஸ்மார்ட் சோதனை மென்பொருளானது, வீடியோ காட்சி அளவு, ஒலி டிகோடிங், சிக்னல் நேரம் மற்றும் செயலில் உள்ள நெட்வொர்க் இணைப்புகள் ஆகியவற்றில் நேரடிச் சோதனைகளைச் செய்கிறது. மேலும், தானியங்கு சோதனை அமைப்புகள், தடையற்ற ஸ்ட்ரீமிங்கை உறுதி செய்வதற்காக நெட்வொர்க் போர்ட்கள், கார்டு ஸ்லாட்டுகள் மற்றும் வயர்லெஸ் சிப்களில் லூப் சோதனைகளை இயக்குகின்றன. யூனிட்களை இறுதி உருவாக்க நிலையத்திற்கு நகர்த்துவதற்கு முன்பு, நிலையான நெட்வொர்க் இணைப்புகள், தெளிவான வீடியோ இயக்கம் மற்றும் சரியான மின்சாரப் பதிலளிப்புகள் ஆகியவற்றை நீங்கள் சரிபார்க்க வேண்டும்.
பர்ன்-இன் சோதனை மற்றும் சிக்னல் சரிபார்ப்பு
ஒவ்வொரு உருவாக்கக் குழுவிலும் தயாரிப்பின் தரத்தை உயர்வாக வைத்திருக்க, நீங்கள் வேகமான சமிக்ஞைப் பாதைகளைச் சோதிக்கிறீர்கள். சிறப்பு சமிக்ஞைக் கருவிகள், ஆற்றல் நிலைகளையும் அதிகாரப்பூர்வப் பொருத்தத் தரநிலைகளையும் உறுதிப்படுத்த, திரை வெளியீட்டு வரைபடங்களைச் சரிபார்க்கின்றன.
ஒரு அனுப்பு
PRBS9இணைக்கப்பட்ட கேபிள்கள் வழியாக, நிர்ணயிக்கப்பட்ட வேக அளவுகளில் சமிக்ஞை வடிவத்தைச் சோதிக்கவும்.சமிக்ஞையின் தெளிவை மதிப்பிடுவதற்கு, பக்கவாட்டுக் கண் இடைவெளி மற்றும் செங்குத்துக் கண் இடைவெளி ஆகியவற்றை நிர்ணயிக்கப்பட்ட எல்லைகளுடன் ஒப்பிட்டுச் சரிபார்க்கவும்.
HDMI போர்ட்டுகளுக்கு 0 முதல் -15 dB வரையிலும், அல்லது USB இணைப்புகளுக்கு -3.5 dB வரையிலும் தானியங்கு சிக்னல் குறைவுகளைச் சரிசெய்யவும் .
வயர் செல்லும் பாதை சோதனைகள், லைன் மின்தடை மற்றும் மார்க்கர் சோதனைகள் உள்ளிட்ட கூடுதல் மின் சோதனைகளை மேற்கொள்ளுங்கள்.
தரமான பொருத்தும் கருவிகள், போர்டு கோடுகளில் ஏற்படும் மிகச்சிறிய சிக்னல் இழப்புகளைக் கண்டறிய அதிர்வெண் மற்றும் நேர மாற்றங்களைச் சோதிக்கின்றன. அடுத்து, வெப்ப அழுத்தச் சோதனைகளைச் செய்வதற்காக, மூடப்பட்ட ஒவ்வொரு பெட்டியையும் சூடான சோதனை அடுப்புகளுக்குள் நகர்த்துகிறீர்கள். வெப்ப அழுத்தச் சோதனையானது, பலவீனமான பாகங்கள் வீட்டில் உடைவதற்குப் பதிலாக, தொழிற்சாலைக்குள்ளேயே உடைவதை உறுதி செய்கிறது. நீண்ட நேர அடுப்புச் சோதனைகளின் போது, சோதனைப் பணியாளர்கள் சிக்னல் அதிர்வுகள், சிக்னல் இழப்புகள், லைன் இரைச்சல் மற்றும் குறுக்கு இரைச்சல் ஆகியவற்றைக் கண்காணிக்கின்றனர் . பின்னர், தொழிற்சாலைப் பணியாளர்கள், போர்ட்களின் பௌதீக சீரமைப்பு, தெளிவான லேபிள்கள் மற்றும் பெட்டியின் முழுமையான வெளிப்புற வலிமை ஆகியவற்றைக் காண, தேவையான தரச் சோதனையைச் செய்கிறார்கள். ஒரு முழுமையான இறுதிச் சோதனையைச் செய்வது, முடிக்கப்பட்ட ஒவ்வொரு பெட்டி அலகும் கடினமான தினசரி வீட்டுப் பயன்பாட்டைத் தாங்குவதை உறுதி செய்கிறது. கடுமையான சோதனைகள், திருப்பி அனுப்பப்படும் பொருட்களின் விகிதத்தைக் குறைத்து, வாடிக்கையாளர் நம்பிக்கையைப் பாதுகாத்து, அனைத்து தொழிற்சாலை வேலை நேரங்களிலும் நல்ல அலகுகளின் எண்ணிக்கையை அதிகரிக்கின்றன.
அசெம்பிளி சவால்கள் மற்றும் பேக்கேஜிங் சிக்கல்களைத் தீர்ப்பது
வெப்ப மற்றும் இணக்கத்தன்மை மேலாண்மை
இறுதித் தயாரிப்பு உருவாக்கத்தின் போது, சிறிய கேஸ் இடங்கள் பொதுவான சிக்கல்களை ஏற்படுத்துகின்றன. இறுக்கமான பெட்டிகள், இயங்கும் பாகங்களுக்கு அருகில் வெப்பத்தைத் தேக்கி வைக்கின்றன, மேலும் சிறிய உருவாக்கப் பிழைகள் பாகங்கள் சரியாகப் பொருந்தாமல் போவதற்குக் காரணமாகின்றன. சூடான சில்லுகளுக்கும் வெளிப்புற உலோகப் பெட்டிக்கும் இடையில் தடிமனான குளிர்விக்கும் பட்டைகளை வைப்பதன் மூலம் இந்த வெப்பச் சிக்கல்களைச் சரிசெய்யலாம். மேலும், இறுதி அசெம்பிளியின் போது பாகங்களைக் கவனமாக வரிசைப்படுத்துவது, ஃபிரேமில் ஏற்படும் அழுத்தத்தைத் தடுக்கிறது, மோசமான போர்டு இடைவெளிகளை நீக்குகிறது, மற்றும் பலவீனமான உள் இணைப்புகளைப் பாதுகாக்கிறது.
செட்-டாப் பாக்ஸின் உட்புற பாகங்களைப் பாதுகாக்க, பாகங்களின் அளவுகளைக் கண்டிப்பாகக் கட்டுப்படுத்த வேண்டும். உருவாக்கும் படிநிலைகளின் போது, சிறிய கேஸ் ஸ்லாட்டுகளுக்குள் சர்க்யூட் போர்டுகள் வளையும்போது, பலவீனமான சாலிடர் புள்ளிகளில் விரிசல் ஏற்படுகிறது. அனைத்து தொழிற்சாலை உற்பத்தி வரிசைகளிலும் தெளிவான IPC-A-610 வகுப்பு 2 விதிகளைப் பின்பற்றுவதன் மூலம், போர்டு உருவாக்கத்தின் போது ஏற்படும் ஃபிரேம் அழுத்தத்தை நீங்கள் தடுக்கலாம். பொருத்தமான கேஸ் அளவுகளைப் பயன்படுத்துவது, வெப்பம் சீராக வெளியேற உதவுகிறது, உட்புற வெப்பப் புள்ளிகளைக் குறைக்கிறது, மொத்த உருவாக்கப் பணியை எளிதாக்குகிறது, மேலும் சாதனங்களை நீண்ட காலம் செயல்பட வைக்கிறது.
இறுதி பேக்கேஜிங் மற்றும் விநியோக தயாரிப்பு
தயாரான ஒவ்வொரு அலகும் பொதி கட்டும் பகுதிக்குள் நுழைவதற்கு முன்பு ஒரு இறுதிச் சோதனைக்கு உட்படுத்தப்படுகிறது. தொழிற்சாலைப் பணியாளர்கள் இணைப்புத் துளைகளின் சீரமைப்பைச் சரிபார்த்து, வெளிப்புறப் பெட்டியின் மேற்பரப்புகளைச் சுத்தம் செய்து, காட்சித் திரைகளில் தெளிவான பாதுகாப்புப் படலங்களை ஒட்டுகிறார்கள். இந்தக் கடுமையான சோதனையானது, அனுப்பப்படும்போது ஏற்படும் தற்செயலான கீறல்களிலிருந்து அலகுகளின் மேற்பரப்புகளைப் பாதுகாப்பதோடு, ஒவ்வொரு தயாரிப்புக் குழுவிலும் ஒட்டுமொத்தப் பொருளின் தரத்தையும் உயர்வாகப் பராமரிக்கிறது.
பணியாளர்கள், முடிக்கப்பட்ட ஒவ்வொரு யூனிட்டையும் பிரதான சிஸ்டம் உதிரிபாகங்களுடன் சேர்த்து ஒரு பிரத்யேகப் பெட்டியில் வைக்கிறார்கள். நீங்கள் ரிமோட் கண்ட்ரோல்கள், பவர் யூனிட்கள் மற்றும் வேகமான வீடியோ கேபிள்களை முதன்மை சில்லறை விற்பனைப் பெட்டிக்குள் வைக்கிறீர்கள்.
நிலை மின்னூட்டத்தைத் தடுக்க, பிரதான சாதனத்தை நிலை மின்னூட்டத் தடுப்பு உறையில் சுற்றவும்.
கடுமையான அதிர்வுகளைத் தாங்குவதற்காக, பெட்டியின் உள்ளே வடிவமுள்ள நுரை மூடிகளைப் பொருத்தவும்.
பயனர் வழிகாட்டிகள், சிறிய மின்கலங்கள் மற்றும் இணைப்புக் கம்பிகளை, குறிக்கப்பட்ட உள் இடங்களில் வைக்கவும்.
அச்சிடப்பட்ட சில்லறை விற்பனைப் பெட்டியை வலுவான பாதுகாப்பு நாடாவைப் பயன்படுத்தி ஒட்டவும்.
இறுதியாக, தொழிற்சாலைக் குழுக்கள் பல சில்லறை விற்பனைப் பெட்டிகளை, இறுதி விநியோகத்திற்காகத் தடிமனான அட்டைப் பெட்டிகளில் வைக்கின்றன. பணியாளர்கள், வரிசை எண்கள் மற்றும் விநியோக முகவரிகள் அடங்கிய, படிக்கக்கூடிய குறியீட்டு லேபிள்களைப் பிரதான பெட்டிகளில் ஒட்டுகிறார்கள். இந்த எளிய பொதியிடும் செயல்முறை, உலகளாவிய போக்குவரத்தின் போது பலவீனமான மின்னணு சாதனங்களைப் பாதுகாக்கிறது, போக்குவரத்தின் போது ஏற்படும் பௌதீக சேதங்களைத் தடுக்கிறது, மேலும் பெரிய தொழிற்சாலைக் கூட்டாளர்களின் சேமிப்புப் பணிகளை விரைவுபடுத்துகிறது.
ஒட்டுமொத்த தரத்தை மேம்படுத்தவும் செயல்பாட்டுச் செலவுகளைக் குறைக்கவும், உங்கள் செட்-டாப் பாக்ஸ் உருவாக்கம் மற்றும் அசெம்பிளி செயல்முறையை நீங்கள் நெறிப்படுத்துகிறீர்கள். ஆரம்பகால வடிவமைப்பு விதிகள், திறன்மிகு வெப்பக் குளிர்விப்பு மற்றும் கடுமையான சோதனை ஆகியவற்றை ஒன்றிணைப்பது, தினசரி தொழிற்சாலை அசெம்பிளியின் போது உங்கள் வன்பொருளை நேரடியாகப் பாதுகாக்கிறது. இந்த ஒருங்கிணைந்த நடவடிக்கைகள் ஒவ்வொரு உற்பத்தி செயல்முறையையும் மேம்படுத்துவதோடு, களத்தில் சீரான மற்றும் நம்பகமான தயாரிப்பு செயல்திறனையும் உறுதி செய்கின்றன.
நிரூபிக்கப்பட்ட இந்த முறைகளை உங்கள் செயல்பாட்டில் உள்ள உற்பத்திப் பணிகளில் கொண்டு வருவதன் மூலம் நீங்கள் அதிகபட்ச சந்தை மதிப்பை அடைகிறீர்கள். அனுபவம் வாய்ந்த ஒப்பந்தப் பங்காளர்கள், பெட்டிகளை நேரடியாக ஒன்றிணைக்கும் பணிகளில் நீங்கள் தேர்ச்சி பெறவும், உற்பத்தி அளவை மேம்படுத்தவும், வாடிக்கையாளர்களின் முழுமையான திருப்தியை உறுதி செய்யவும் உதவுகிறார்கள். திறமையான மின்னணுவியல் வல்லுநர்களுடன் கூட்டு சேர்வது, தொழிற்சாலையின் ஒவ்வொரு ஷிப்டிலும் உங்கள் பெட்டிகளை உருவாக்கும் ஒட்டுமொத்தப் பணி முடிவுகளை மேம்படுத்துகிறது.
FAQ
செட்-டாப் பாக்ஸ் ஒருங்கிணைப்பிற்கான உறைத் தேர்வை எவ்வாறு மேம்படுத்துவது?
இயங்கும் பாகங்களிலிருந்து வெப்பத்தை வெளியேற்றுவதற்கு, அதிக வெப்பக் கடத்தல் திறன் கொண்ட உறைப் பொருட்களைத் தேர்ந்தெடுக்கவும். பிளாஸ்டிக் சுவரின் தடிமனை 2.0 முதல் 3.5 மிமீ வரை சீராகப் பராமரிக்கவும். சரியான பக்கச் சரிவுகள், பெட்டி வார்ப்புக் குறைபாடுகளைத் தடுத்து, உங்கள் உருவாக்கச் செயல்முறையைச் சீராக்குகின்றன.
உற்பத்தியின் போது IPC-A-610 வகுப்பு 2 தரநிலைகளை ஏன் பின்பற்ற வேண்டும்?
உள் சர்க்யூட் போர்டுகளில் ஏற்படும் பௌதீக ஃபிரேம் அழுத்தத்தைத் தடுக்க, IPC-A-610 வகுப்பு 2 தரநிலைகளைப் பின்பற்றவும். இந்த விதிகளைக் கடைப்பிடிப்பதன் மூலம், இறுக்கமான கேஸ்களுக்குள் சாலிடர் இணைப்புகளில் விரிசல்கள் ஏற்படுவதைத் தடுக்கலாம். இந்த நடவடிக்கை, பெரிய தொழிற்சாலை உற்பத்திகளில் ஒட்டுமொத்த தயாரிப்புத் தரத்தை உயர்த்துகிறது.
செட்-டாப் பாக்ஸ் உற்பத்தியில் தானியங்கு சோதனை என்ன பங்கு வகிக்கிறது?
தானியங்கு சோதனையானது, பணி வேகத்தைக் குறைக்காமல் ஒலி மற்றும் காணொளி சமிக்ஞைகள், பிளக் இணைப்புகள் மற்றும் மென்பொருள் அமைப்புகளைச் சரிபார்க்கிறது. பாகங்களின் ஆரம்பகட்ட பழுதடைதலை நீங்கள் விரைவாகக் கண்டறியலாம். இந்த நிலையான செயல்முறை, வாடிக்கையாளர் திருப்பி அனுப்புவதைக் குறைத்து, உங்கள் தொழிற்சாலையின் உற்பத்தியைப் பாதுகாக்கிறது.
ஒரு சிறிய உறைக்குள் கேபிள் சேதம் ஏற்படுவதை எவ்வாறு தடுப்பது?
மின் கம்பிகளை தரவுப் பாதைகளிலிருந்து விலக்கிச் செல்லுங்கள் மற்றும் கேபிள் கட்டுகளை பிளாஸ்டிக் கிளிப்புகள் கொண்டு பூட்டுங்கள். வெளிப்புறப் பெட்டியின் சட்டகத்தை மூடுவதற்கு முன், கம்பி செல்லும் பாதைகளைச் சரிபார்க்கவும். பிளக்குகளுக்கு அருகில் கம்பியில் சிறிதளவு கூடுதல் தளர்வை விடுவது, பொருத்தும் பணியின் போது பலவீனமான பற்றவைப்பு இணைப்புகளில் ஏற்படும் அழுத்தத்தைத் தடுக்கும்.