
Váš ďalší projekt vyžaduje 10-vrstvovú dosku plošných spojov, ale premýšľate o tom, ako výrobcovia v skutočnosti vyrábajú zložité dosky. Wonderful PCB poskytuje vám informácie o návrhu stohovania, výbere materiálu, výrobných krokoch a o tom, ako si vybrať správnu továreň na stohovanie 10-vrstvových dosiek plošných spojov pre vaše potreby.
Základy 10-vrstvovej technológie PCB
Prehľad viacvrstvových PCB
Viacvrstvové dosky vrstvia meď a izolačný materiál do sendviča. Dve vrstvy? Jednoduché. Štyri vrstvy? Stále zvládnuteľné.
Ale desať vrstiev?
Teraz vstupujete do územia, kde je presnosť dôležitá v každom kroku. Každá pridaná vrstva prináša viac priestoru na smerovanie. Lepšie tienenie. Vylepšené rozloženie energie. Zložitosť však rýchlo rastie. Zarovnanie medzi vrstvami musí byť v mikrónoch, inak vaša doska zlyhá.
10-vrstvová doska plošných spojov vs. iné viacvrstvové dosky
Prečo si vybrať desať vrstiev namiesto ôsmich alebo dvanástich?
Šesťvrstvové dosky fungujú dobre pre návrhy so strednou hustotou, ale s rastúcim počtom signálov im dochádza miesto. Osem vrstiev pomáha, hoci niekedy trpí integrita napájania. Dvanásť vrstiev? Pre väčšinu aplikácií je to príliš veľa a navyše prudko stúpajú náklady.
Desať vrstiev dosahuje ideálny výsledok. Získate štyri signálové vrstvy, dve uzemňovacie roviny, dve napájacie roviny a dve vonkajšie smerovacie vrstvy. Táto rovnováha funguje pre vysokorýchlostné digitálne obvody, RF moduly a husté rozloženie súčiastok bez toho, aby ste prekročili svoj rozpočet.
Porovnajte to so štvorvrstvovou doskou, kde neustále bojujete s preťažením smerovacích trás. Desaťvrstvová doska plošných spojov poskytuje priestor presne tam, kde ho potrebujete.
Štandardné konfigurácie skladania a vrstvy materiálov
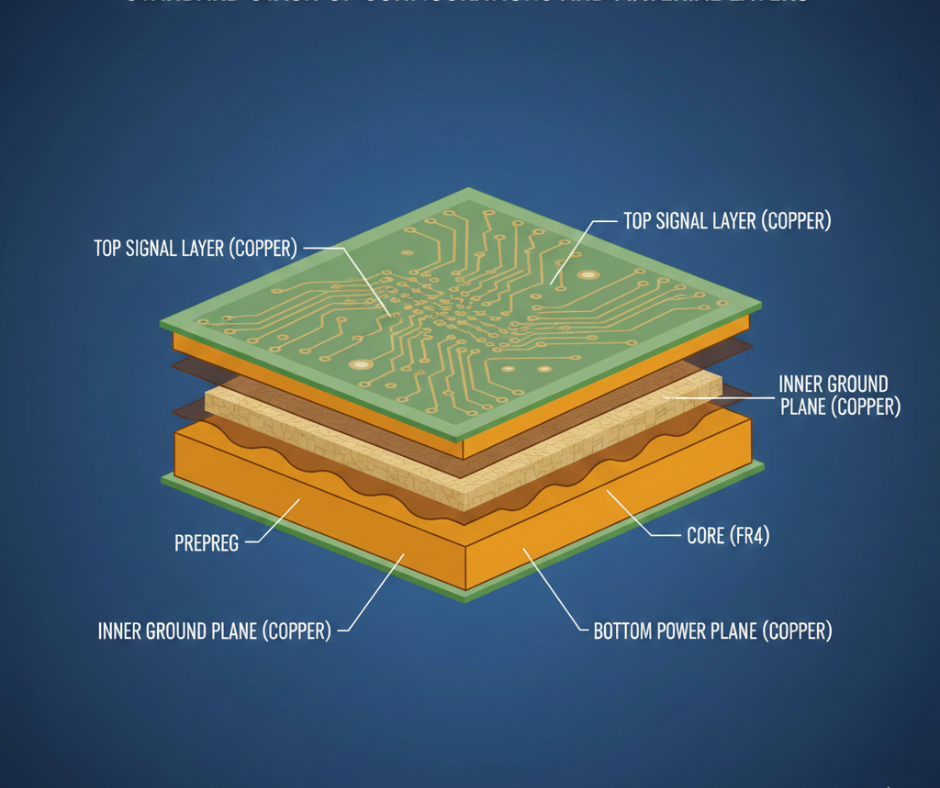
Signálne vrstvy
Signálne vrstvy prenášajú vaše stopy, dátové linky, hodiny a adresové zbernice. V desaťvrstvovej konfigurácii sa smerovanie signálu uskutočňuje na vrstvách 1, 3, 4, 6, 7 a 10.
Vonkajšie vrstvy spracovávajú nízkorýchlostné signály. Vnútorné vrstvy fungujú lepšie pre vysokorýchlostné diferenciálne páry, pretože sa nachádzajú medzi referenčnými rovinami.
Niektorí návrhári umiestňujú pomalé signály von a rýchle signály dovnútra. Iní ich kombinujú na základe požiadaviek na dĺžku stopy. Neexistuje jediný správny prístup. Prioritu určuje vaša aplikácia.
Silové a pozemné lietadlá
Vrstvy 2 a 9 sa často používajú ako uzemňovacie roviny. Vrstvy 5 a 8 slúžia ako napájacie roviny, hoci vrstvu 5 môžete rozdeliť do viacerých napäťových domén.
Uzemňovacie roviny by mali zostať pevné, kedykoľvek je to možné.
Rozdelenie uzemnenia vytvára problémy so spätnou cestou, ktoré zhoršujú integritu signálu. Napájacie roviny sa môžu rozdeliť, ale robte to opatrne. Stopy prechádzajúce cez rozdelené hranice spôsobujú nespojitosti impedancie.
Dielektrické a jadrové materiály
FR-4 zostáva hlavným materiálom pre väčšinu projektov výroby 10-vrstvových dosiek plošných spojov . Štandardný FR-4 je lacnejší a má dobrý výkon až do niekoľkých gigahertzov. FR-4 s vysokou teplotou tepelnej úpravy (Tg) zvláda teploty bezolovnatého spájkovania bez delaminácie.
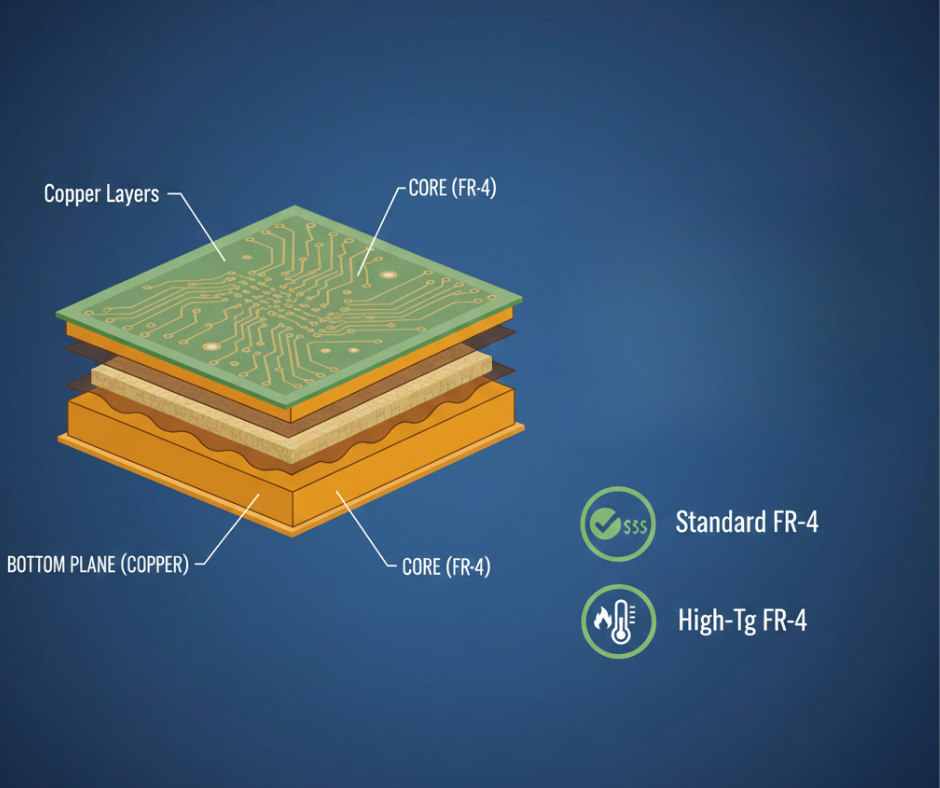
Potrebujete lepší vysokofrekvenčný výkon?
Lamináty Rogers prinášajú nižší tangens strát a stabilnú dielektrickú konštantu pri teplotných výkyvoch. Polyimid odoláva extrémnym tepelným cyklom. Materiály na báze PTFE fungujú pre mikrovlnné frekvencie, ale sú podstatne drahšie.
Prepregové dosky spájajú jadrové vrstvy počas laminácie. Hrúbka sa líši – napríklad prepreg 2116 meria približne 4 mil, 7628 má okolo 7 mil. Kombinujte typy prepregov, aby ste dosiahli cieľovú hrúbku 10 vrstiev dosky plošných spojov.
Úvahy o dizajne špecifické pre 10-vrstvové štruktúry
Kontrola impedancie
Akonáhle signály prekročia niekoľko stoviek megahertzov, narazíte na problémy s impedanciou. To je nevyhnutné. Vaša prvá vysokorýchlostná doska môže byť katastrofálna, ak ignorujete dielektrickú konštantu. Prečo? Šírka vodičov a hmotnosť medi nie sú len čísla; sú to zákony.
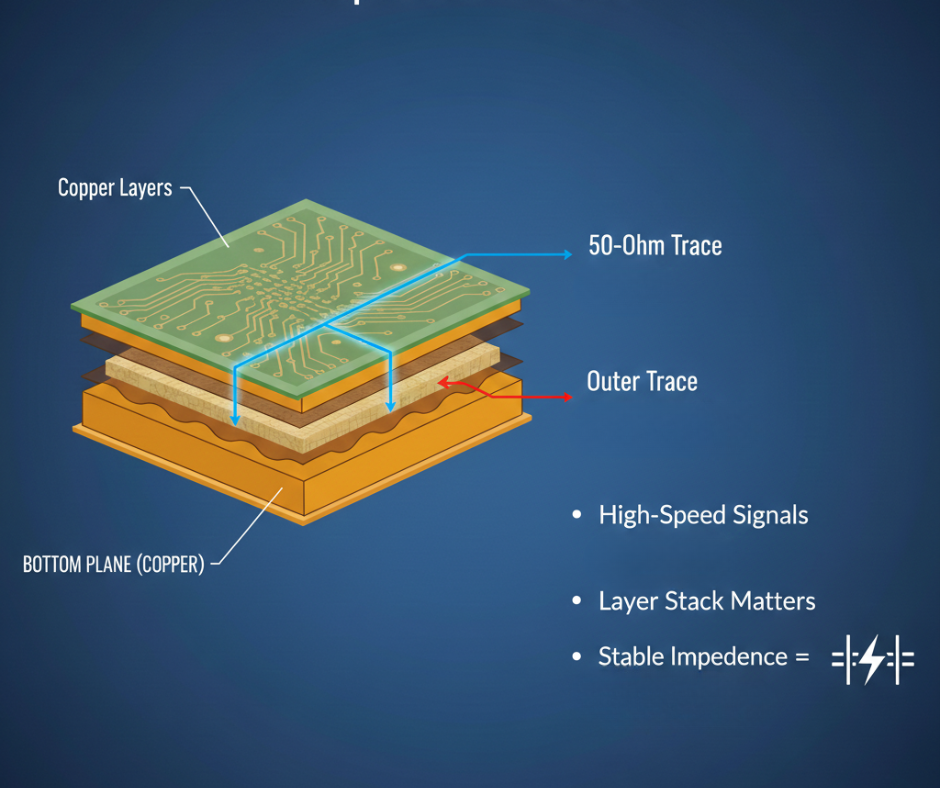
Desaťvrstvové skladanie umožňuje vložiť signály medzi roviny. No a čo? Vďaka nemu fungujú aj 50-ohmové stopy. Vnútorné vrstvy zostávajú blízko svojej referencie, zatiaľ čo vonkajšie sú vzdialené, osamelé a nepredvídateľné.
To znamená, že potrebujete širšie stopy na vrstvách 1 a 10, aby ste dosiahli rovnakú impedanciu ako užšie stopy na vrstve 3 alebo 6.
Kalkulačky stohovania pomôžu, ale vždy si vyžiadajte testovanie impedancie od výrobcu 10-vrstvového stohovania dosiek plošných spojov.
Integrita signálu
Vysokorýchlostné signály nenávidia diskontinuity.
Prepojovacie vodiče zvyšujú kapacitu. Prechody medzi vrstvami vytvárajú odrazy. Presluchy medzi susednými stopami skresľujú priebehy. Desať vrstiev vám poskytuje možnosti na zmiernenie týchto problémov.
Spätný prúd tečie v rovine priamo pod vašou signálovou stopou. Keď stopa zmení vrstvy, spätný prúd si musí nájsť cestu cez priechodky alebo kondenzátory do novej referenčnej roviny.
Zlé spätné cesty spôsobujú elektromagnetické rušenie a odrážanie od zeme.
Umiestnite spojovacie priechodky blízko prechodov medzi vrstvami, aby ste udržali slučky spätného prúdu tesné.
Distribúcia energie a tepelný manažment
Viac vrstiev znamená lepšie rozloženie energie. Vyhradené napájacie roviny znižujú jednosmerný odpor a rovnomerne rozkladajú prúd.
Teplo sa však stáva problémom, pretože meď dobre vedie teplo, zatiaľ čo FR-4 izoluje. Desať vrstiev materiálu zachytáva teplo vo vnútri dosky.
Tepelné priechody pod horúcimi komponentmi odvádzajú teplo do vonkajších vrstiev, kde ho rozptyľuje vzduch alebo chladiče. Navrhnite napájacie plochy tak, aby zvládli prúd bez nadmerného nárastu teploty.
Výrobný proces 10-vrstvových PCB
- Dizajn a prototypovanie
Začnite so schémou. Prečo čakať? Presuňte ju do rozloženia Altium alebo KiCad. Definujte túto štruktúru včas, alebo ste mŕtvi. Exportujte Gerbery, vŕtačky a výrobné výkresy – špecifikujte hmotnosti a tolerancie medi.
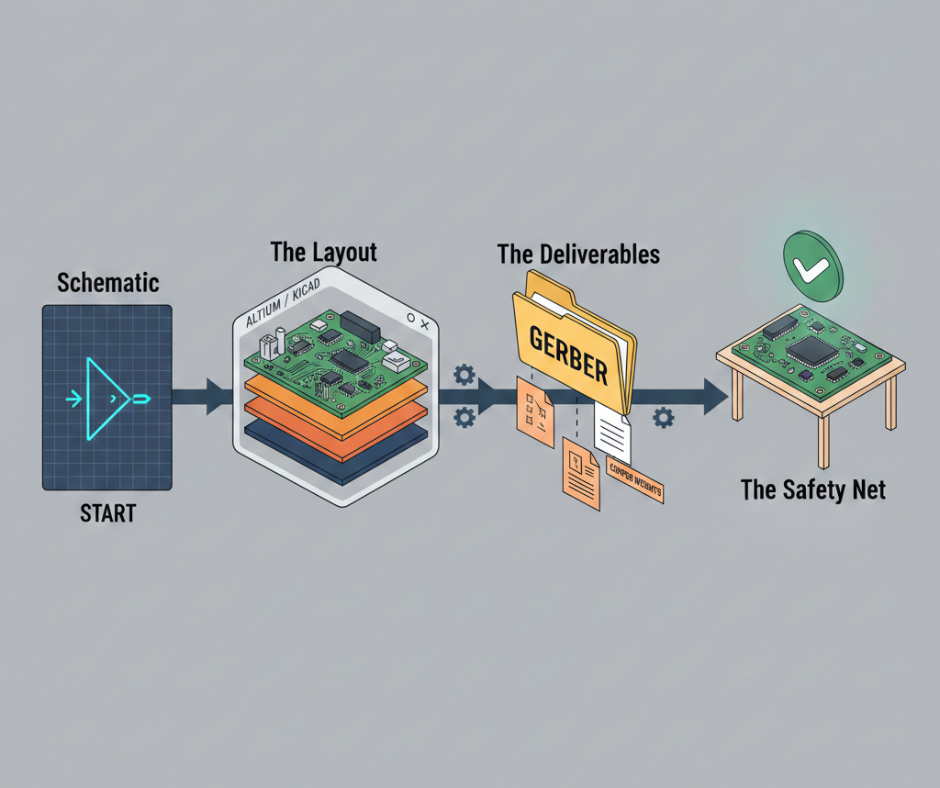
Najprv postavte prototyp. Teraz si všimnite neporiadok. Ak budete čakať na plnú produkciu, náklady na malú chybu budú trápiť váš bankový účet.
- Príprava a výber materiálu
Výrobcovia majú na sklade jadrové lamináty a rolky prepregu. Režu dosky na rozmery panelov. Pre desaťvrstvovú dosku potrebujete viacero jadrových vrstiev a prepregové dosky na ich spojenie.
Výber materiálu ovplyvňuje výkon a cenu.
Štandard FR-4 funguje pre väčšinu digitálnych návrhov. Vysokofrekvenčné obvody potrebujú nízkostratové lamináty. Aplikácie s vysokým prúdom vyžadujú hrubšiu meď.
- Výroba vnútornej vrstvy
Vnútorné vrstvy sa pred lamináciou vzorujú. Proces začína jadrom potiahnutým meďou. Meď je potiahnutá vrstvou fotorezistu.
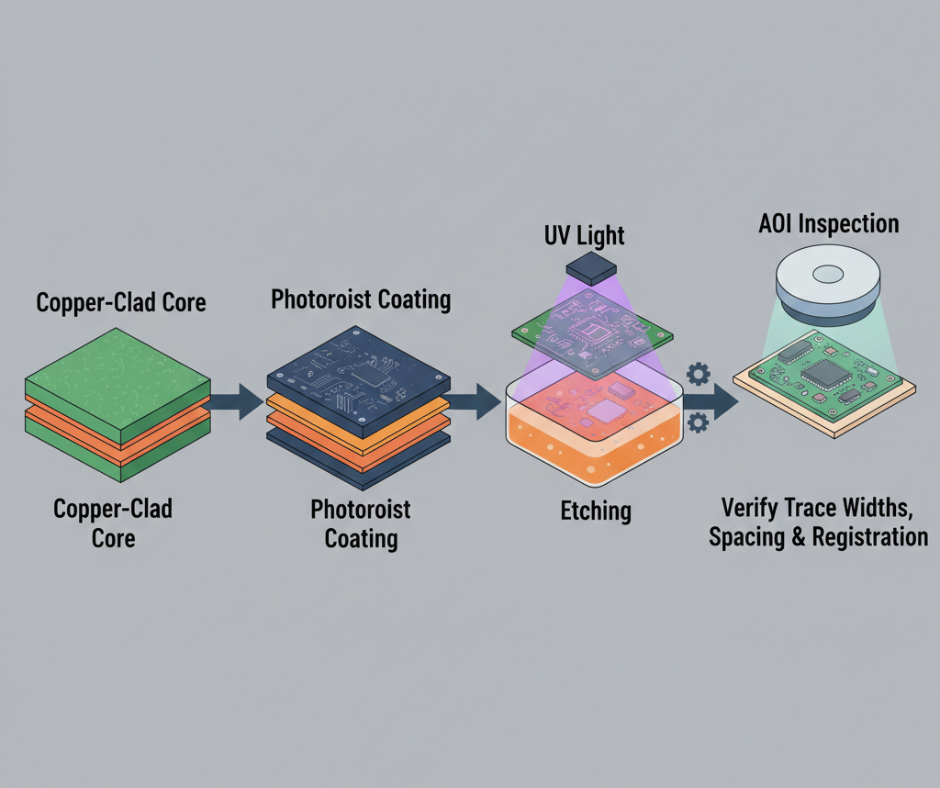
UV svetlo exponuje rezist cez film alebo laserové priame zobrazenie. Vyvolanie odstráni neexponovaný rezist a zanechá holé meď v nechcených oblastiach. Leptanie túto meď rozpustí.
Každá vrstva sa kontroluje v režime AOI, aby sa overila šírka stôp, rozstupy a registračné značky.
- Zarovnanie a registrácia vrstiev
Registračné značky, malé terče vyleptané do každej vrstvy, pomáhajú zarovnať jadrá a prepreg počas stohovania. Nesprávne zarovnanie o viac ako niekoľko mil spôsobí, že prechody miniú kontaktné plochy alebo sa stopy skratujú k rovinám.
Niektoré továrne na stohovanie 10-vrstvových dosiek plošných spojov používajú pinovú lamináciu, kde nástrojové kolíky prepichujú všetky vrstvy, aby zabezpečili zarovnanie. Iné sa spoliehajú iba na systémy videnia.
Požiadavky na tolerancie sa sprísňujú so zmenšovaním rozmerov prechodov, pričom mikroprechody vyžadujú zarovnanie v rozmedzí ±2 mil alebo lepšie.
- Proces laminácie
Stohovanie prebieha v čistej miestnosti. Vrstvy idú do lisu postupne. Vákuum odstraňuje vzduchové bubliny.
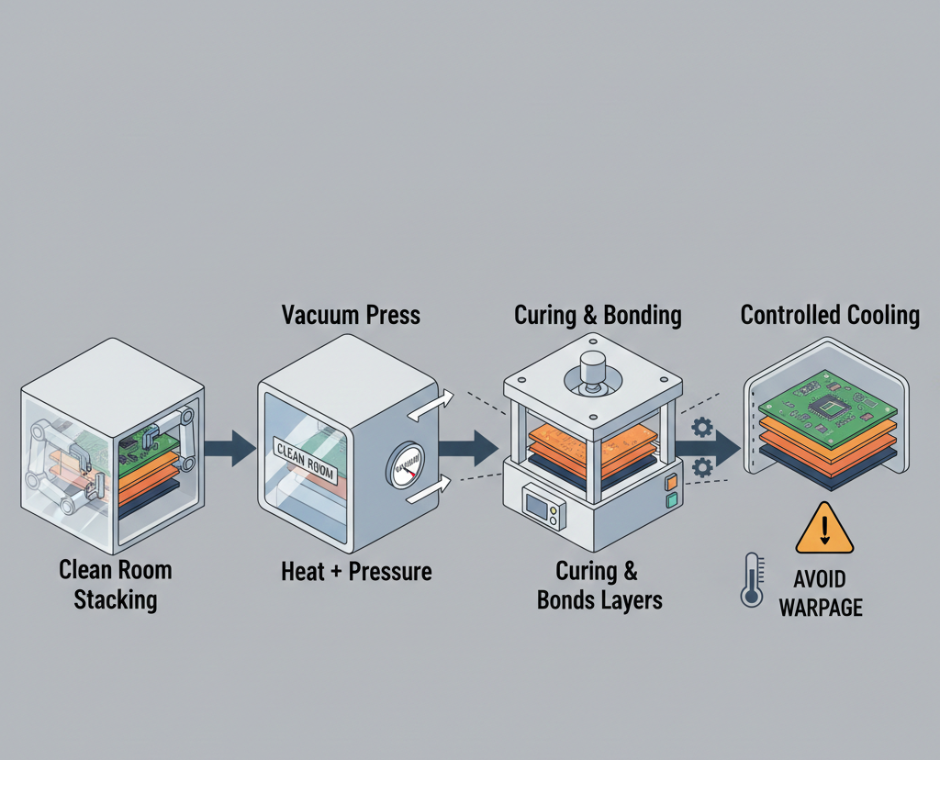
Teplom a tlakom vytvrdzujte prepregovú živicu, čím sa všetko spojí do pevného panelu.
Chladenie musí prebiehať pomaly, aby sa predišlo deformácii. Nerovnomerné chladenie vytvára vnútorné napätie, ktoré deformuje dosku.
- Vŕtacie operácie
Po laminácii máte prázdny viacvrstvový panel. Teraz vyvŕtajte otvory pre prechodky a vývody súčiastok.
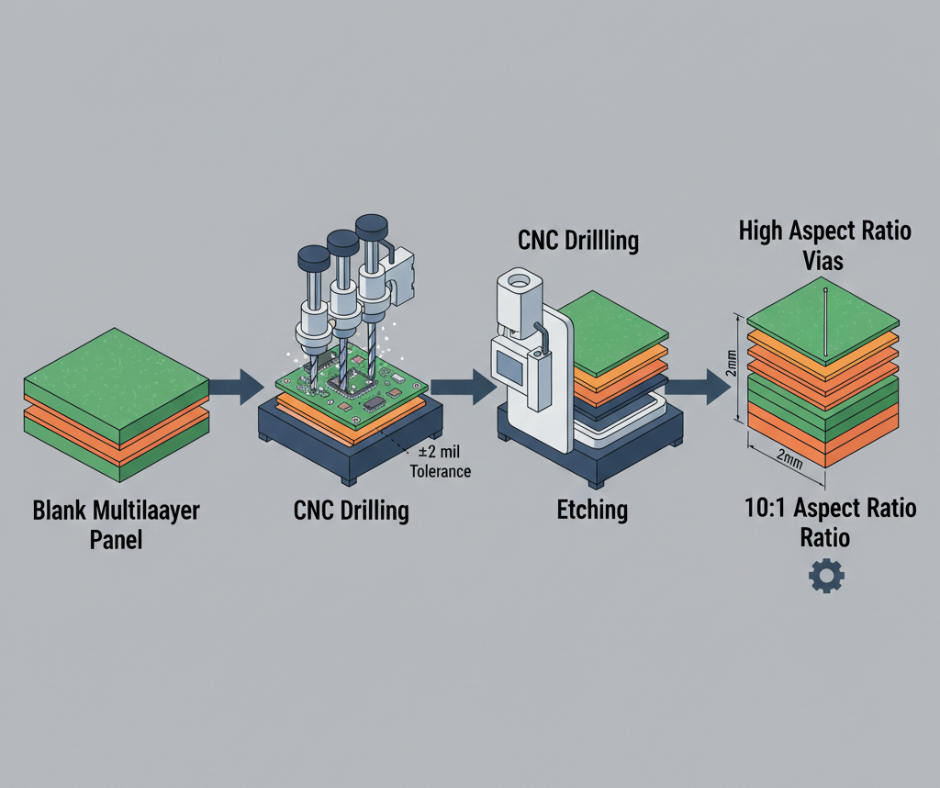
CNC vŕtačky používajú karbidové alebo diamantom potiahnuté vrtáky. Tolerancie priemeru otvoru sú ±2 mil pre priechodné otvory a sú užšie pre mikrootvory.
Otvory s vysokým pomerom strán predstavujú výzvu pre procesy pokovovania. Desaťvrstvová doska s hrúbkou 2 mm a priechodkami s priemerom 0.2 mm má pomer strán 10:1, čo je na hranici štandardných možností.
- Pokovovanie a nanášanie medi
Holé epoxidové steny sú nepoužiteľné, kým sa bezprúdovým nanesením medi nevytvorí vodivá vrstva. Potom sa galvanickým pokovovaním vytvorí vodivá vrstva s hrúbkou 25 mikrónov. Prečo? Je to elektrický mostík medzi vrstvami. Ak je stred tenký, tepelné namáhanie môže spôsobiť prasknutie prechodového otvoru. Jednotnosť je život.
- Zobrazovanie a leptanie obvodových vzorov
Vonkajšie vrstvy sa po pokovovaní vzorujú. Suchý film rezistu, masky a leptanie – rovnako ako vnútorné vrstvy. Prečo? Presnosť. Stopy s jemným rozstupom vyžadujú prísnu kontrolu, inak signál zmizne v medenej polievke.
- Aplikácia spájkovacej masky
Spájkovacia maska je zvyčajne zelená, hoci sú k dispozícii aj iné farby na potiahnutie vonkajších vrstiev, čím sa odkryjú kontaktné plošky a prechodky.
Tekutá fotodetektorovateľná spájkovacia maska sa nanáša v tenkých vrstvách, vystavuje sa UV žiareniu a vyvoláva sa. Chráni meď pred oxidáciou a zabraňuje vzniku spájkovacích mostíkov počas montáže.
- povrchové úpravy
Holá meď rýchlo oxiduje. Povrchová úprava chráni kontaktné podložky až do montáže.
HASL ponára dosku do roztavenej spájky, ktorá je lacná, ale nerovnomerná. ENIG nanáša nikel a potom zlato na kontaktné plošky, ploché, vhodné pre súčiastky s jemným rozstupom, ale drahšie.
Vaša voľba závisí od procesu montáže a doby skladovania. ENIG je vhodný pre väčšinu projektov výroby 10-vrstvových dosiek plošných spojov, najmä ak je potrebné spájanie vodičov alebo dlhá životnosť.
- Elektrické skúšky
Každá doska musí prejsť elektrickými skúškami.
Testery s lietajúcimi sondami používajú pohyblivé ihly – skvelé pre prototypy. Ale pre veľké série? Testery s upínacím zariadením a pinmi sú rýchlejšie, hoci toto vlastné upínanie nie je zadarmo. Prečo hádať, či to funguje? Reflektometer v časovej doméne vysiela signály pozdĺž linky, aby overil, či vaše 50-ohmové stopy skutočne spĺňajú špecifikácie. Presnosť je dôležitá.
- Záverečná inšpekcia a kontrola kvality
Vizuálne kontroly odhalia nepekné veci – škrabance alebo dutiny v spájkovacej maske – ale prečo sa tým zastaviť? Rozmerové kontroly overujú, či doska skutočne pasuje do krabice. Röntgenové lúče nahliadnu dovnútra cez prechody a hľadajú nesprávne zarovnanie alebo skryté dutiny. Norma ISO 9001 znamená, že dodržiavajú pravidlá, ale skutočným šéfom sú triedy IPC. Trieda 2 akceptuje niektoré menšie nedostatky, zatiaľ čo trieda 3 vyžaduje dokonalosť.
Dôležité aspekty výroby
Tolerancia registrácie medzi vrstvami
Chyby sa hromadia rýchlo. Posun vnútornej vrstvy o 2 mil plus 3 mil z laminácie a 2 mil odchýlky vrtáka? To je 7 mil chaosu. Zrazu váš vrták úplne minie podložku. Otvorený obvod. Koniec hry. Prísne tolerancie nie sú zadarmo, pretože vyžadujú pomalšie a sofistikovanejšie stroje.
Správa pomeru strán
Toto je len hĺbka otvoru delená priemerom. Doska s hrúbkou 1.6 mm s priechodkami 0.2 mm má pomer 8:1. S rastúcim číslom sa kvalita pokovovania znižuje. Nad 12:1? Korešpondujete s tenkou meďou alebo dutinami v strede. Na zníženie hĺbky použite pulzné pokovovanie alebo slepé priechodky.
Kvalita a spoľahlivosť priamych otvorov
Priechodky odumierajú pri praskaní pokovovaním pod tepelným namáhaním. Meď a epoxid sa rozťahujú rôznou rýchlosťou – navzájom bojujú. IPC-6012 stanovuje pravidlá pre hrúbku pokovovania. Ak je spoľahlivosť vašou dušou, požadujte od svojej továrne správy o mikroskopických rezoch.
Materiály používané pri výrobe 10-vrstvových PCB
Štandardná trieda FR-4
Je to lacná klasika zo skloepoxidu. Prečo používať niečo iné na základné veci? Pri teplote takmer 130 °C zmäkne, ak sa veci príliš zahrejú. Dielektrická konštanta sa pohybuje okolo 4.4, ale mení sa s frekvenciou.
Materiály FR-4 s vysokou teplotou tepelnej úpravy (Tg)
Zvýšenie teploty tepelného spracovania (Tg) na 180 °C mení pravidlá hry pre bezolovnaté pretavovanie. Odoláva tepelným cyklom, čo je bežná vlastnosť lacnejších dosiek. Automobilové a priemyselné zariadenia tento materiál milujú, pretože sa jednoducho odmieta zastaviť pri zahrievaní.
Vysokofrekvenčné lamináty Rogers
Pre RF alebo rýchlosti 10 Gb/s+ je štandardný FR-4 príliš netesný. Rogers ponúka tesnosť a nízke straty. Tip pre profesionálov: Použite hybridný stohovací systém – Rogers pre vysokorýchlostné trasy, FR-4 pre ostatné. Prečo platiť za plnú dosku Rogers?
Polyimid pre vysoké teploty
Toto je letecký priemysel, odoláva teplotám 260 °C. Je flexibilný a zvláda tepelnú rozťažnosť ako šampión. Háčik? Stojí päťkrát toľko ako FR-4. Dodacie lehoty sa predlžujú, pretože nie každá továreň má toto drahé zlato na sklade.
Možnosti hrúbky medenej fólie
Hmotnosť sa meria v unciach. 1 ml je 35 mikrónov. Pre signály je štandard pol unce, ale výkonové roviny potrebujú 1 alebo 2 ml. Hrubšia meď zvláda prúd, ale leptanie jemných čiar nočnou morou. Je to kompromis.
Ťažká meď pre vrstvy s vysokým prúdom
Máte 10 ampérov? Zvýšte prúd. Zničí to tepelné a odporové straty, ale pozor na „podrezanie“ počas leptania, kde sa bočné steny zvažujú. Taktiež to nafukuje váš rozpočet na 10 vrstiev hrúbky. Naplánujte si to, inak sa vaša doska nezmestí do konektora.
Úvahy a pokyny pre dizajn
Najlepšie postupy pre dizajn Stackup
Symetrické usporiadanie vrstiev
Vyvážené skladanie má zrkadlovo usporiadané dvojice vrstiev okolo stredu. Táto symetria udržiava dosku počas laminovania plochú a znižuje deformáciu počas spájkovania.
Asymetrické skladanie ohýba dosku, pretože meď sa rozťahuje inak ako FR-4.
Umiestnenie pozemnej a výkonovej roviny
Umiestnite uzemňovacie roviny čo najbližšie k vonkajším vrstvám. Tým sa zníži elektromagnetické rušenie a zabezpečí sa nízkoimpedančná spätná cesta pre signály na vrstvách 1 a 10.
Výkonové roviny by mali byť umiestnené medzi signálovými vrstvami, aby sa oddelil vysokofrekvenčný šum.
Rozdeľovanie zemných rovín je zvyčajne zlý nápad. Signály prechádzajúce cez rozštiepenie majú nespojité spätné dráhy, čo spôsobuje vyžarované emisie a presluchy.
Požiadavky na riadenú impedanciu
Vysokorýchlostné signály vyžadujú správanie prenosového vedenia. To znamená, že riadená impedancia je zvyčajne 50 ohmov s jedným koncom alebo 100 ohmov s diferenciálom.
Impedancia závisí od šírky stopy, hrúbky, vzdialenosti od referenčnej roviny a Dk.
Počas návrhu stohovania použite kalkulačku impedancie. Po výrobe overte impedanciu testovaním. Väčšina výrobcov 10-vrstvových stohovaných dosiek plošných spojov si účtuje príplatok za kontrolu impedancie, ale pri gigabitových návrhoch sa to oplatí.
Prostredníctvom technológie
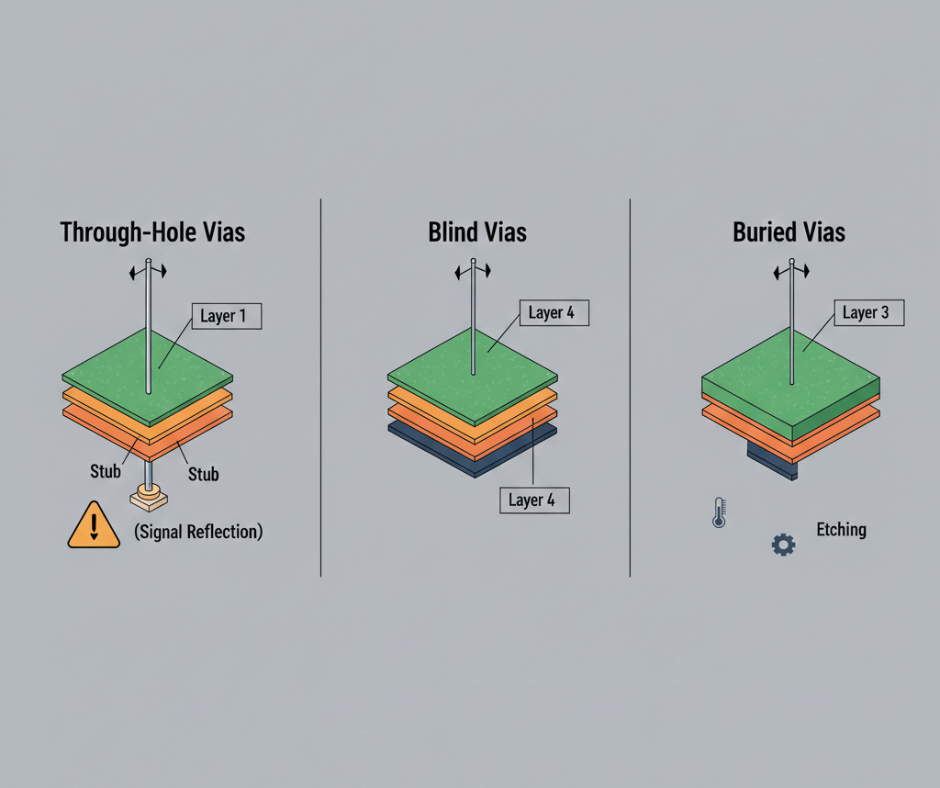
Prechody cez dieru
Priechodky sa vŕtajú od vrstvy 1 po vrstvu 10 a spájajú všetky vrstvy. Sú lacné, spoľahlivé a ľahko sa kontrolujú.
Nevýhoda: zaberajú miesto a vytvárajú pahýle pod najnižším bodom pripojenia. Pahýle fungujú ako antény, ktoré odrážajú vysokofrekvenčné signály.
Slepá Vias
Slepé prechody spájajú vonkajšiu vrstvu s vnútornou vrstvou, ale neprechádzajú ňou úplne. Príklad: vrstva 1 s vrstvou 4.
Šetria miesto a eliminujú pahýle.
Ale sú drahšie, pretože vyžadujú viacero krokov vŕtania a pokovovania.
Pochovaný Vias
Zapustené priechodky spájajú dve vnútorné vrstvy bez toho, aby dosiahli vonkajšie vrstvy. Tieto sa vytvárajú pred finálnou lamináciou, čo zvyšuje zložitosť procesu.
Zapustené prechody sú bežné v doskách HDI, ale zriedkavé v štandardných desaťvrstvových prevedeniach, pokiaľ nie je smerovanie extrémne tesné.
Tepelné riadenie
Umiestnenie tepelných priechodov
Výkonové súčiastky, regulátory napätia, FPGA a RF zosilňovače generujú teplo. Tepelné priechodky pod týmito súčiastkami vedú teplo z vrchnej vrstvy cez dosku do uzemňovacej roviny alebo rozvádzača tepla v spodnej vrstve.
Pod tepelnú podložku súčiastky umiestnite 20 – 50 malých prechodov. Viac prechodov znižuje tepelný odpor.
Stratégie rozptylu tepla
Hrubé medené plochy odvádzajú teplo lepšie ako tenké vodiče. Ak je tepelné zaťaženie vysoké, použite na napájacie plochy 2 ml medi.
Pridajte tepelné reliéfy na napájacie roviny pre uľahčenie spájkovania, hoci tepelné reliéfy zvyšujú tepelný odpor.
Prúdenie vzduchu pomáha. Ak má vaša skrinka ventilátory, orientujte dosku tak, aby ste maximalizovali prúdenie vzduchu nad horúcimi časťami.
Úvahy o integrite signálu
Vysokorýchlostné smerovanie signálu
Signály nad 1 Gb/s si vyžadujú starostlivé smerovanie.
Udržujte stopy krátke. Vyhnite sa pahýľom. Zhodujte dĺžky diferenciálnych párov a viacbitových zberníc. Vysokorýchlostné signály smerujte, ak je to možné, na vnútorných vrstvách; páskové vedenie má lepšie tienenie ako mikropáskové vedenie.
Diferenciálne smerovanie párov
USB, HDMI, PCIe a Ethernet používajú diferenciálne páry. Dve stopy prenášajú opačné signály.
Aby to fungovalo, stopy musia byť pevne prepojené a ich dĺžka musí byť zhodná.
Väčšina párov má za cieľ diferenciál 100 ohmov. Spojením párov ich neoddeľujte. Vyhnite sa prechodom uprostred páru.
výberom Wonderful PCB Výrobca
Dokončili ste návrh 10-vrstvového skladania dosky plošných spojov. Teraz potrebujete továreň na jeho výrobu.
Ako si vyberáte?
Cena je dôležitá, ale rovnako dôležitá je aj kvalita, dodacia lehota a podpora.
Výrobné kapacity a kapacity
Dokáže továreň spracovať desať vrstiev? Opýtajte sa na maximálny počet vrstiev, minimálnu šírku stopy, minimálnu veľkosť otvoru a limity pomeru strán.
Ak váš návrh posúva hranice 3-milových trás, 6-milových prechodov a pomeru strán 12:1, potrebujete výrobcu s moderným vybavením.
Kapacita ovplyvňuje dodaciu lehotu. Továreň pracujúca na plnú kapacitu môže dodať šesť týždňov. Továreň s voľnou kapacitou môže dodať za tri.
Skúsenosti s komplexnými viacvrstvovými doskami
Roky v podnikaní nezaručujú viacúrovňovú odbornosť.
Požiadajte o príklady skladania 10-vrstvových dosiek plošných spojov, fotografie hotových dosiek, referencie zákazníkov alebo prípadové štúdie. Ak je to možné, požiadajte o prehliadku továrne.
Certifikácia IPC dokazuje, že továreň dodržiava priemyselné štandardy. ISO 9001 znamená zdokumentované procesy kvality. Prispôsobte certifikácie svojmu odvetviu.
Certifikáty a štandardy kvality
Trieda IPC 2 sa vzťahuje na všeobecné komerčné elektronické produkty, kde sú prijateľné menšie kozmetické chyby. Trieda IPC 3 sa vzťahuje na vysoko spoľahlivé aplikácie v leteckom priemysle, medicíne a armáde, kde nie je možné tolerovať chyby.
Opýtajte sa, či továreň vykonáva 100 % elektrické testovanie alebo testovanie vzoriek. V prípade dôležitých aplikácií sa 100 % testovanie oplatí za príplatok.
Dodacia lehota a výkonnosť dodávok
Štandardná dodacia lehota pre desaťvrstvovú dosku je 2 – 4 týždne. Služby rýchlej výroby ju skracujú na 5 – 10 dní, ale stoja o 50 – 100 % viac.
Včasné dodanie je rovnako dôležité ako stanovená dodacia lehota.
Továreň, ktorá sľubuje dva týždne, ale odošle za tri, narúša váš harmonogram. Prečítajte si recenzie alebo si vyžiadajte údaje o výkonnosti dodávok.
Dostupnosť prototypovacích služieb
Výroba prototypov a výroba sa líšia. Prototypy sa vyrábajú v malých množstvách (1 – 10 dosiek) na overenie návrhov. Výroba prebieha v stovkách alebo tisíckach.
Dielne zamerané na prototypy reagujú rýchlo, akceptujú malé objednávky a tolerujú zmeny dizajnu. Náklady na dosku sú však vysoké.
V ideálnom prípade nájdite továreň na výrobu 10-vrstvových dosiek plošných spojov, ktorá s nimi dokáže vytvoriť prototyp a škálovať ich na výrobu bez zmeny dodávateľa.
Technická podpora a asistencia DFM
Návrh pre vyrobiteľnosť zachytáva chyby pred výrobou.
Dobrý výrobca skontroluje vaše súbory Gerber a označí problémy, ako sú príliš úzke stopy, príliš tesné medzery a príliš malé prechody.
Technická podpora odpovedá na otázky počas návrhu. Aký vrstvený vodič by som mal použiť? Viem vytvoriť 4-milové vodiče na 2 oz medi?
Responzívna podpora urýchľuje váš projekt.
Konkurenčné ceny
Cena sa značne líši. Desaťvrstvový prototyp stál 200 – 500 dolárov za dosku z domácej rýchloobrábacej dielne alebo 50 – 150 dolárov zo zahraničnej továrne.
Zníženie cien pri hromadnom nakupovaní. 100 dosiek môže stáť 20 – 40 dolárov za kus. Získajte cenové ponuky na 10-vrstvové stohovanie plošných spojov od viacerých dodávateľov a porovnajte ich.
Dajte si pozor na nízke cenové ponuky. Ak jedna továreň ponúka polovičnú cenu oproti všetkým ostatným, opýtajte sa prečo.
Minimálne objednané množstvo
Minimálne objednané množstvo určuje najmenší počet dosiek, ktoré si môžete objednať. Prototypové dielne často ponúkajú minimálne objednávacie množstvo 1 – 5 dosiek. Výrobné závody budú vyžadovať 50, 100 alebo viac dosiek.
Ak vaša aplikácia potrebuje len niekoľko dosiek, vyberte si výrobcu 10-vrstvových dosiek plošných spojov s nízkym MOQ. Pre spotrebiteľské produkty smerujúce do hromadnej výroby nie je vyššie MOQ problémom.
Výroba desaťvrstvovej dosky plošných spojov si vyžaduje presnosť v každom kroku, od návrhu skladania až po finálne testovanie. Potrebujete správne materiály, prísnu kontrolu procesu a výrobcu s preukázateľnými skúsenosťami s viacvrstvovou výrobou. Pochopenie hrúbky 10-vrstvovej dosky plošných spojov a riadenia impedancie vám pomôže navrhnúť dosky, ktoré fungujú hneď na prvýkrát.