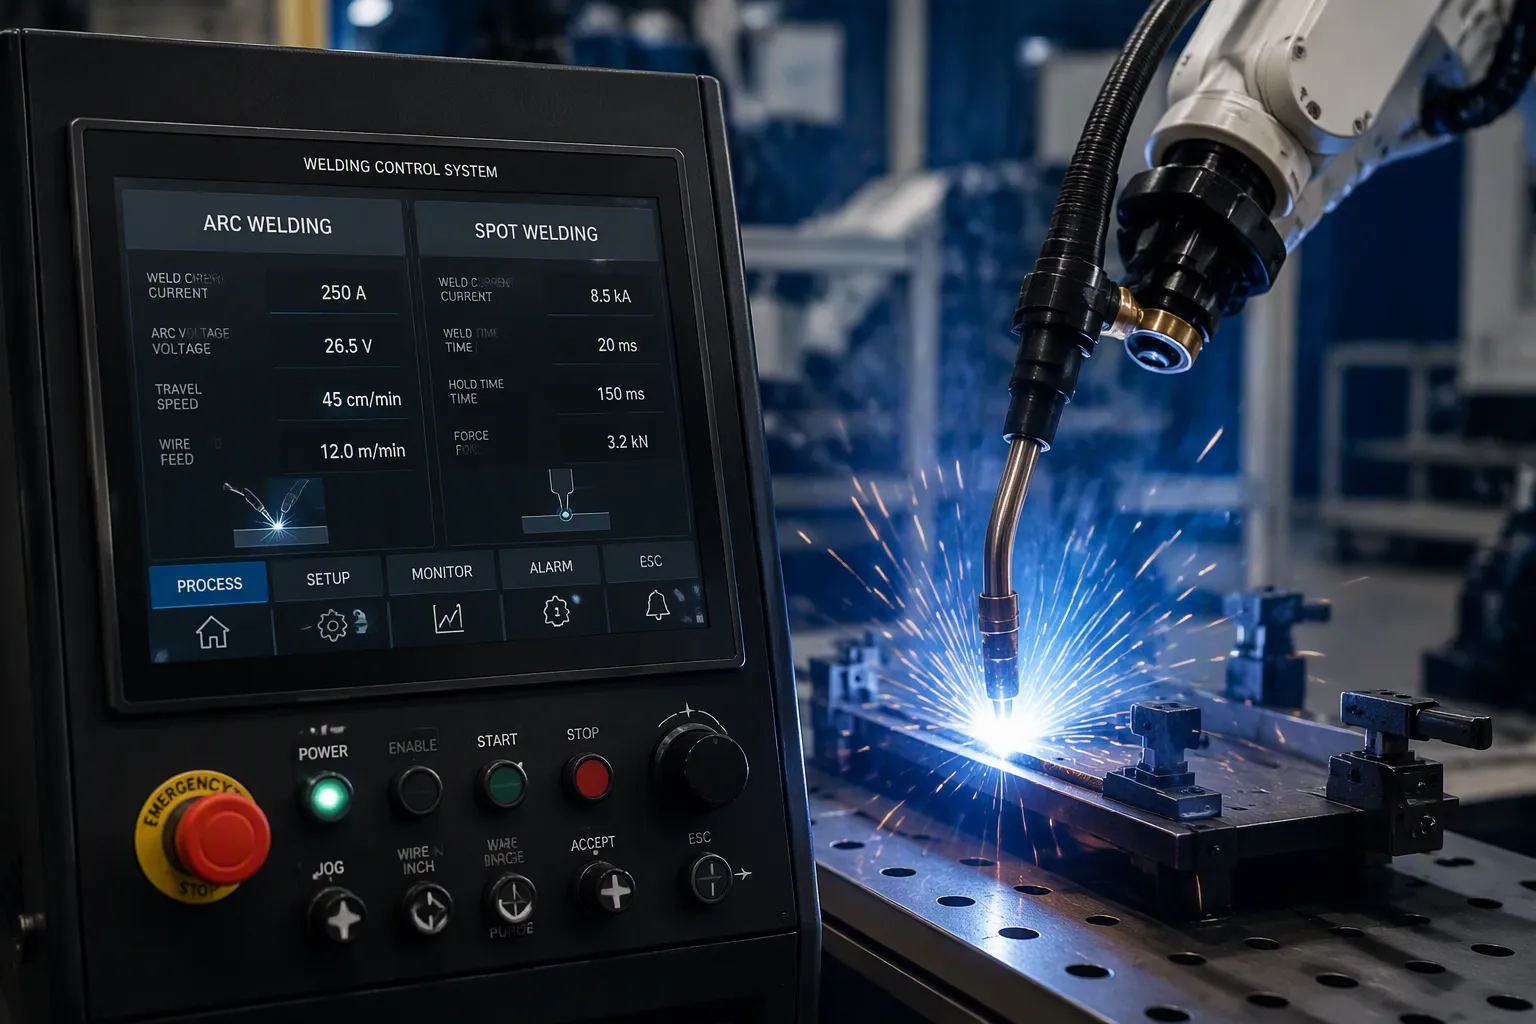
Система управления дуговой и точечной сваркой представляет собой набор электроники и программного обеспечения, контролирующих параметры сварки. Это обеспечивает стабильность, безопасность и воспроизводимость каждого сварного шва. Эти два процесса работают на основе разных физических принципов, поэтому их системы управления управляют разными переменными. Контроллер дуговой сварки управляет стабильностью дуги, током и напряжением. Контроллер точечной сварки управляет током, временем и давлением электрода. Инженеры-разработчики оборудования и команды разработчиков электроники сталкиваются здесь с реальными решениями на уровне печатной платы. Выбор силового каскада, изолированное управление затвором, измерение тока и расстояние между высоковольтными электродами — все это влияет на окончательный дизайн. Компромиссы в производстве возникают сразу после этого. Перед запуском системы управления в производство необходимо учитывать термические циклы, утечку тока и зазоры, а также ограничения DFM (технологичность для производства).
Основные выводы
Системы управления дуговой сваркой регулируют стабильность дуги, ток и напряжение, обеспечивая стабильное качество сварных швов.
Системы управления точечной сваркой контролируют ток, время и давление электрода, обеспечивая получение прочных и воспроизводимых сварных швов.
Обратная связь с обратной связью улучшает качество сварных швов, корректируя их с учетом износа электрода и изменений на поверхности.
Конструктивные решения на уровне печатной платы , такие как контроль температуры и расстояние между электродами при высоком напряжении, влияют на надежность сварочной системы.
Знание принципов сварки помогает инженерам выбирать подходящую систему управления для каждой конкретной задачи.
Основы системы управления дуговой сваркой
Система управления дуговой сваркой представляет собой корпус и расположенные внутри него печатные платы. Эти компоненты контролируют сварочный ток, напряжение, подачу проволоки, расстояние дуги и скорость перемещения. Сварочные станции с компьютерным управлением обеспечивают синхронизацию этих функций. Например, семейство AWS-210-400-800 использует программируемые источники питания на базе микропроцессоров. Эти устройства обеспечивают сервоуправление с обратной связью для сварочного тока, скорости перемещения, расстояния дуги и подачи проволоки. Ток, напряжение, перемещение и подача проволоки синхронизируются внутри системы.
Ключевые компоненты и функции
Проектирование разделено на функциональные зоны. В таблице ниже приведено краткое описание разделения труда.
Компонент управления | Назначенные функции |
|---|---|
Домен контроллера | Обрабатывает детали и выполняет функции, тесно связанные с самим процессом сварки. |
Область ответственности руководителя | Выполняет более общие функции (надзор более высокого уровня). |
Многопараметрический контроллер | Заменяет первую оценку параметров косвенной сварки после начала сварки (t > 0). |
Ввод оператора | Задает только прямые параметры сварки, такие как ширина сварного шва и глубина проплавления. |
Таким образом, контроллер сварочного аппарата отделяет управление на уровне процесса от контроля на более высоком уровне. Оператор устанавливает непосредственные параметры сварки. Многопараметрический контроллер улучшает оценку косвенных параметров после начала дуги.
Пошаговая операция
Типичный цикл проходит несколько этапов. Оператор вводит прямые параметры на интерфейсе. Область управления передает эти целевые значения контроллеру технологического уровня. Затем силовой каскад включает дугу. Многопараметрический контроллер обновляет свою оценку косвенных параметров после начала сварки. Обратная связь с обратной связью поддерживает ток, напряжение, перемещение и подачу проволоки в заданных пределах. Система отключает дугу в конце прохода.
Проектные требования
Выбор компонентов на уровне печатной платы определяет производительность . Для силового каскада следует взвесить варианты IGBT, MOSFET и SCR с учетом частоты переключения и потерь проводимости. Изолированное управление затвором с достаточным временем задержки предотвращает сквозной пробой. Демпфирующие резисторы, TVS-диоды и варисторы ограничивают переходные процессы переключения и скачки напряжения в сети. Измерение тока осуществляется с помощью шунта, датчика Холла или трансформатора тока. Каждый метод предполагает компромисс между точностью и изоляцией, а также стоимостью. Оптическая изоляция отделяет силовой каскад от управляющей логики. Необходимо соблюдать правила высоковольтного размещения компонентов. Толстый слой меди и шины пропускают очень высокие токи. Радиатор и термические циклы ограничивают срок службы устройства. Ограничения DFM определяют количество слоев, вес меди и технологический процесс сборки. Эти компромиссы определяют, какой вариант конструкции попадет в производство.
Системы точечной и контактной точечной сварки
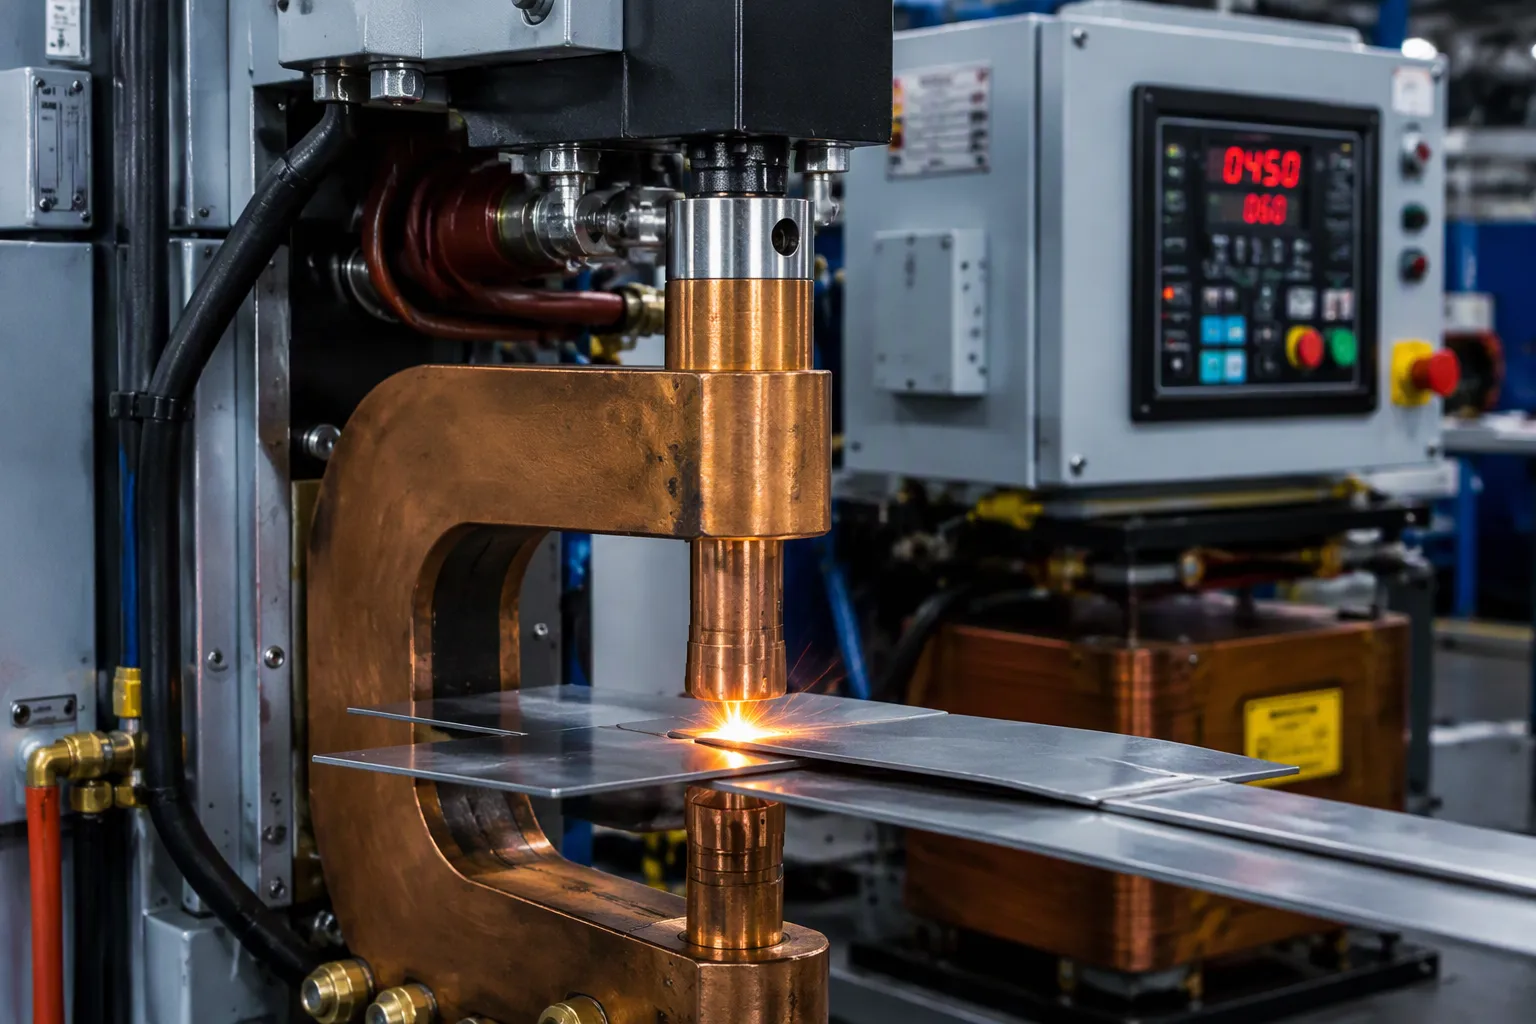
Система точечной сварки соединяет металлические листы в одной точке. Она использует давление и подает электрический ток через стопку листов. Тепло от электрического сопротивления расплавляет основной металл на сопрягаемой поверхности. Инженеры называют это контактной точечной сваркой, одним из нескольких типов контактной сварки. На производственных линиях часто используется оборудование MFDC-RSW (среднечастотная постоянная токовая сварка) или PLC— автоматизированное управление. В сетевых ячейках плата контроллера AW взаимодействует с интегрированной платой таймера управления сваркой 785 по последовательному каналу связи. Плата таймера отвечает за расписание срабатывания. Плата AW отвечает за последовательность и обмен данными.
Компоненты системы точечной сварки
Компоненты системы точечной сварки делятся на механическую, электрическую и управляющую группы. В таблице ниже показан каждый компонент и его функция.
Компонент | Функция |
|---|---|
Держатели инструментов | Крепко зафиксируйте электроды и подсоедините (по желанию) водяные шланги для их охлаждения. |
Электроды | Низкоомный медный сплав, форма которого определяется конкретным применением; является частью вторичной цепи трансформатора. |
Источник питания | Обеспечивает электропитание сварочного аппарата. |
накопитель энергии | Конденсаторная батарея обеспечивает высокую мгновенную мощность; она не требуется при низком спросе. |
Коммутатор | Сбрасывает накопленную энергию в сварочный трансформатор. |
Сварочный трансформатор | Снижает напряжение и повышает ток, уменьшая уровень, который должен выдерживать переключатель. |
Блок управления | Управляет переключателем и может контролировать напряжение или ток на электродах. |
Пистолет типа С | Высокая жесткость и гибкость инструмента, а также коллинеарное движение; подходит для работы с большими усилиями на толстых материалах. |
Оружие типа Х | Большее рабочее пространство, но меньшая жесткость; подходит для тонких плоских панелей и требует наконечников куполообразной формы. |
Как выполнить точечную сварку: последовательность действий
Операторы выполняют действия в заданной последовательности. Блок управления отмеряет время на каждом этапе.
Время сжатия — электроды смыкаются и создают усилие до того, как потечет ток, обеспечивая плотное прилегание листов и стабилизацию контакта.
Время сварки — ток проходит через пакет электродов, и электрический резистивный нагрев способствует росту сварочного ядра.
Время выдержки — ток прекращается, но сила сохраняется; самородок затвердевает под давлением.
В момент отключения электроды отводятся, а заготовка продвигается вперед, устанавливая частоту цикла.
Время сварки начинается автоматически после времени сжатия. Время выдержки следует за временем нагрева, а время выключения замыкает контур. Эти параметры точечной сварки — сжатие, сварка, выдержка, выключение — определяют параметры точечной сварки для данного соединения. Обратная связь в замкнутом контуре измеряет сварочный ток с помощью шунтирующего резистора или датчика Холла. Это превосходит системы с разомкнутым контуром, основанные только на синхронизации, поскольку компенсирует износ электрода и окисление контактов. Трансформатор тока предлагает еще один изолированный вариант. Система управления регулирует подачу тока для удержания заданного значения.
Рекомендации по дизайну
Необходимо заблаговременно обратить внимание на пусковые и импульсные перегрузки сети. Варистор и TVS-зажим защищают входной каскад. Радиатор должен закрывать как силовые устройства, так и электроды, поскольку термические циклы изнашивают как наконечники, так и паяные соединения. Настройки давления точечной сварки взаимодействуют с током и временем сварки, поэтому проверяйте все три параметра одновременно. Ограничения DFM влияют на компоновку шин и вес меди. На стороне высокого напряжения необходимо обеспечить достаточный зазор и свободное пространство. Эффективная технология контактной сварки сочетает короткое время сварки с достаточной силой. Тщательно продуманная конструкция печатной платы вознаграждает за качество любой машины для точечной сварки. Процесс точечной сварки остается воспроизводимым, если электроника сохраняет заданные параметры.
Сравнение систем управления и компромиссов в проектировании.
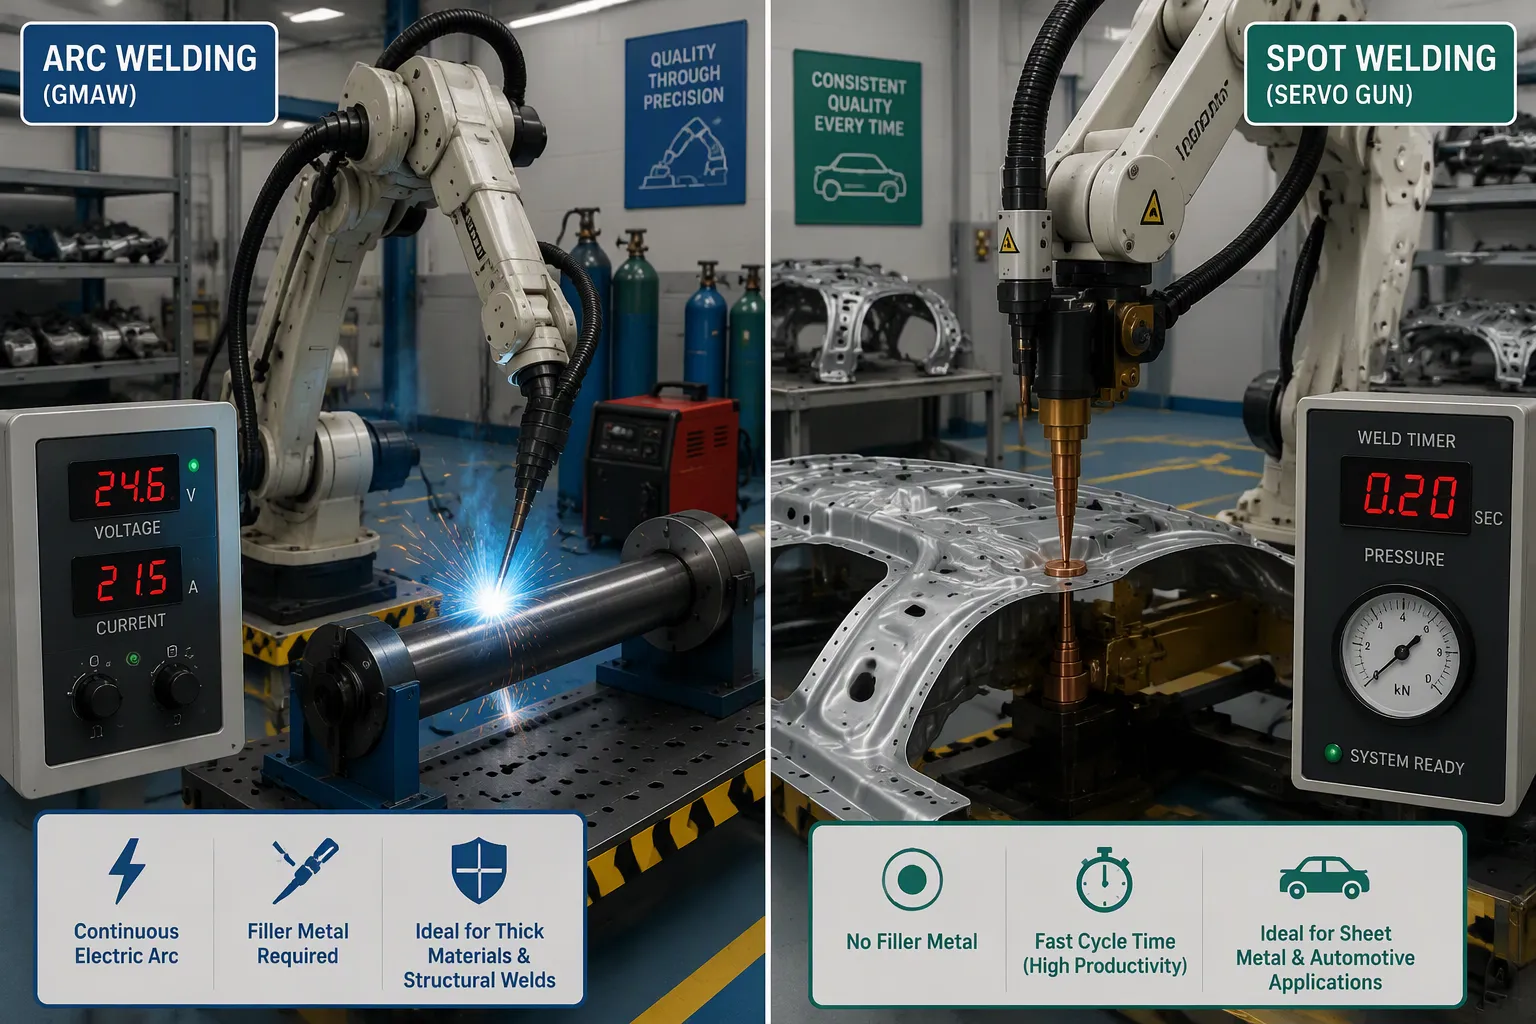
Дуговая и точечная съемка: ключевые различия
Система управления дуговой сваркой регулирует стабильность дуги, ток и напряжение. Контроллер точечной сварки управляет током, временем и давлением электрода. Для процесса дуговой сварки необходим стабильный плазменный столб, поэтому контроллер дуги многократно в секунду фиксирует напряжение и ток. Процесс точечной сварки зависит от тепла, выделяемого электрическим сопротивлением на сопрягаемой поверхности. В этом случае контроллер регулирует длительность импульса электрического тока и поддерживает постоянное давление точечной сварки.
Параметры точечной сварки — сжатие, сварка, удержание и выключение — не имеют аналогов в дуге. Вместо этого дуговые системы регулируют подачу проволоки, скорость перемещения и расстояние дуги. Аппарат точечной сварки подает один импульс на точку. Дуговая система работает без остановки вдоль шва. Эти различия влияют на конструкцию печатных плат. Платы для дуговой сварки требуют быстрых токовых контуров. Платы для точечной сварки требуют точных счетчиков времени сварки, и время сварки и ток должны синхронно отслеживаться.
Компромиссы между применением и производством
В автомобилестроении оба процесса используются в больших объемах. На производственных линиях также применяются различные виды контактной сварки. В таблице ниже перечислены распространенные способы применения точечной и дуговой сварки в автомобилестроении.
Процесс сварки | Типичное применение в автомобильной промышленности | Основные характеристики |
|---|---|---|
Роботизированная сварка TIG | Тонкостенные трубы, видимые готовые сварные швы. | Подходит для работы со стенками толщиной от 0.5 до 3 мм; используется в паре с роботами ABB IRB 1660ID и источниками питания Miller Dynasty для точного управления дугой. |
Точечная сварка сопротивлением | Кузова автомобилей в сборе и узлы из листового металла | Роботы FANUC R-2000iC с сервоприводами; производительность 1,200–1,800 точек в час; процент успешного прохождения испытания на растяжение электрода выше 99.7%; усилие электрода 300–800 фунтов. |
МИГ/МАГ (GMAW) | Компоненты из стали и алюминия, включая кронштейны выпускного коллектора. | Надежный процесс для стали толщиной 1.2–12 мм; импульсная MIG-сварка уменьшает разбрызгивание; технология CMT для получения алюминия без разбрызгивания; производственный цех для кронштейнов выпускных коллекторов Tier 1: 340 деталей за смену, цикл 22 секунды, процент брака снижен с 4.2% до 0.3%. |
Типичный кузов автомобиля содержит несколько тысяч точечных сварных швов. Такой объем оправдан, поскольку точечная сварка выполняется очень быстро и легко роботизированными манипуляторами на сборочной линии.
Контактная точечная сварка и дуговая сварка часто используются в высокопроизводительных работах, например, в автомобильной промышленности, где точечная сварка соединяет тонкие листовые металлические рамы.
Преимущества и недостатки точечной сварки обусловлены именно этой скоростью. Она быстрая и удобна для роботов, но соединяет только тонкие листы. Износ электрода также со временем изменяет сварочный ток. Дуговая сварка подходит для более толстых профилей и длинных швов. Компромиссы при производстве включают в себя стоимость, термические циклы, утечку тока и зазоры, а также ограничения по технологичности изготовления. Платы для контактной сварки подвергаются сильным термическим циклам . Как контактная, так и дуговая сварка требуют тщательной проработки конструкции шин и медных элементов.
Система управления сваркой — это электроника и программное обеспечение, управляющие процессом сварки. Система управления дуговой сваркой поддерживает стабильность дуги, ток и напряжение на заданном уровне. Система точечной сварки, напротив, контролирует сварочный ток, время сварки и давление электрода. Обе конструкции обеспечивают стабильную, воспроизводимую и безопасную сварку. Процесс точечной сварки зависит от точного соблюдения временных параметров, в то время как дуговая сварка зависит от быстрых токовых контуров. Выбор системы управления, подходящей для конкретного изделия, определяется на уровне печатной платы и компромиссами в процессе производства. Перед выпуском инженеры должны учитывать термические циклы, утечку тока и зазоры, а также ограничения DFM (технологичность, пригодность для производства). Тщательно подобранные параметры сварки и надежные пути прохождения электрического тока обеспечивают воспроизводимость каждой сварки.
FAQ
Что именно регулирует система контроля сварки?
Система управления сваркой контролирует энергию, достигающую сварного шва. Система дуги поддерживает стабильность дуги, ток и напряжение на заданном уровне. Аппарат точечной сварки, напротив, регулирует длительность импульса и поддерживает усилие на электроде. Каждый контроллер соответствует физическим принципам своего процесса.
Зачем при точечной сварке необходима обратная связь по току в замкнутом контуре?
Износ электрода и окисление поверхности со временем изменяют путь сопротивления. Система синхронизации с разомкнутым контуром не может обнаружить это изменение. Контроллер с замкнутым контуром измеряет сварочный ток и корректирует угол срабатывания. В результате процесс точечной сварки остается воспроизводимым на протяжении тысяч циклов.
Как инженеры выбирают между дуговой и точечной системами для того или иного изделия?
В первую очередь важна геометрия соединения. Тонкие листы хорошо подходят для точечной сварки, а длинные швы на более толстых участках — для дуговой сварки. Объем производства также имеет значение. Роботизированная ячейка, обрабатывающая 1,200–1,800 точек в час, предпочитает контактную сварку, в то время как для мелкосерийного производства лучше подходит дуговая сварка.
Какие проблемы на уровне печатной платы чаще всего приводят к отказам в полевых условиях?
Термические циклы занимают первое место в списке причин. Силовые приборы и наконечники электродов изнашиваются при многократных импульсах нагрева. Недостаточная проводимость и зазоры на стороне высокого напряжения также приводят к пробоям. Конструкторам также следует заблаговременно ограничивать пусковой ток в сети. Тщательная прокладка пути электрического тока предотвращает образование зон перегрева.